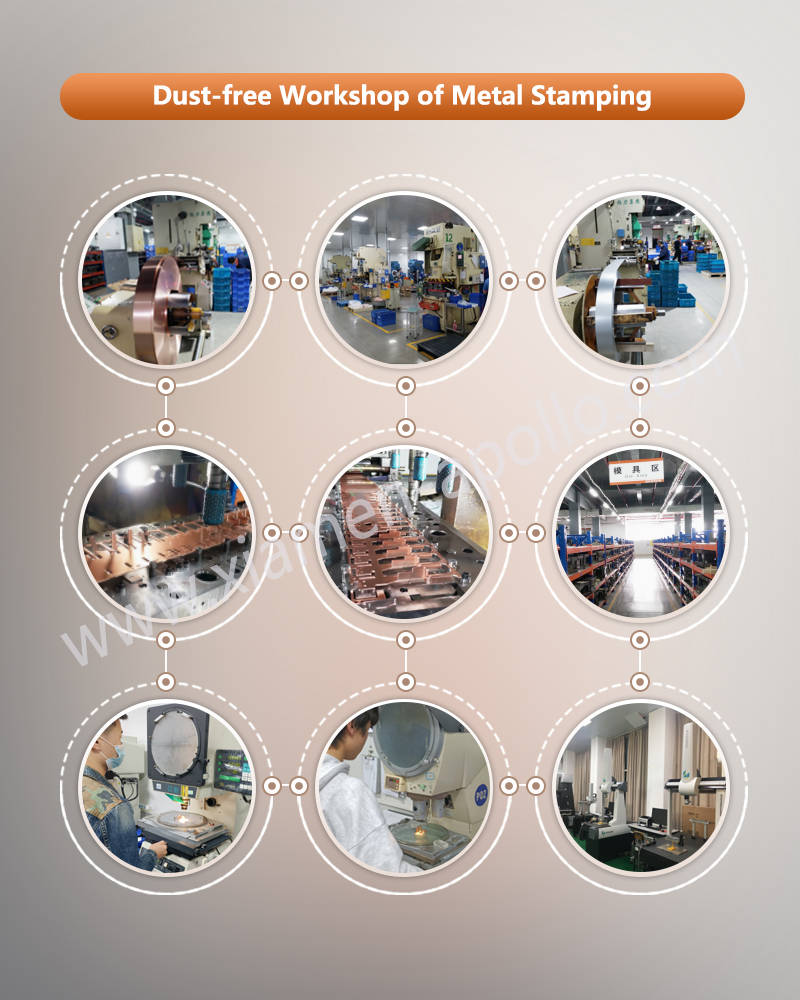
Süsinikterasest stantsitud{0}}metallist komponendid on toodetud süsinikterasest riba või lehe surumisel mehaanilise või servopressi abil läbi kontrollitud stantsikomplekti. Osade jõudlus sõltub peamiselt terase kvaliteedist, lehe paksusest, stantsi kliirensist, vormimisjärjestusest, pressimisvõimest, mõõtmete juhtimisest ja pinnakaitsest, -mitte ainult stantsimise kiirusest.Auto-, elektri-, relee-, kaitselüliti-{0}}ja masinakomponentide inseneri eesmärk on saavutada korratav geomeetria, kontrollitud jämede moodustumine, stabiilne tagasitõuge ja piisav korrosioonikaitse, hoides samal ajal kontrolli all materjali kasutust ja tootmiskulusid.

Süsinikterase vormimisprotsessid: tükeldamine, painutamine, tõmbamine ja ääristamine
Lõplik külmvaltsitud-süsinikterasest tembeldamise geomeetria määrab tembeldamisjärjestuse. Lihtne kronstein võib vajada tühjendamist ja painutamist, samas kui kolmemõõtmeline ümbris võib vajada tühjendamist, joonistamist, kärpimist ja ääristamist.
Tühjendamine: profiili ja augu moodustamine
Tühjendamine eraldab vajaliku profiili lehtmaterjalist. Torkamine teeb samasuguse toimingu aukude või sisemiste avade tegemisel.
Lõikamise tulemuse määravad järgmised tegurid:
- Terase paksus ja klass
- Löögi-lõõritamiseks-
- Toru ja stantsi serva seisukord
- Vajutage joondus
- Materjali etteande täpsus
- Tööriistade kulumine
Vale kliirens võib põhjustada liigseid jäsemeid, mõõtmete muutumist ja tööriista kiirenenud kulumist. Õige kliirens sõltub seega pigem materjali tüübist, paksusest ja tööriistade disainist kui universaalsest protsendist.
Painutamine: nurga ja tagasitõmbe reguleerimine
Painutamine muudab lameda süsiniku lehe nurgeliseks, kanalis, U{0}}kujuliseks või kõveraks. Peamine inseneriprobleem on tagasiminek. Pärast vormimiskoormuse vabastamist põhjustab elastne taastumine moodustunud nurga eemaldumise stantsi geomeetriast.
Springbacki mõjutavad:
- Materjali voolavuspiir
- Lehe paksus
- Painde raadius
- Painde suund veeremissuuna suhtes
- Vormimise meetod
- Tööriista geomeetria
- Üle{0}}painutamise või tagasilöögi arv
Piiratud nurktolerantsi nõudvate komponentide puhul võib protsess hõlmata üle-painutamist, löömist või uuesti löömist, selle asemel et tugineda ühele painutuskäigule.
Sügav joonistamine: õõnes- ja vormitud geomeetriad
Sügavjoonistamine muudab tasase tooriku tassi, korpuse või muu õõnsa geomeetriaga. Materjal voolab vormimise ajal ääriku piirkonnast stantsi poole.
Tüüpilised rikkerežiimid hõlmavad järgmist:
- Seina pragunemine
- Kortsumine
- Liigne hõrenemine
- Põhja murd
- Ebaühtlane seina geomeetria
Tühja-hoidiku jõudu, stantsi raadiust, stantsi raadiust, määrimist ja materjali elastsust tuleb hinnata koos.
Äärised: servade geomeetria ja montaažiliidesed
Äärik moodustab süsinikterasest stantsitud osa serva, et luua kinnituspind, tugevduselement või ühendusliides.Ääriku geomeetria on eriti oluline, kui stantsitud osa peab sobima mõne teise komponendiga. Liigne deformatsioon ääriku lähedal võib muuta ava asukohta, tasasust või koostu vahekaugust.
-Keeruliste süsinikterasest osade mitmeotstarbeline tembeldamine
Keerulised komponendid võivad kombineerida tühjendamist, augustamist, painutamist, tõmbamist, kärpimist ja ääristamist järkjärgulise stantsi või ülekande{0}}järjestuses.Protsessi jada tuleks kavandada materjali voolu ja mõõtmete stabiilsuse järgi. Rohkemate toimingute lisamine ei paranda automaatselt täpsust; iga täiendav moodustamisetapp annab uue võimaluse kumulatiivseks mõõtmete variatsiooniks.
Konsulteerige meie elektriinseneridega juba täna
Süsinikterase materjali valik: paksus, kõvadus ja pikenemine
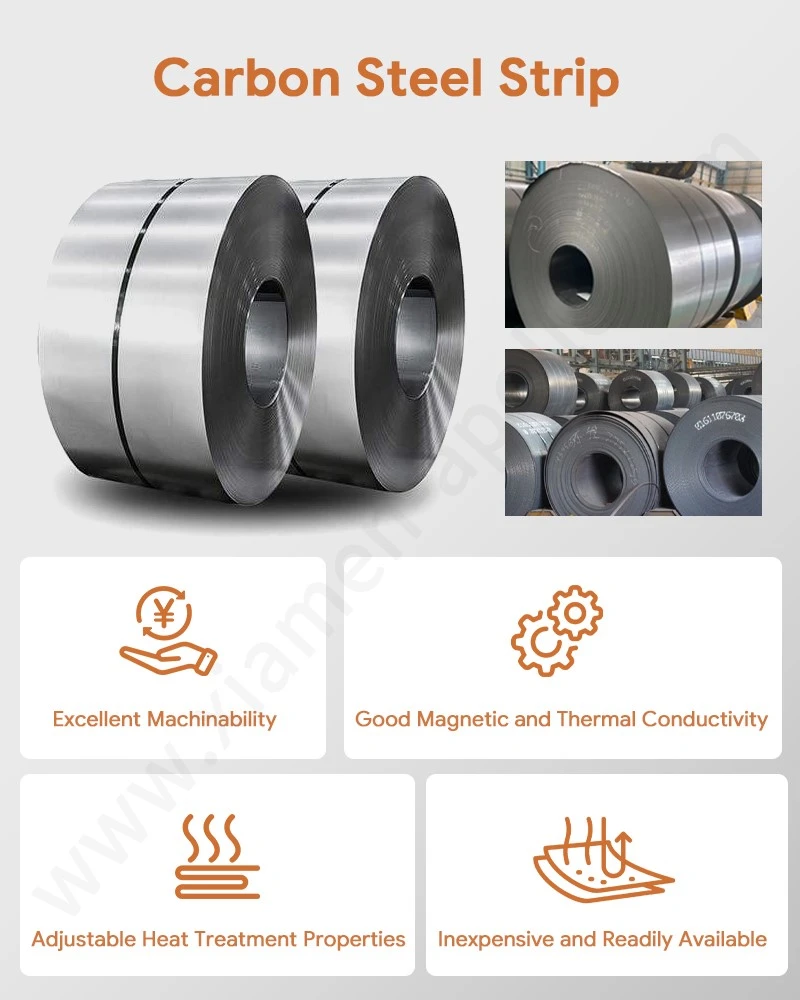
Süsinikteras pakub konstruktsiooniliste ja funktsionaalsete terasest elektriliste osade jaoks kasulikku kombinatsiooni mehaanilisest tugevusest, töödeldavusest ja materjalikuludest. Selle sobivus konkreetseks stantsimisoperatsiooniks sõltub materjali omaduste ja detaili geomeetria vahelisest seosest.
Materjali valiku maatriks
| Valikutegur | Kõrgem väärtus tähendab üldiselt | Võimalik tembeldamise mõju |
|---|---|---|
| Materjali tugevus | Suurem vastupidavus deformatsioonile | Suurem vormimisjõud ja potentsiaalselt suurem tagasitõuge |
| Kõvadus | Suurem vastupidavus taandumisele ja deformatsioonile | Suurenenud tööriistakoormus ja vormimisraskused |
| Pikendamine | Suurem plastilise deformatsiooni võime | Üldiselt soodsam raskete vormide korral |
| Lehe paksus | Suurem sektsiooni paksus | Suurem survejõud ja suurem osa jäikus |
| Painde raadius | Suurem vormimisraadius | Väiksem lokaalne pinge ja väiksem pragunemise oht |
| Pinna seisukord | Rohkem kontrollitud pind | Parem sobiv järgnevaks katmiseks või plaadistamiseks |
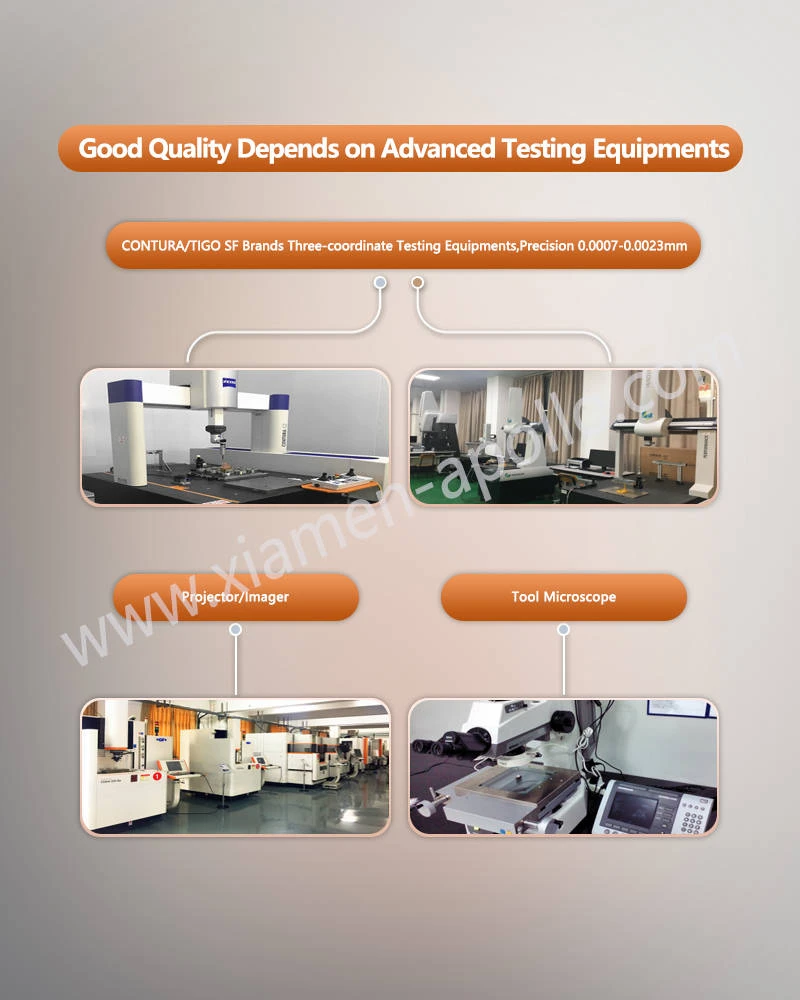
Kriitilised protsessiparameetrid ja kohandatud süsinikterasest stantsimiste kvaliteedikontroll
Muutuvate sisendite juhtimine tembeldamisprotsessi ajal hoiab ära tavalised struktuuridefektid, nagu jämedused, kortsumine ja ülemäärane elastne tagasitõmbumine.
- Surve eemaldamise juhtimine:Täpsete stantsimisvahede säilitamine (tavaliselt 5–10% materjali paksusest külje kohta) hoiab ära sekundaarsete nihketasandite ja liigse jäme moodustumise.
- Vajutage tonnaaž ja dünaamiline kiirus:Pressimisvõimsuse (nt 160–400 T mehaanilised pressid) sobitamine süsinikterasest stantsitud osade spetsiifilise deformatsioonikindlusega hoiab ära tööriista alavormimise või katastroofilise purunemise.
- Tagasilöögi hüvitis:Lõplike elementide analüüsi (FEA) kasutamine tööriista projekteerimisel nurkade üle painutamiseks, takistades ülitugevate süsinikteraste elastsuse taastumist.
võtke meiega ühendust
Kui teie projekt nõuab kordamistSüsinikterasest stantsidauto-, elektri-, relee- või masinakoostude puhul saatke joonis, materjali spetsifikatsioon ja eeldatav tootmismaht inseneriülevaateks. Tööriistade struktuuri, tembeldamisjärjestust, materjali kasutamist, mõõtmete kontrolli ja pinnatöötluse nõudeid saab hinnata enne tootmistööriistade vabastamist.