EV-relee magnetarmatuur muudab magnetjõu mehaaniliseks liikumiseks, nii et selle geomeetria, jääkpinge, pinna seisund ja magnetreaktsioon mõjutavad otseselt kontakti liikumist, vabastuskäitumist, õhuvahet ja lülituskonsistentsi. Mootori-sektsiooni rakenduste puhul võib praktiline stantsimise juhtimisstrateegia sihtida funktsionaalsete omaduste, kontrollitud jämekõrguse ja stabiilse tasasuse mõõtmete tolerantsid umbes ±0,03 mm pärast vormimist, kusjuures lõppväärtused on määratud relee joonise ja magnetahelaga.
Armatuur ei ole lihtsalt tembeldatud terasplaat. See on funktsionaalne magnetkomponent, mille paksus, augu asend, pooluse geomeetria, paindenurk ja jääkpinge mõjutavad vastastikmõju mähise, ike, tagastusvedru ja kontaktmehhanismiga.
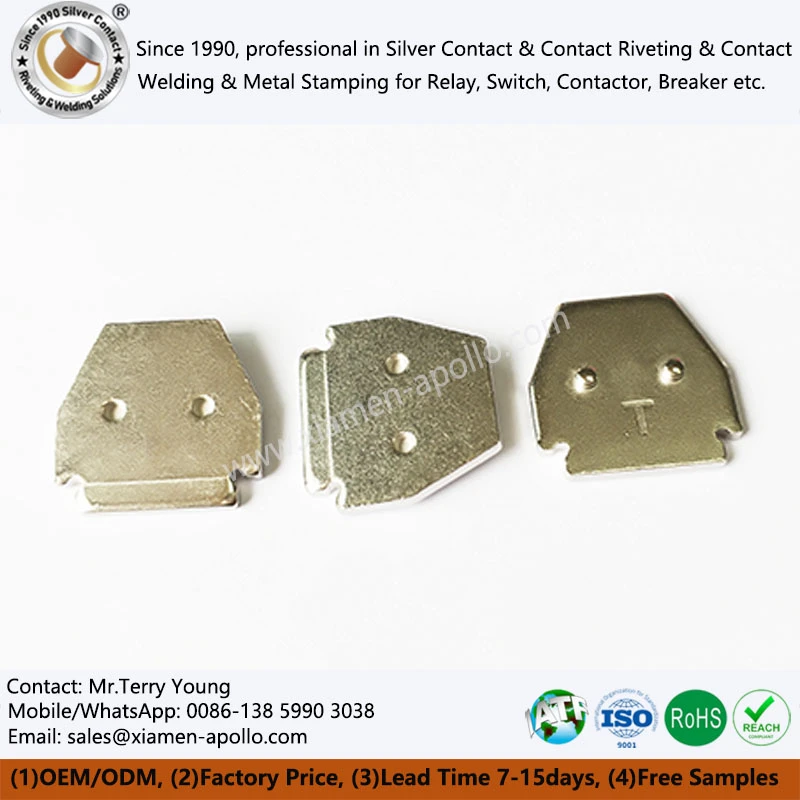
Armatuuri paksus ja ±0,03 mm stantsimise geomeetria
Autotööstuse relee armatuuri stantsimisosade puhul valitakse materjali paksus tavaliselt koos magnetahelaga, mitte eraldi.
Tüüpilised inseneri juhtimiselemendid hõlmavad järgmist:
| Armatuuri funktsioon | Tüüpiline insenerijuhtimise sihtmärk | Esmane risk |
|---|---|---|
| Materjali paksus | ±0,03–0,05 mm | Magnetjõu varieerumine |
| Aukude asend | ±0,03 mm | Montaaži nihe |
| Välimine profiil | ±0,03–0,05 mm | Pooluste joondamine |
| Painde nurk | ±0,5 kraadi, kui see on asjakohane | Õhuvahe varieeruvus |
| Funktsionaalne lamedus | Joonisel määratletud, sageli väiksem kui 0,05 mm või sellega võrdne | Armatuuri kallutus |
| Burri kõrgus | Protsessispetsiifiline, juhitav joonise abil | Pooli/ikke häired |
| Pinna seisukord | Ei mingeid pragusid ega delaminatsiooni | Väsimus ja korrosioon |
Need väärtused on pigem tehnilised võrdlusvahemikud kui universaalsed relee spetsifikatsioonid. Tootmiskontrolli piirang tuleks kindlaks määrata kliendi CAD-joonise, GD&T skeemi, magnetahela arvutamise ja valideerimisandmete põhjal.
Magnetahela geomeetria 0,01–0,05 mm skaalal
Armatuur ja ike moodustavad magnetilise tee. Väike geomeetriline muutus pooluse liideses võib muuta efektiivset õhupilu ja seega ka elektromagnetilist jõudu, mis on saadaval vedrukoormuse ja mehaanilise hõõrdumise ületamiseks.
Sel põhjusel tuleks kontrollimisel keskenduda pigem funktsionaalsetele mõõtmetele kui ainult kogupikkusele ja laiusele.
Tüüpilised kontrollpunktid hõlmavad järgmist:
- Pooluse-näo paralleelsus-määratletud piiride piires.
- Pöörd-ava asend on reguleeritud umbes ±0,03 mm-ni, kui see on ette nähtud.
- Armatuuri-to-ühenduse geomeetria on kinnitatud CMM-i või spetsiaalsete mõõteriistadega.
- Vormitud sektsioone kontrollitakse pärast tembeldamist tagasitõmbumise suhtes.
- Tasasust mõõdetakse pigem pärast stressi lõdvestamist kui vahetult pärast lööki.
Laadige alla kontaktmaterjali spetsifikatsioonileht
Mootori-kambri temperatuur ja vibratsioon: materjali valik 150 kraadi juures -Klassi tingimused
Autotööstuse relee armatuur võib kogeda korduvat temperatuuri tsüklit, mootori vibratsiooni, põrutuskoormust ja magnetkäivitust. Seetõttu peab stantsimismaterjal säilitama mõõtmete stabiilsuse, pakkudes samal ajal releeahelale vajalikke magnetilisi omadusi.
Magnetarmatuuride jaoks saab valida madala -süsiniksisaldusega magnetterased ja muud kindlaksmääratud ferromagnetilised klassid vastavalt küllastuskäitumisele, koertsitiivsusele, läbilaskvusele, mehaanilisele tugevusele, korrosioonikaitsele ja vormimisnõuetele.
Materjali valik ei tohiks tugineda ainult tõmbetugevusele.
| Materiaalne omadus | Tehniline kaalutlus | Mõju relee armatuurile |
|---|---|---|
| Süsinikusisaldus | Madalamad tasemed toetavad üldiselt magnetreaktsiooni | Mõjutab sundivust ja läbilaskvust |
| Tootmisjõud | Peab toetama vormimis- ja hoolduskoormusi | Kontrollib püsivat deformatsiooni |
| Kõvadus | Peab jääma tembeldamisega ühilduvaks | Mõjutab stantside kulumist ja tagasitõmbumist |
| Magnetiline läbilaskvus | Peab vastama magnetahelale | Mõjutab tõmbejõudu |
| Sundimine | Pehme magnetilise toime puhul eelistatakse üldiselt madalamaid väärtusi | Mõjutab jääkmagnetismi |
| Lehe paksus | Kontrollitakse sissetuleva materjali spetsifikatsiooniga | Mõjutab otseselt magnetilist rada |
| Pinnakate | Määratletakse korrosiooni ja elektriliste/mehaaniliste nõuetega | Mõjutab kokkupanekut ja korrosiooni |
Autotööstuses toodetava relee südamiku puhul peaks sissetulev materjali kontroll siduma pooli numbri, materjali klassi, paksuse, mehaanilised andmed ja magnetilise{0}}omaduse nõuded valmis partiiga.
Stantsimispinge ja 0,05 mm tasasuse kontroll
Külmstantsimine toob kaasa plastilise deformatsiooni ja jääkpinge. Armatuuris võib kontrollimatu jääkpinge põhjustada moonutusi pärast vormimist, ladustamist, kuumusega kokkupuudet või kokkupanekut.
Kasulik juhtimisjada on järgmine:
- Sissetulevate lehtede kontroll.
- Progressiivne{0}}stantsimine.
- Protsessis-dimensioonide valimine.
- Tasasuse ja profiili kontroll.
- Surve eemaldamine või kontrollitud servade töötlemine, kui see on ette nähtud.
- Puhastamine.
- Vajadusel pinnatöötlus.
- Mõõtmete ja funktsionaalsuse lõppkontroll.
Kui magnetilised omadused on moodustumise pinge suhtes tundlikud, võib hinnata kindlat pinge{0}}leevendus- või lõõmumisprotsessi. Protsessi temperatuur ja atmosfäär peavad olema valideeritud valitud teraseklassi suhtes; üldisi lõõmutamistemperatuure ei tohiks ilma metallurgilise valideerimiseta materjalide vahel üle kanda.
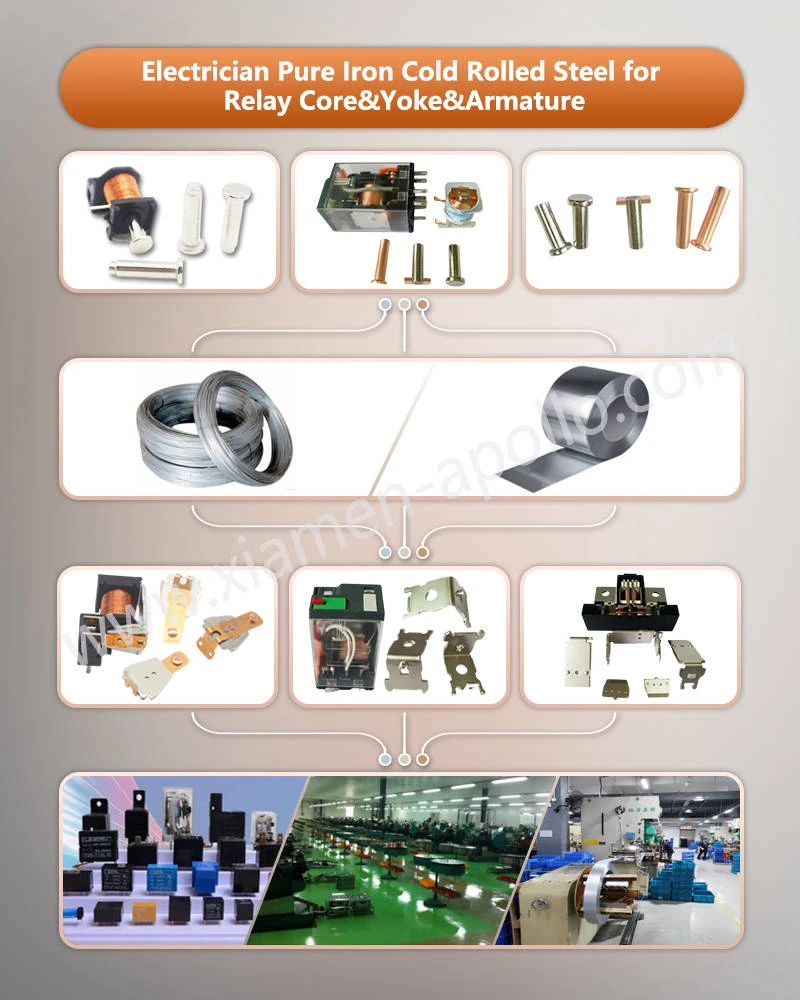
Progressiivne stantsimine: ±0,03 mm korratavus{1}}suure tootmismahu korral
Progressiivset stantsimist kasutatakse tavaliselt siis, kui mootorsõidukite relee armatuur nõuab tootmismahu juures korduvaid augustamis-, tühjendus-, vormimis-, mündi- või painutusoperatsioone.
Tehniline väljakutse ei seisne lihtsalt ±0,03 mm saavutamises esimestel tootmistükkidel. Matriit peab säilitama mõõtmete stabiilsuse pikkade tootmisperioodide jooksul, kui muutuvad stantsi kulumine, stantsi kliirens, riba etteandmine, materjali varieerumine ja pressimistingimused.
Survekliirens ja 0,01 mm kulumise jälgimine
Toru-to-kliirens mõjutab lõikekvaliteeti, serva kõrgust, serva ümberminekut, tööriista kasutusiga ja mõõtmete korratavust.
Õhukeste terasest releekomponentide puhul tuleb kliirens arvutada materjali klassi ja paksuse järgi, mitte teisest osast kopeerida.
| Protsessi muutuja | Kontrollitav parameeter | Tüüpiline kontrollvastus |
|---|---|---|
| Riba paksus | Sissetuleva materjali tolerants | Mikromeetri mõõtmine |
| Die kliirens | Materjalispetsiifiline | Tööriista seadistamise kirje |
| Sööda pigi | Joonise/tööriista väärtus | Automaatne või gabariidi kontroll |
| Piloodi joondamine | Tööriistapõhine | Seadistuse kontroll |
| Punch kulumine | Protsessist sõltuv | Plaaniline ülevaatus |
| Burri kõrgus | Joonisel määratletud | Optiline või kombatav mõõtmine |
| Moodustumiskõrgus | Joonisel määratletud | Kõrgusmõõtur / CMM |
| Ava läbimõõt | ±0,02–0,03 mm, kui see on ette nähtud | Nõelamõõtur/CMM |
Progressiivne stants tuleks samuti kujundada ümber deformatsioonijärjestuse. Kui auku kasutatakse hilisema painutusoperatsiooni asukoha määramiseks, muutub selle asukoha täpsus pigem protsessi{1}}juhtmuutujaks kui isoleeritud mõõtmete nõudeks.
In-stantsivormimine ja tagasilöögi juhtimine ±0,5 kraadi juures
Armatuurid, mis sisaldavad sakke, painutusi, konkse või nihkesektsioone, nõuavad tagasitõmbekompensatsiooni.
Lõpliku nurga määrab:
- Materjali voolavuspiir.
- Lehe paksus.
- Painde raadius.
- Terade suund.
- Vormimise sügavus.
- Stantsi geomeetria.
- Töö{0}}karastav käitumine.
Sel põhjusel peaks tööriistade disain kompenseerima mõõdetud tootmisandmete, mitte ainult teoreetiliste paindearvutuste põhjal.
Kui armatuur haakub kontaktkanduri või tagastusvedruga, võib isegi 0,5-kraadine nurgahälve muuta komponentide vahelist mehaanilist suhet. Seetõttu peaksid funktsionaalsed mõõtmed olema rangemalt kontrollitavad kui mitte-funktsionaalsed kosmeetilised mõõtmed.
Konsulteerige meie elektriinseneridega juba täna
Armatuuri ja ikke tolerantsi virn-Üles: ±0,03 mm funktsionaalne joondus
Relee magnetilise jõudluse määrab kogu magnetahel. Armatuuri ei saa kvalifitseerida sõltumatult ikkest, mähist, pooluse geomeetriast, vedrukoormusest ja mehaanilisest käigust.
Kasulik tolerantsi{0}}virna ülevaade peaks uurima:
Armatuuri profiil → pöördeasend → armatuuri nurk → ikke asend → magnetiline õhupilu → vedrukoormus → kontakti käik.
Kui iga komponent jääb individuaalselt "tolerantsi piiridesse", kuid kogunenud virn-üles nihutab magnetilist tühimikku oma funktsionaalsest vahemikust kaugemale, võib relee pealevõtu- või vabastamiskäitumine olla ebaühtlane.
Autode relee armatuur vs ike: funktsionaalne erinevus 0,03 mm skaalal
| Komponent | Esmane funktsioon | Peamine mõõtmete probleem | Tüüpiline kontrolli fookus |
|---|---|---|---|
| Armatuur | Muudab magnetilise külgetõmbe liikumiseks | Pöörd/pooluse suhe | CMM, mõõdikud |
| Ike | Lõpetab magnetahela | Posti ja paigaldusgeomeetria | CMM, profiilmõõtur |
| Tuum | Juhib magnetvoogu | Pooli/südamiku kontsentrilisus | Mõõtur/CMM |
| Tagasi kevad | Reguleerib vabastusjõudu | Koormus ja paigalduskõrgus | Jõu tester |
| Võtke ühendust operaatoriga | Annab üle armatuuri liikumise | Reisimine ja positsioon | Funktsionaalne mõõtur |
Armatuuril on tavaliselt kõrgeim geomeetrilise ja funktsionaalse tundlikkuse kombinatsioon, kuna see liigub magnetahela suhtes, edastades samal ajal mehaanilist nihet.
Vibratsiooni juhtimine 10–200 Hz testribadel
Autotööstuse valideerimisprogrammid võivad määrata vibratsiooniprofiile, mis erinevad oluliselt sõiduki platvormi, relee asendi ja kliendi standardi järgi. Seetõttu ei tohiks tembeldatud armatuurile ilma tegeliku katseprofiilita määrata üldist "autode vibratsioonihinnangut".
Tehniline valideerimine võib hõlmata järgmist:
- Siinuse vibratsioon.
- Juhuslik vibratsioon.
- Mehaaniline šokk.
- Temperatuuri jalgrattasõit.
- Kõrge{0}}temperatuuriga kokkupuude.
- Funktsionaalne ümberlülitamine keskkonnatestide ajal.
Asjakohane relee{0}}taseme vastupidavuse ja töökindluse raamistik tuleks luua vastavalt kehtivale kliendi spetsifikatsioonile ja releestandardile. Standard IEC 61810-2:2017 näeb ette sätted relee vastupidavuse ja töökindluse omaduste hindamiseks, samas kui rakendusespetsiifilised autonõuded võivad lisada eraldi keskkonna- ja mehaanilised katsed.
IATF 16949 jälgitavus: materjalipartii lõplikuks armatuuripartiiks
IATF 16949 releekomponentide tarnija peab kontrollima rohkem kui lõplikku mõõtmete kontrolli. Autotootmine nõuab dokumenteeritud protsesside juhtimist, identifitseerimist, jälgitavust, seadistuse kontrollimist, ennetavat hooldust ja probleemide -lahendamise protseduure.
IATF{0}}tunnustas alamtaseme tarnijate autotööstuse QMS-i nõuded{1}}, mis määratlevad asjakohastena konkreetselt juhtimisplaanid, seadistuse kontrolli, ennetava hoolduse, tuvastamise ja jälgitavuse ning protsesside juhtimise.
Praktiline jälgitavuskett relee armatuuri stantsimiseks võib olla struktureeritud järgmiselt:
Terasetehase partii → sissetulev kontroll → lõikamis-/pooli identifitseerimine → tembelduspartii → järkjärguline-stantsi seadistamine → protsessisisene-kontroll → lõppkontroll → pakendi silt → saadetise partii.
Kontrolliplaani andmed 100% / proovide võtmise kontrollimise tasemed
Kontrollimise sagedus peaks vastama omaduse riskile ja kliendi kontrolliplaanile.
| Iseloomulik | Soovitatav kontrollimeetod | Tüüpiline rekord |
|---|---|---|
| Materjali klass | Sertifikaat + sissetulev kinnitus | Materjali aruanne |
| Lehe paksus | Mikromeeter | Saabuv ülevaatus |
| Aukude asend | CMM/gabariit | Mõõtmete aruanne |
| Profiil | Optiline/CMM | Esimene artikkel + perioodiline |
| Burri kõrgus | Mikroskoop/optiline | Protsessi kontroll |
| Tasasus | Pinnaplaat/CMM | Lõplik ülevaatus |
| Moodustamisnurk | Spetsiaalne gabariit/CMM | Protsessi kontroll |
| Pinna seisukord | Visuaalne/optiline | 100% või proovivõtt |
| Partii identifitseerimine | Vöötkood/partii kood | Jälgitavuse rekord |
Proovivõtu täpne sagedus tuleks kindlaks määrata kinnitatud kontrolliplaani, kliendi nõuete, protsessi võimekuse ja iseloomuliku klassifikatsiooni alusel.
PPAP ja 8D vastus ±0,03 mm mittevastavuse korral
Autoprogrammide puhul tuleks mõõtmete kõrvalekalded ühendada dokumenteeritud probleemi{0}}lahendamise protsessiga.
Kasulik armatuuri kõrvalekalde 8D-uuring peaks uurima:
- Die kulumine.
- Löögi-lõõritamiseks-.
- Ribade söötmise täpsus.
- Materjali paksuse varieeruvus.
- Pressi tonnaaž ja käigu seisukord.
- Juhend-postituse joondamiseks.
- Tööriista saastumine.
- Mõõtmissüsteemi-variatsioon.
- Varem kinnitatud seadistusparameetrid.
IATF-i praegused autotööstuse nõuded määratlevad ka tarnijate QMS-i arendamise, riski{0}}põhised kontrollid, tuvastamise ja jälgitavuse ning struktureeritud probleemide lahendamise autotööstuse kvaliteediraamistiku osana.
KKK: Autotööstuse relee armatuuri hankimine ja kvaliteedikontroll
Mis on kohandatud autotööstuse relee südamiku näidiste standardne teostusaeg?
Traat-EDM-i ja pehmeid tööriistu kasutavad kiirprototüüpide proovid tarnitakse 10–15 tööpäeva jooksul, masstootmise progresseeruvate stantside proovide jaoks kulub 10–15 päeva.
Kuidas tagada, et kriitilisel ei oleks nulliTempliga armatuuriplaat kõrge{0}}pingega EV relee jaoks?
Kasutame karbiidist progresseeruvaid stantse koos automaatse kliirensi haldamisega ja säilitame optiliste komparaatorite abil kontrollitud karbise kõrguse ranged läved, mis on alla 0,02 mm või sellega võrdsed.
Mis on minimaalne tellimiskogus (MOQ) eritellimusel valmistatud releede jaoks?
Standardne MOQ algab 1000 ühikust kohandatud järkjärguliste stantside puhul, kuigi ühiste inseneriarendusprojektide puhul saab kokku leppida väiksemate algkoguste osas.
võtke meiega ühendust
SaadaEV relee magnetarmatuurjoonis, materjali klass, aastamaht ja nõutav tolerants nüüd tööriistade ja järkjärgulise{0}}tembeldamise teostatavuse ülevaatamiseks, sealhulgas mõõtmete kontrolli, materjali jälgitavuse ja autode kvaliteedi dokumentatsiooni jaoks.