

Kuna elektriseadmed muutuvad kompaktsemaks ja mehaanilised tolerantsid karmimaks muutuvad, muutub stantsitud juhtivate komponentide materjalivalik üha nõudlikumaks. Tavalised vasesulamid võivad tagada hea elektrijuhtivuse, kuid rakendused, mis nõuavad suurt vedrujõudu, väsimuskindlust, kulumiskindlust ja mõõtmete stabiilsust, nõuavad sageli teistsugust materjalilahendust.
Vaskberüllium, tuntud ka kui berülliumvask või CuBe, tõmbab nendes rakendustes jätkuvalt tähelepanu, kuna see ühendab suure mehaanilise tugevuse kasuliku elektri- ja soojusjuhtivusega. Need omadused muudavad vask-berüllium-lehtmetallist stantsimisosad sobivaks pistikute, releekomponentide, lülitikontaktide, klemmide, vedrude, klambrite, andurikomponentide ja muude täppismetallist osade jaoks.
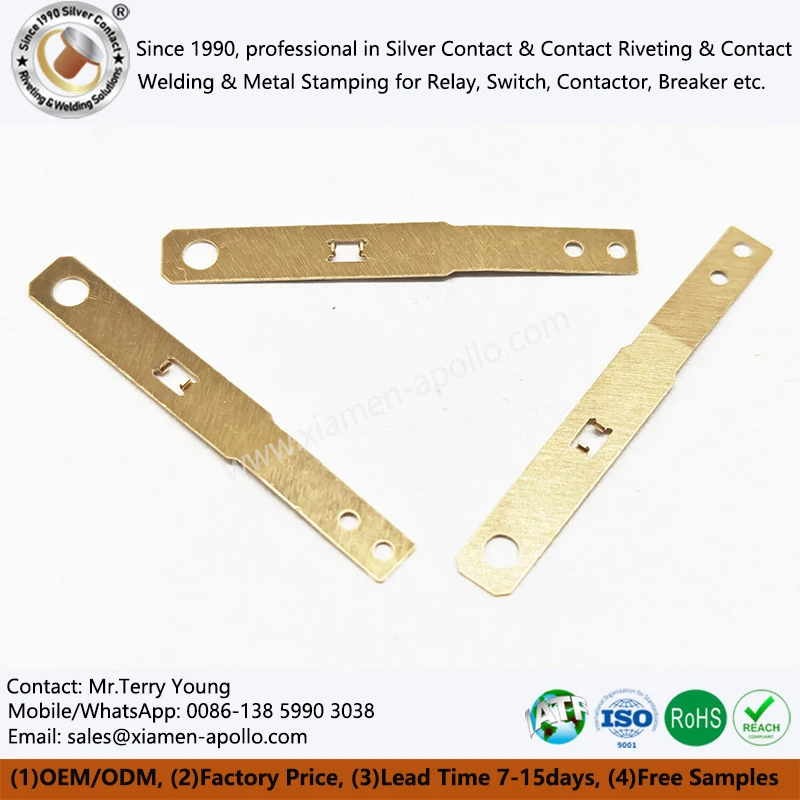
Vaskberüllium: tugevuse ja juhtivuse tagamiseks loodud vasesulam
Vaskberüllium on vase{0}}põhine sulam, mis sisaldab peamise tugevdava elemendina berülliumi. Kaubanduslikud klassid sisaldavad tavaliselt ligikaudu 0,5–3% berülliumi, kusjuures mõned klassid kasutavad mehaaniliste ja elektriliste omaduste reguleerimiseks ka koobaltit, niklit või muid legeerivaid elemente.
CuBe peamine eelis ei ole lihtsalt selle juhtivus või tugevus individuaalselt, vaid võime saavutada omaduste kombinatsioon, mida tavaliste vasesulamitega on raske saavutada.
Sõltuvalt sulami klassist ja kuumtöötlemise{0}}tingimustest võib vaskberüllium saavutada kõrge tõmbetugevuse ja kõvaduse, säilitades samal ajal olulise elektrijuhtivuse. Juhtivus jääb kõrge tugevusega klasside puhul tavaliselt vahemikku umbes 20–60% IACS, kuigi tegelik väärtus sõltub tugevalt sulami koostisest, temperamendist ja vananemistingimustest.
See tasakaal on eriti kasulik stantsitud komponentide puhul, mis peavad samaaegselt kandma elektrivoolu ja säilitama vedrujõudu või mehaanilist kontaktrõhku.
Miks vaskberüllium sobib lehtmetalli stantsimiseks?
Täppisvasest berülliumkomponentide tootmine algab üldjuhul leht- või ribamaterjalist, mis tarnitakse vormimiseks sobivas seisukorras. Materjali saab seejärel töödelda stantsimistoimingutega, nagu tühjendamine, painutamine, vormimine, augustamine ja järkjärguline -stantsimine.
Oluline on seos materjali temperamendi ja tembeldamisprotsessi vahel.
Pehmem või lahusega{0}}töödeldud seisund tagab parema vormitavuse ja võib olla kasulik keerukate stantsitud geomeetriate puhul. Pärast vormimist võib vananemistöötlus suurendada kõvadust, tõmbetugevust, voolavustugevust ja vedruomadusi.
See töötlemisjärjekord võimaldab tootjatel eraldada vormimise nõuded lõpliku mehaanilise jõudluse nõudest.
Seetõttu peavad insenerid elektripistiku jaoks mõeldud berülliumvasest stantsimise puhul arvestama enamaga kui nominaalse materjaliklassiga. Järgmised tegurid võivad valmiskomponenti otseselt mõjutada:
- Vase berülliumi sulami klass
- Esialgne temper ja kõvadus
- Lehe paksus
- Painde raadius
- Tembeldamise suund materjali valtsimissuuna suhtes
- Nõutav vedrujõud
- Vananemistemperatuur ja säilivusaeg
- Mõõtmete tolerants pärast kuumtöötlust
- Pinnaviimistluse ja plaadistuse nõuded
Need parameetrid tuleks osade projekteerimise käigus kindlaks määrata koos, mitte eraldi hinnata.

Vask-berülliumi stantsimisosade kasutusalad
Elektrijuhtivuse, mehaanilise tugevuse, vedruomaduste ja kulumiskindluse kombinatsioon võimaldab CuBe stantsitud osi kasutada mitmes tööstussektoris.
Relee ja lüliti komponendid
Vasest berülliumi stantsimisosi saab kasutada releevedrude, lülitivedrude, elastsete kontaktide, klemmide, klambrite ja muude{0}}voolu kandvate konstruktsioonielementide jaoks.
Materjal on eriti oluline, kui komponent peab säilitama kontaktjõudu korduvate lülitustsüklite jooksul, kontrollides samal ajal elektritakistust.
Ühendused ja klemmid
Täppis CuBe tembeldamine on laialdaselt seotud elektripistiku komponentidega.
Ühendusklemmid nõuavad kontrollitud kontaktrõhku, mõõtmete konsistentsi, juhtivust ja vastupidavust mehaanilisele väsimusele. Vaskberüllium suudab neid omadusi pakkuda suhteliselt väikesel-ristlõikepinnal.
Tüüpiliste komponentide hulka kuuluvad:
- Kontaktterminalid
- Kevadised kontaktid
- Pistikuklambrid
- Kinnitusvedrud
- Varjestusvedrud
- Aku ja toitepistiku komponendid
Elektrilised ja elektroonilised vedrud
Kõrge elastsuse piirang{0}}karastatud CuBe muudab selle sobivaks minivedrude ja vedruga{1}}elektrikomponentide jaoks.
See hõlmab komponente, mida kasutatakse andurites, lülitites, mõõteriistades, sideseadmetes ja kompaktsetes elektroonikasõlmedes.
Vastupidavuskeevituskomponendid
Vaskberülliumi võib kaaluda ka teatud keevitusega-seotud komponentide puhul, kus on nõutav elektrijuhtivus, soojusjuhtivus, tugevus ja vastupidavus deformatsioonile.
Materjali valik peab vastama keevitusvoolule, elektroodi jõule, töötsüklile, töötemperatuurile ja jahutustingimustele.
Täppismehaanilised komponendid
Lisaks elektrilistele rakendustele võib CuBe lehtede stantsimine toota klambreid, kinnituselemente, membraane, vedruseibe ja muid täppiskomponente, mis nõuavad kontrollitud elastset deformatsiooni ja mõõtmete stabiilsust.

Vaskberülliumi stantsimise disainilahendused
Pistikupesa tarvikute BeCu vasest stantsimisosa projekteerimisel tuleks materjali arvestada koos stantsimisprotsessiga.
Lehe paksus
Paksus mõjutab praegust-kandevõimet, jäikust, vormimisjõudu, vedru kiirust ja lõppkomponendi mõõtmeid. Väga õhukesed komponendid võivad vajada stantsimisvahe ja jäme kõrguse rangemat kontrolli.
Painde raadius
Minimaalne praktiline painderaadius sõltub sulami klassist, temperamendist, lehe paksusest, paindesuunast ja vormimismeetodist.
Liiga väikese raadiuse kasutamine võib tekitada lokaalset pinget ja suurendada pragunemise või enneaegse väsimuse tekkimise ohtu.
Tembeldamise kliirens
Dieedi kliirens mõjutab jäsemete teket, servade kvaliteeti, mõõtmete täpsust ja tööriista kulumist. Sobiv kliirens tuleks määrata vastavalt materjali paksusele ja mehaanilisele seisukorrale, mitte kohaldada ühte väärtust kõikidele CuBe klassidele.
Kuumtöötluse moonutamine
Vananemistöötlus võib muuta mehaanilisi omadusi ja mõjutada ka mõõtmeid või jääkpinge jaotust.
Rangete mõõtmetega komponentide puhul peaks tootmisjärjestus võtma arvesse stantsimise, pinge leevendamise, vananemise ja lõppkontrolli vahelist seost.
Pinnatöötlus
CuBe tembeldatud komponendid võivad vajada plaadistamist olenevalt elektri-, keskkonna- või kontaktnõuetest.
Levinud kaalutlused hõlmavad olenevalt rakendusest nikli-, tina-, hõbe- või kullakattesüsteeme. Plaadi paksus, haardumine, kontaktikindlus, korrosiooninõuded ja kavandatud ühenduspind tuleks täpsustada komponendi konstruktsiooni osana.

Ohutuskaalutlused töötlemise ajal
Berülliumi -sisaldavate materjalide peamine tööprobleem on seotud õhus lendleva tolmu, aurude ja osakestega, mis tekivad selliste protsesside käigus nagu sulatamine, lihvimine, poleerimine, keevitamine või muud toimingud, mis võivad vabastada sissehingatavat berüllium-sisaldavat materjali.
Tahke vaskberülliumleht ja valmis stantsitud komponendid kujutavad endast erinevat kokkupuutestsenaariumit protsessidest, mis tekitavad õhus lenduvaid osakesi. Töötlemist, lihvimist, lasertöötlust, keevitamist ja termilisi toiminguid tuleks siiski hinnata asjakohaste tööstushügieeni kontrolli all.
Olenevalt tootmisprotsessist ja kehtivatest tööeeskirjadest võib osutuda vajalikuks kohalik väljatõmbeventilatsioon, tolmu kogumine, protsessipiirkond, sobivad isikukaitsevahendid ja kontrollitud jäätmekäitlus.
Täpse stantsimise tootmiseks võib õhus lenduvaid osakesi tekitavate tarbetute sekundaarsete toimingute minimeerimine aidata vähendada kokkupuudet töökohal.
võtke meiega ühendust
Insenerid ja hankemeeskonnad saavad esitada konstruktsioonijooniseid ja toimivusspetsifikatsioone, et pääseda juurde kontrollitud täppisstantsimise ja vananemistöötluse tootmislahendustele, mis tagavad suure{0}}järjepidevuseVasest berülliumplekist stantsimisosadhulgitootmises.
