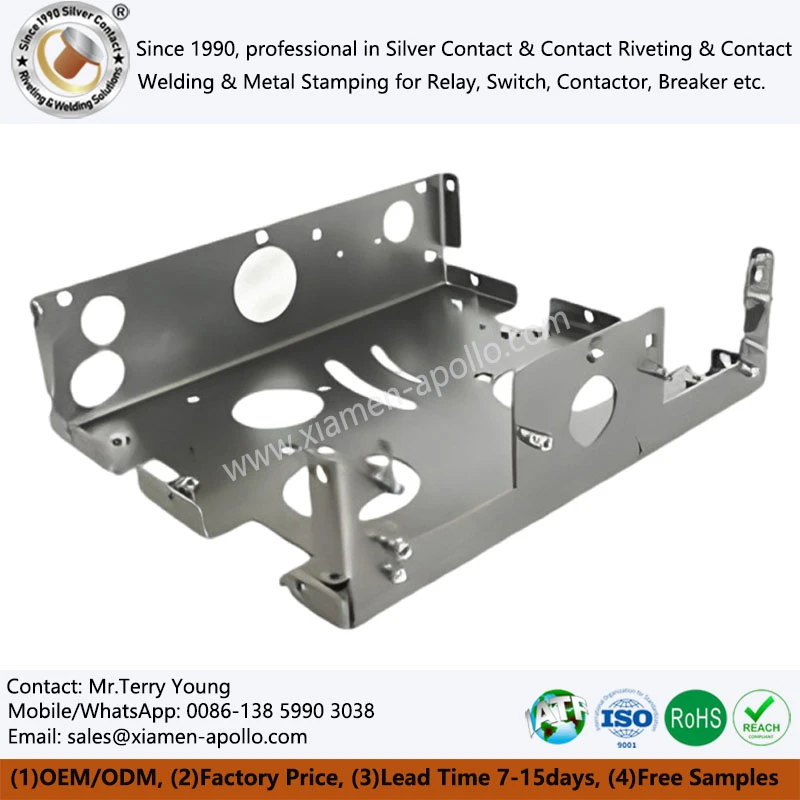
Roostevabast terasest stantsimine tugineb mõõtmetega kontrollitud metallkomponentide tootmiseks külmvormimisele, samas kui materjali kõvenemine ja tagasitõmbumine tekitavad korduvaid defekte, mis nõuavad fikseeritud protsessi kompenseerimist ja kinnitatud kontrolliprotseduure. Sulami klassi valik, stantsi kliirens, määrimine ja vormimisjärjestus määravad stantsimisosade korratavuse madala pingega elektri-, auto- ja konstruktsioonisõlmedes.
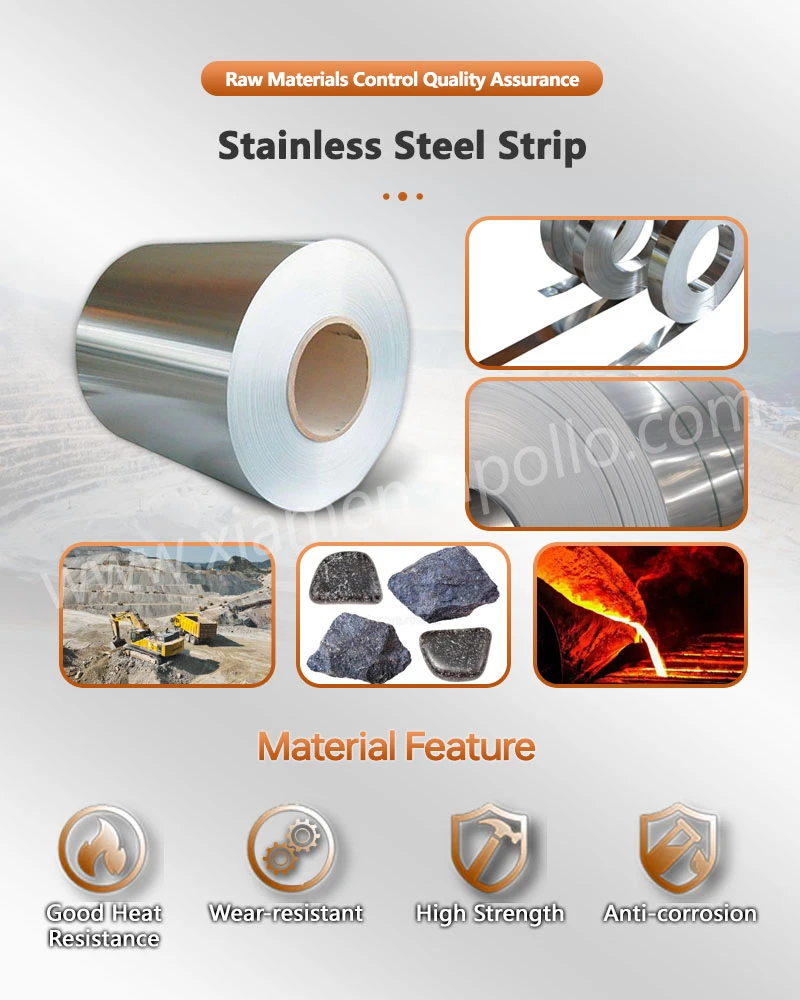
Roostevaba teras erineb vormimise ajal süsinikterasest suurema tõmbetugevuse ja erilise deformatsiooni-kõvenemisreaktsiooni tõttu. Levinud klasside hulka kuuluvad 304, 316 ja 430, millest igaühel on ainulaadne plastilisus, korrosioonikindlus ja vormimispiirid,. 304 tasakaalustab siseruumides kasutatavate sõlmede üldist korrosioonikindlust ja vormitavust. 316 tagab kloriidikindluse välistingimustes ja keemilistes kokkupuutes. 430 pakub madalamaid sulamikulusid koos väiksema elastsusega lihtsate ja madala pingega profiilide jaoks. Kõik austeniitklassid omandavad plastilise deformatsiooni korral kohaliku kõvaduse, mis suurendab sekundaarse painutamise või sügavtõmbamise ajal pragude tekkimise ohtu. Tagasilöök nihutab paindenurki ja tasasust, nii et tööriista kompenseerimine peab staatiliste varude asemel viitama mõõdetud prooviproovidele.
Täielik Stamping 304 Stainless Steel töövoog koosneb tühjendamisest, augustamisest, painutamisest, sügavtõmbamisest, äärikutest ja suuruse määramisest. Tühjendamine eraldab toorlehe või mähise eelnevalt määratletud toorikuteks. Piercing loob sisemised väljalõiked ja augud. Painutamine ja sügavtõmbamine kujundavad tasapinna ümber kolmemõõtmeliseks geomeetriaks. Komplekssete profiilide jaoks on vaja järkjärgulisi stantse koos järjestikuste jaamadega, et piirata lokaalset hõrenemist ja kortsumist. Tööriistad valmistatakse CNC-töötluse ja traadi EDM-i abil. Regulaarne stantside hooldus kontrollib servade kulumist, mis vähendab otseselt jäsemete kasvu tootmistsüklite jooksul.
Pinna- ja mõõtmedefektid jäävad roostevaba terase stantsimise peamisteks rikkerežiimideks. Tugev kokkupuude lehe ja matriitsi vahel tekitab lõhenemist, kriimustusi ja süvendeid. Kontrollimatu tagasilöök tekitab kõrvalekaldeid tõmbetolerantsidest. Kontrolliraamistik hõlmab sissetuleva materjali kontrollimist, esmakordset tootekontrolli, perioodilist proovide võtmist ja partii lõplikku vabastamist. Materjali sertifikaadid ja pinna seisukord logitakse enne pooli etteandmist. Mõõteriistvara hulka kuuluvad nihikud, mikromeetrid, nurgamõõturid, pinnakareduse testerid ja koordinaatmõõtemasinad. Ülevaatusdokumendid seovad mittevastavuse materjalipartii, tööriistajaama või pressi parameetrite triiviga.
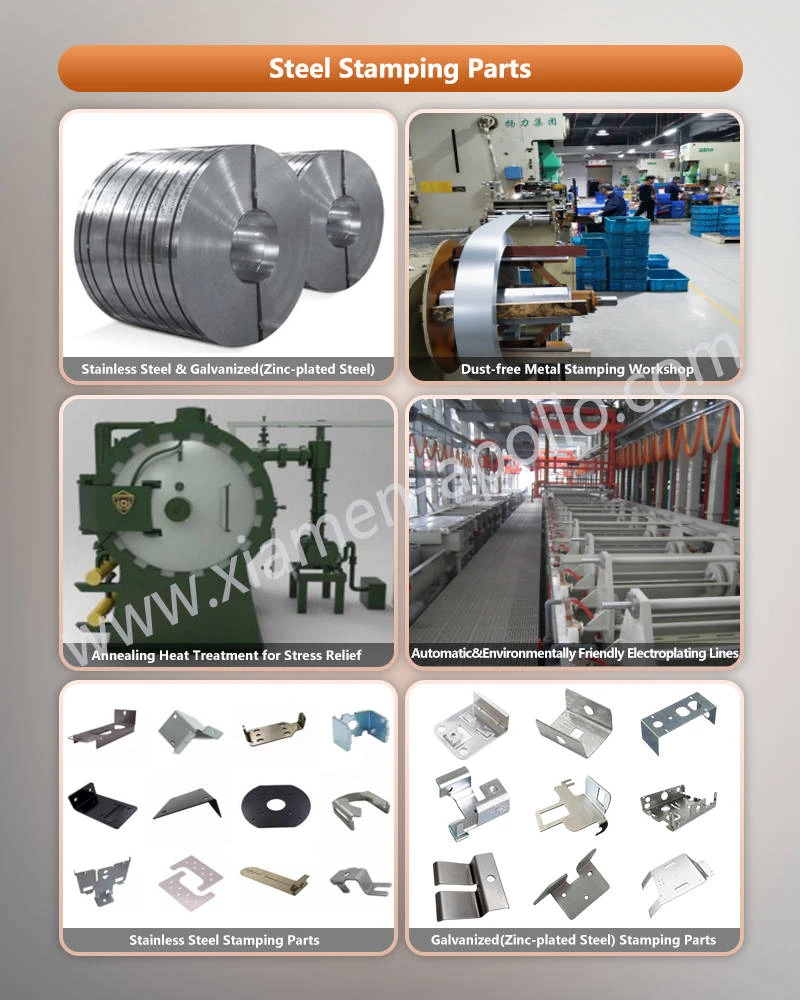
Roostevabast terasest lehtmetallist stantsimine teenindab mitut riistvara segmenti. Autosüsteemides toetavad need osad heitgaaside riistvara, šassii klambreid ja turvasüsteeme. Elektrilised rakendused hõlmavad varjestuspurke, kontaktkandjaid ja pistikukestasid. Ehitustarvikud hõlmavad hingede korpuseid, kardina seinakinnitusi ja dekoratiivklambreid. Iga sektor seab eraldi piirangud korrosioonikindlusele, voolavuspiirile ja pinnaviimistlusele. Vormimisjärgsed töötlused, nagu passiveerimine, harjamine, poleerimine ja plaadistamine, on kasutusea pikendamiseks vastavuses lõppkasutuse nõuetega.

Stainless Metal Stamping toetab ka uute tooteväljaannete kohandatud arendust. Tehnilised paketid võivad pärineda valmis näidistest, 2D joonistest või funktsionaalsetest spetsifikatsioonidest. Pehmeid tööriistu kasutatakse sageli prototüübi valideerimiseks enne kõva tööriista ehitamist. See lähenemine lühendab arendustsükli aega ja vähendab varajaste kujunduse läbivaatamiste käigus tekkivaid jääke. Protsessimeeskonnad annavad tagasisidet seina paksuse, painderaadiuste, tooriku paigutuse ja materjali saagise kohta, et vähendada ühikuhinda ilma funktsionaalseid nõudeid muutmata.
Ametliku kinnituse saamiseks esitage oma komponentide joonised, tolerantsitabelid ja keskkonnateenuste tingimusedRoostevabast terasest stantsimineteostatavushinnang. Protsessiinsenerid vaatavad enne partiitoodangu noteerimist üle vormimisriski, nõutavad kontrollikontrollid ja tööriistade järjestuse.
võtke meiega ühendust