

Galvaniseerimise protsessidega kaasnevad vesiniku eraldumise reaktsioonid. Vesiniku imbumine aluspinnale kujutab endast suurt rikkeohtu ülitugevate kinnitusdetailide puhul, mis põhjustab sageli pärast kokkupanekut "hilinenud purunemist" – kvaliteediprobleemi, mida on insenerikeskkonnas kurikuulsalt raske ennustada. Isekinnituvate kruvide puhul tekitab paigaldusprotsess lukustustsoonis survejääkpinge. Koos galvaniseerimisest tuleneva vesinikuhapruse ohuga muudab see osad vastuvõtlikuks koormuse all hapraks murdumiseks. Sellised tõrked ei teki kohe; selle asemel ilmnevad need tavaliselt mitu tundi pärast kokkupanekut.
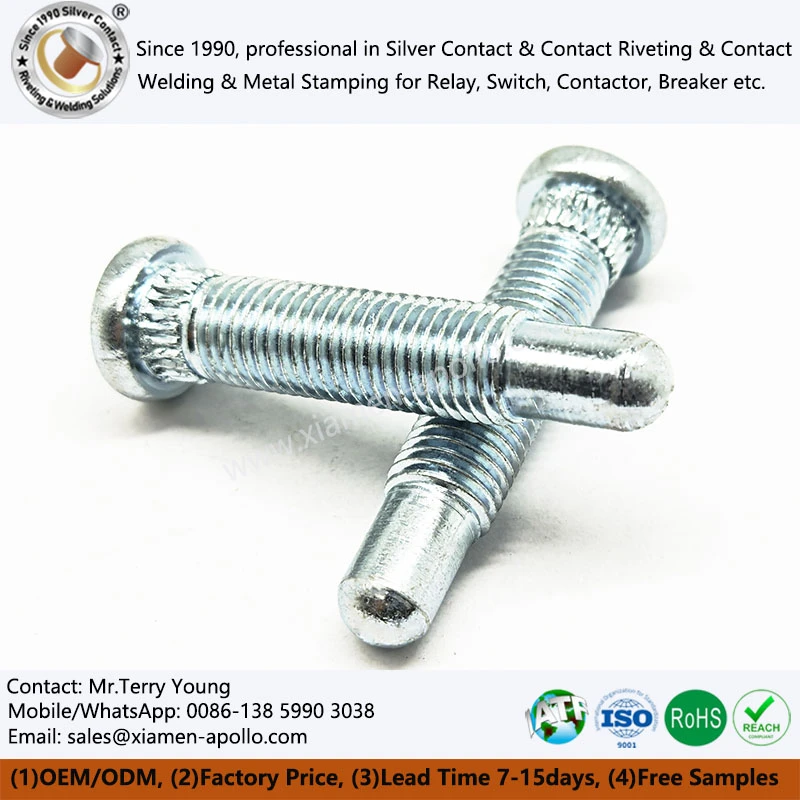
Vesiniku rabestumise mehhanism hõlmab vesinikuaatomite difundeerumist metalli ja migreerumist stressikontsentratsiooniga piirkondade poole. Materjali defektide korral ühinevad need aatomid vesiniku molekulideks, tekitades siserõhu. Kui see siserõhk, mis on ühendatud lehtmetalli jääkpingest ja välistest töökoormustest, ületab materjali voolavuspiiri, tekib purunemine. Kuna vesinikuaatomite difusioon läbi terase võtab aega, on see hilinenud murdumise peamine põhjus. Lisaks toimivad tsink- ja kaadmiumkatted barjäärina, mis takistab vesiniku väljapääsu, muutes dehüdrogeenimise juhtimise keerulisemaks. Küpsetamisel põhineva dehüdrogeenimise temperatuurivahemik peab olema hoolikalt tasakaalustatud: see peab olema piisavalt kõrge, et soodustada vesiniku vabanemist aluspinnast, kuid piisavalt madal, et vältida materjali kõvaduse vähenemist või katte omaduste kahjustamist.
Inseneripraktikas saab vesiniku infiltratsiooni ohtu vähendada kolme peamise lähenemisviisi abil. Isekleepuva neetimiskruvi ja sarnaste kinnitusdetailide puhul eelistatakse eeltöötlemisel rooste eemaldamiseks liivapritsi; happega peitsimise kasutamisel tuleks happelahusele lisada korrosiooniinhibiitoreid. Rasvaärastuse jaoks on eelistatud keemilised või lahustipõhised meetodid; elektrokeemilise rasvaärastuse kasutamisel tuleb järgida katoodpuhastust, millele järgneb anoodpuhastus. Mis puutub galvaniseerimisprotsessi, siis leeliselise plaadistusvanni või suure voolutõhususega vanni tulemuseks on väiksem vesiniku eraldumine. Lisaks, eeldusel, et korrosioonikindluse nõuded on täidetud, võib valida kattesüsteemid, milles vesinik on madalama lahustuvusega.
Stressi leevendamine enne plaadistamist ja küpsetamisel põhinev dehüdrogeenimine pärast plaadistamist on standardsed kontrollimeetmed. Karastatud või keevitatud osade puhul tuleks sisemised pinged enne plaatimisprotsessi algust karastamise teel leevendada. Pärast galvaniseerimist jätkab vesiniku migreerumist sügavale substraati. Tööstusstandardid soovitavad alustada habrastamist (vesiniku eemaldamist) ühe tunni jooksul pärast plaadistamist, maksimaalse lubatud viivitusega kolm tundi. Standardsed küpsetustemperatuurid jäävad vahemikku 150 kraadi kuni 300 kraadi, säilitusajad jäävad vahemikku 2 kuni 24 tundi; neid parameetreid tuleks reguleerida detailide mõõtmete, aluspinna tugevuse ja plaadistuse tüübi alusel. Tsingitud osade puhul on tüüpiline küpsetusvahemik 110 kuni 220 kraadi, samas kui kaadmiumiga kaetud osade puhul on ülemine temperatuuripiir alumine, tavaliselt 180 kuni 200 kraadi, et vältida kaadmiumist põhjustatud haprust.
Materjali kõvadus on otsene indikaator vastuvõtlikkusest vesiniku rabedusele. Ümmarguse peaga isekleepuvate kruvide ja muude terasest kinnitusdetailide puhul hakkab vesinikust põhjustatud purunemise oht suurenema, kui terase kõvadus läheneb HRC 38-le. Osad, mille kõvadus ületab HRC 43, nõuavad plaadistusejärgset murenemisprotsessi, samas kui need, mille kõvadus on HRC 60 lähedal, tuleb kohe pärast pinnatöötlust küpsetada. Lisaks kõvadusele tuleb hinnata ka muid tegureid, sealhulgas detaili ohutusklassifikatsiooni, ristlõike mõõtmeid, pingekontsentratsioone (sälgud), plaadistuse tüüpe, koormustingimusi ja varasemaid rikkeid. Suure tõmbepinge all olevatel osadel on oluliselt suurem vesiniku rabestumise oht võrreldes puhtalt survepingega osadega.
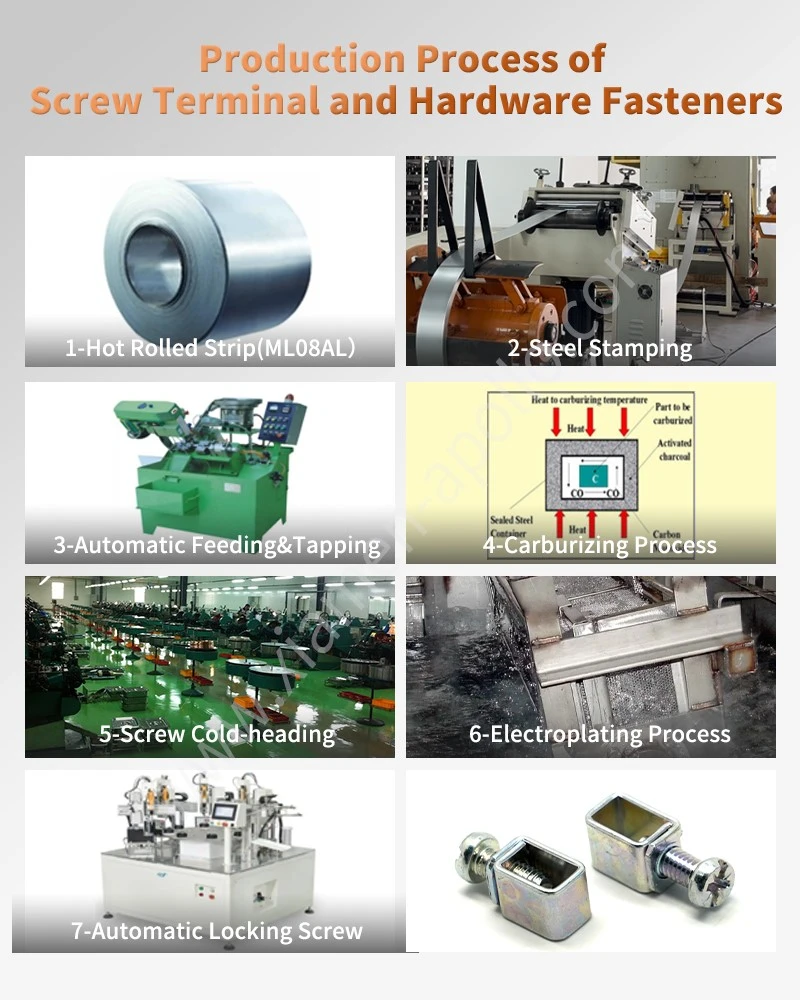
Isehaarduvate poltide puhul peab tehniline valideerimine peale pöördemomendi ja väljatõukekatse hõlmama vesiniku rabeduse hindamist, eristades konkreetselt vesinikust põhjustatud pragunemist ja lehtmaterjali rebenemist. Hanke ja protsessi ülevaatuse etapis on oluline täpsustada lehe materjal, kõvadus, galvaniseerimisprotsess ja hapruse eemaldamise parameetrid; valik ei tohiks põhineda ainult niidi spetsifikatsioonidel. Kui vesinikust põhjustatud pragunemine on juba toimunud, on vesinik hajunud sügavalt peituvateks defektideks, muutes esialgse sitkuse küpsetamise käigus taastamatuks; sellised osad tuleb vanarauaks jätta.
Juhul, kui aIsekinnituv survekruviluumurdude korral on esimene samm kontrollida galvaniseerimise (vesiniku neeldumise) ja hapruse eemaldamise protokollide järgimist. Järgmisena kontrollige paigalduse koaksiaalsust, lehtmaterjali kõvadust ja ava läbimõõtu – ärge lihtsalt reguleerige paigaldusjõudu (surve-sobitus). Kogu pinnatöötlus- ja murenemisprotokoll tuleb uuesti kinnitada, kui lehtmaterjali klassis, kuumtöötluse seisukorras või plaadistuse tüübis muutub, tagades monteeritud vuugi pikaajalise stabiilsuse.
võtke meiega ühendust
