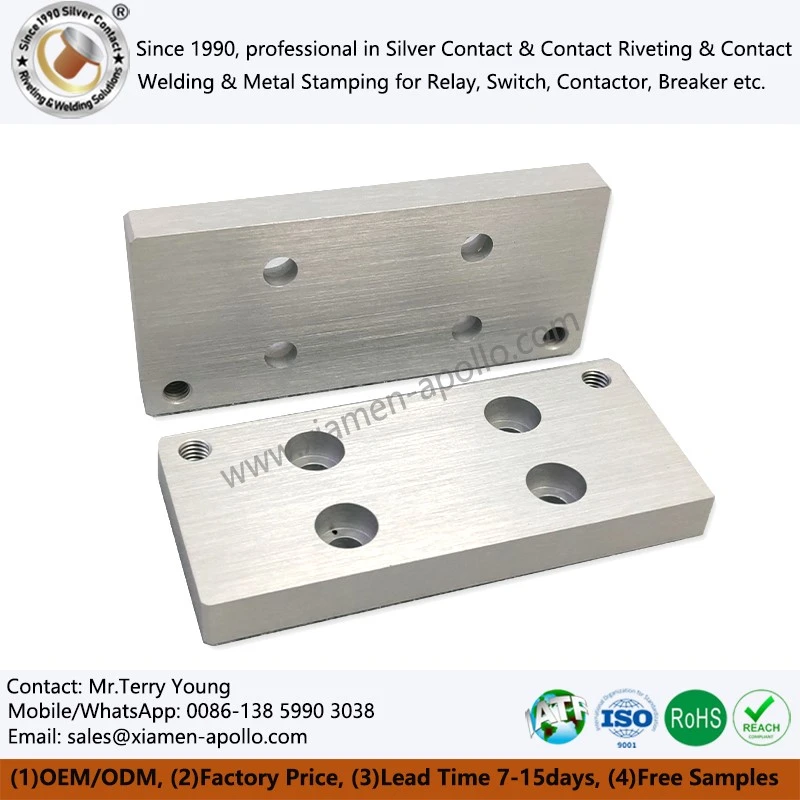
CNC-töödeldud metallosade valmistamiseks eemaldatakse materjal metallist või pooltoorikutest vastavalt programmeeritud tööriistateedele, samas kui CNC-stantsitud osad moodustatakse spetsiaalsete stantside kaudu jõu rakendamisel. Õige protsessi valimine sõltub materjali omadustest, mõõtmete tolerantsidest, geomeetriast, pinnanõuetest ja tootmismahust. OEM-i ostumeeskondade jaoks aitab tootmisviisi vastavusse viimine joonise nõuetega kontrollida ühiku maksumust, mõõtmete varieerumist ja komponentide kasutusiga.
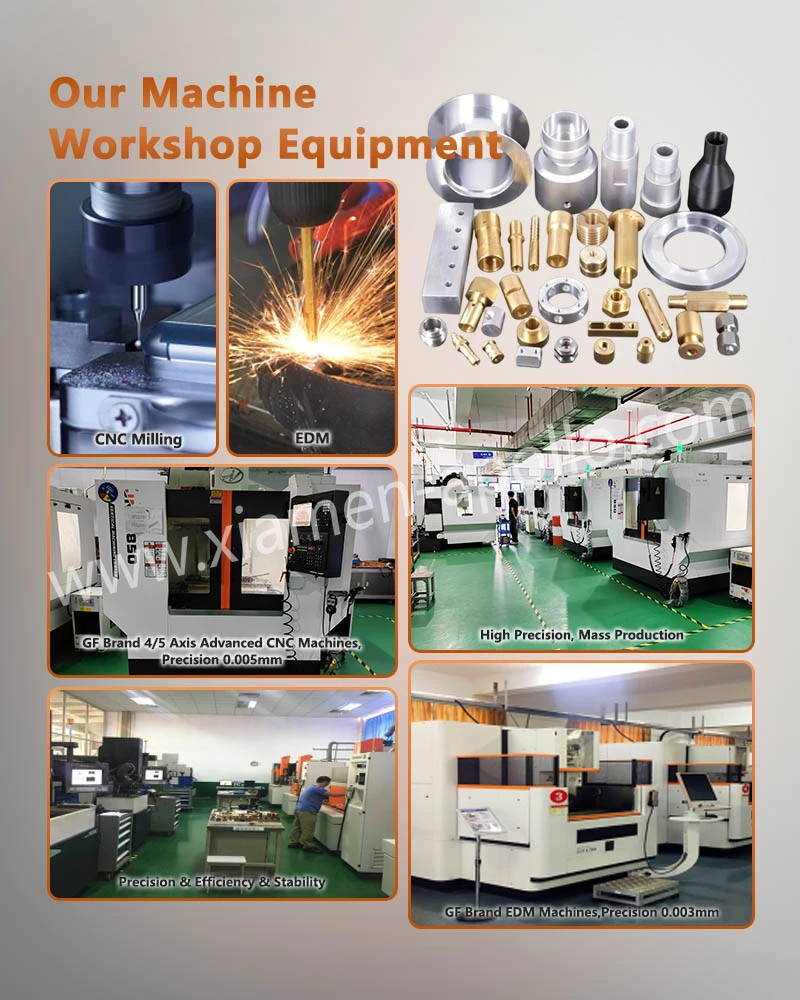
Metalli põhilised tootmisprotsessid ja nende tehnilised funktsioonid
Mehaaniline tootmine muudab toorained kindlaksmääratud geomeetria, mõõtmete ja pinnatingimustega komponentideks. Lõikamine, plastiline deformatsioon ja mittetraditsiooniline töötlemine lahendavad kõik erinevad tootmisprobleemid; ükski protsess pole iga osa jaoks optimaalne.
CNC freesimine ja treimine täppismetalli CNC osade jaoks
CNC freesimisel kasutatakse pöörlevaid lõiketööriistu pilude, taskute, lamedate pindade, kontuuride ja keerukate kolmemõõtmeliste funktsioonide tootmiseks. CNC-treimine pöörab töödeldavat detaili lõikeriista vastu ja sobib võllide, pukside, tihvtide, keermestatud osade ja muude pöörlemissümmeetriaga komponentidega.
Peamised töötlemismuutujad hõlmavad lõikekiirust, ettenihkekiirust, lõikesügavust, tööriista geomeetriat, tooriku jäikust ja jahutusvedeliku tingimusi. Need muutujad mõjutavad lõikejõude, soojuse teket, jäsemete teket, mõõtmete stabiilsust ja pinnaviimistlust.
Tüüpilised joonise nõuded võivad määrata mõõtmete tolerantsid ±0,01 mm, positsioonitolerantsid 0,02 mm või pinna karedus Ra 1,6 μm. Need väärtused on rakendusest sõltuvad eesmärgid, mitte universaalsed garantiid. Tegelikku võimekust tuleb kinnitada materjali, funktsiooni geomeetria, seadmete ja kontrollimeetodiga.
Puurimine, lihvimine ja teisene viimistlus
Puurimine loob augud kinnitusdetailide, tihvtide, vedelikukanalite ja elektriühenduste asukoha määramiseks. Ava läbimõõt, ümarus, perpendikulaarsus ja asend tuleb kontrollida seal, kus nendest sõltub koostu joondamine või elektriline kontakt.
Lihvimine eemaldab väikese koguse materjali, et parandada mõõtmete täpsust ja pinnaviimistlust. See on kasulik karastatud terasest komponentide ja funktsioonide jaoks, mis nõuavad kontrollitud tasasust või silindrilist geomeetriat. Olenevalt korrosioonikaitse-, kulumis-, juhtivus- ja välimusnõuetest võivad töötlusele järgneda jäme eemaldamine, poleerimine, anodeerimine, plaatimine ja muud viimistlustoimingud.
Sepistamine, ekstrusioon ja progressiivne stantsimine
Plastilised deformatsiooniprotsessid moodustavad materjali, tuginemata peamiselt laastude eemaldamisele. Sepistamine võib täpsustada materjali jaotust ja luua soodsa teravoolu, samas kui ekstrusioon annab ühtlase ristlõikega pikad profiilid. Progressiivne stantsimine sobib lehtmetallist klemmide, sulgude, kilpide, vedrude ja elektriliste kontaktkandjate suuremahuliseks tootmiseks.
Elektriliste komponentide puhul peab stantsimiskujundus arvestama lehe paksust, painderaadiust, tagasitõmbumist, jämeduse suunda, stantsi kliirensit ja tera orientatsiooni. Need tegurid mõjutavad mõõtmete järjepidevust, väsimuskäitumist ja montaaži sobivust.
CNC-töödeldud metallosad vs. CNC-stantsimisosad: protsessi valik
Valik töötlemise ja stantsimise vahel peaks põhinema detailide geomeetrial, materjalikasutusel, tööriistainvesteeringutel, saavutatavatel tolerantsidel ja eeldataval aastanõudlusel.
| Valikutegur | CNC töötlemine | Progressiivne stantsimine |
|---|---|---|
| Tüüpiline lähteaine | Varras, plaat, toorik, valamine või sepistamine | Leht või mähis |
| Sobiv geomeetria | Taskud, augud, keermed, 3D kontuurid, keerulised üksikomadused | Lamedad profiilid, painded, vormitud sakid, korduvad omadused |
| Investeering tööriistadesse | Tavaliselt madalam esialgne spetsiaalsete tööriistade maksumus | Kõrgemad stantsi disaini- ja tootmiskulud |
| Ühiku maksumus mahu järgi | Sõltub töötlemise ajast ja materjali eemaldamisest | Suurte tootmismahtude korral sageli madalam |
| Materjali kasutamine | Hakkejäätmed võivad olla märkimisväärsed | Optimeeritud ribapaigutusega sageli tõhus |
| Disaini muudatused | Üldiselt lihtsam rakendada | Võib nõuda stantsi muutmist |
| Ühised juhtnupud | Läbimõõt, asend, tasapinnalisus, Ra, GD&T | Paksus, jäme kõrgus, paindenurk, samm, tagasilöök |
Kui CNC-mehaaniline töötlemine ja freesimine treimise osad on sobivad
CNC-mehaaniline töötlemine sobib üldiselt väikese kuni keskmise tootmismahu, prototüüpide, keerukate kolmemõõtmeliste funktsioonide, keermestatud aukude ja komponentide jaoks, mis nõuavad mitut töödeldud nullpunkti. Samuti toetab see materjalide kombinatsioone, nagu alumiiniumsulamid, vasesulamid, messing ja mehaaniliselt töödeldavad terased.
Näiteks alumiiniumkorpuse jaoks võib kokkupanekuks vajada freesitud kinnituspindu, puuritud auke, keermestatud keermeid ja juhitavat liidest. Töötlemine võimaldab neid funktsioone toota ühest tooriku seadistusest või kavandatud seadistuste jadast, olenevalt juurdepääsu- ja täpsusnõuetest.
Kui CNC-stantsimisosad pakuvad paremat tootmisviisi
Stantsimine muutub atraktiivseks, kui disain koosneb peamiselt õhukesest lehest, korduvatest profiilidest, paindest ja mulgustatud avadest. Kui järkjärguline stants on kvalifitseeritud, võivad automatiseeritud söötmine ja järjestikune vormimine toetada suurt väljundit ühtlase detaili geomeetriaga.
Vasesulamist elektriklemmide puhul tuleks konstruktsiooni läbivaatamisel arvesse võtta juhtivust, temperamenti, painderaadiust, tagasitõmbeid, jäme asukohta ja plaadistuse ühilduvust. Ainuüksi nominaalne mõõtmete tolerants ei taga funktsionaalset sobivust; kriitilisi omadusi tuleb hinnata ka kokkupandud olekus.
Laadige alla kontaktmaterjali spetsifikatsioonileht
Materjali omadused, tolerantsid ja kvaliteedikontroll
Materjali valik mõjutab töödeldavust, lõikeriistade kulumist, soojuspaisumist, tugevust, korrosioonikindlust ja viimistlusega ühilduvust. Joonisel tuleks kindlaks määrata materjali klass ja kohaldatav seisund, mitte tugineda materjali üldisele nimetusele.
| Materjal | Vastavad tootmisomadused | Tüüpilised rakendused |
|---|---|---|
| Alumiinium 6061 | Hea töödeldavus, mõõdukas tugevus, anodeerimisega ühilduvus | Korpused, klambrid, konstruktsioonikomponendid |
| Alumiinium 7075 | Kõrge tugevuse ja kaalu suhe; seisukord ja korrosioonikaitse nõuavad tähelepanu | Kerged täpsed konstruktsiooniosad |
| Messing H62/H65 | Hea töödeldavus ja vormitavus; juhtivus varieerub sõltuvalt koostisest | Liitmikud, klemmid, elektriline riistvara |
| Vask C11000 | Kõrge elektri- ja soojusjuhtivus; suhteliselt pehmed ja kalduvad tekkima | Juhtplaadid, siiniga seotud komponendid |
| Roostevaba teras 303 | Parem töödeldavus võrreldes paljude teiste roostevabade klassidega; korrosioonikäitumine sõltub keskkonnast | Võllid, kinnitusdetailid, täppismehaanilised osad |
Mõõtmete tolerantsid ja GD&T
CNC-töödeldud metallosade joonisel tuleks eristada üldmõõtmeid ja kriitilisi funktsionaalseid omadusi. Tolerants ±0,01 mm võib olla sobiv konkreetse töödeldud funktsiooni jaoks, kuid mitte iga mõõde ei nõua sama täpsust.
Geomeetriline dimensioon ja tolerants (GD&T) määratleb seosed lähtepunktide, positsioonide, orientatsioonide, profiilide ja vormi vahel. Komponentide ühendamise korral aitab tugipunktide võrdlusskeem kindlaks teha, kuidas osad asuvad nii kontrolli kui ka kokkupaneku ajal.
Kontrollimeetodid võivad hõlmata kalibreeritud mikromeetreid, puurimõõtureid, kõrgusmõõtureid, koordinaatmõõtmismasinaid (CMM) ja optilisi mõõtesüsteeme. Kontrollimeetodil peab olema määratud tolerantsi jaoks piisav eraldusvõime ja määramatus.
Pinna viimistlus, jämeduse kontroll ja korrosioonikaitse
Pinna karedus mõjutab tihedust, libisevat hõõrdumist, katte nakkumist ja elektrilise liidese käitumist. Ra 1,6 μm on mõnede töödeldud pindade jaoks tavaline joonise sihtmärk, kuid nõutav väärtus sõltub funktsioonist ja seda tuleb täpsustada, mitte eeldada.
Burrid võivad segada kokkupanekut, kahjustada isolatsiooni, tekitada elektrit juhtivat prahti või põhjustada pinge kontsentratsiooni. Kriitilistel servadel peavad olema määratletud jäseme eemaldamise nõuded, sealhulgas vajaduse korral servade katkestused või maksimaalne jäme kõrgus.
Korrosioonikaitseks on viimistlusvõimalused alumiiniumi anodeerimine, valitud metallide katmine ja ühilduvate konversioonikatete pealekandmine.Katte paksus, maskeerivad tsoonid, mõõtmete kogunemine ja elektrilise liimimise nõuded tuleks üle vaadata enne tootmise vabastamist. ASTM B117 võib kasutada soolapihustatud kokkupuute testimiseks, kui see on ette nähtud, kuid see ei määra iseseisvalt komponendi kasutusiga.
Spetsiaalne töötlemine ja integreeritud tootmisstrateegiad
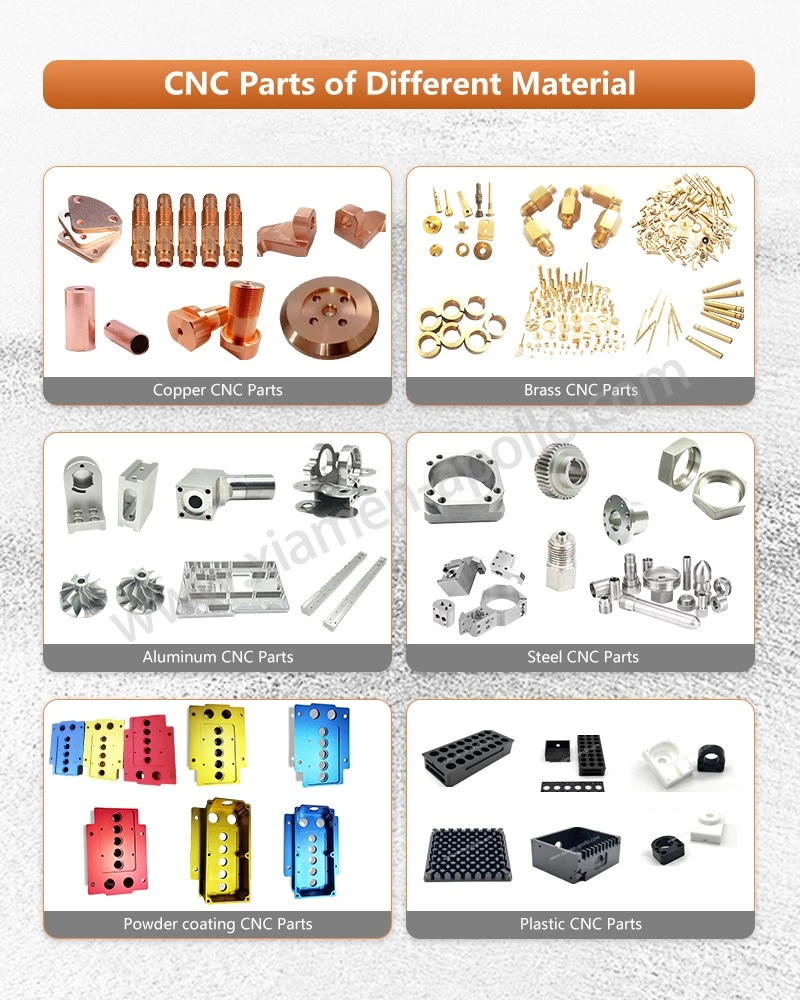
Mõnede komponentide geomeetria või materjalid nõuavad tavapärasest treimisest, freesimisest ja puurimisest lisaks protsesse. Elektrilahendusega töötlemine (EDM) võib tekitada keerulisi omadusi elektrit juhtivates materjalides, sealhulgas karastatud tööriistaterases. Lasertöötlus toetab täpset lõikamist või märgistamist, valitud kõvade ja rabedate materjalide puhul kasutatakse ultrahelitöötlust.
Protsessi valikul tuleks arvesse võtta materjalide ühilduvust, kuumusest mõjutatud tsoone, servade kvaliteeti, jääkpinget ja vajalikke viimistlustoiminguid.
EDM ja lasertöötlus keerukate funktsioonide jaoks
EDM eemaldab juhtiva materjali kontrollitud elektrilahenduste kaudu. See on kasulik karastatud materjalide keerukate õõnsuste ja omaduste korral, mida on tavapäraselt raske töödelda. EDM võib aga jätta uuesti valatud kihi või muuta pinnaseisundit, nii et väsimustundlike või ülitäpsete liideste puhul võib olla vajalik sekundaarne viimistlus.
Laserlõikamine on efektiivne lehtmetalliprofiilide ja valitud õhukese lõigu funktsioonide puhul. Piirde laiust, termilisi moonutusi, räbu ja kuumusest mõjutatud tsoone tuleks hinnata, kui osal on kitsad kangad või ranged nõuded asukohale.
Mitme protsessiga tootmine ja digitaalsete protsesside juhtimine
Komponent võib kombineerida CNC freesimist, treimist, puurimist, stantsimist, keevitamist ja pinnatöötlust. Näiteks võib täppiselektriline koost kasutada lõpposa loomiseks töödeldud korpust, tembeldatud juhtivat klemmi ja liitmistoimingut.
Arvutipõhine tootmine (CAM), tööriista kasutusaja jälgimine, protsessisisene sondeerimine ja automaatne kontroll võivad vähendada seadistuste erinevusi ja parandada tootmise jälgitavust. Sellegipoolest ei asenda automatiseerimine protsesside kvalifitseerimist, mõõtesüsteemi juhtimist ega dokumenteeritud aktsepteerimiskriteeriume.
Autotööstusega seotud tarneahelate puhul võib kvaliteediplaneerimine järgida IATF 16949 nõudeid, kui see on lepinguga kohaldatav. Materjali sertifikaadid, partii identifitseerimine, ülevaatuse protokollid ja muudatuste kontroll tuleks kokku leppida enne seeriatootmist. RoHS-i ja REACHi nõudeid tuleks hinnata kohaldatava toote, turu ja kehtiva reguleerimisala alusel.
Kuidas valida Hiinas CNC metallosade tootjat
Tarnija hindamine peaks algama tehnilise joonise, iga-aastase nõudluse, materjali spetsifikatsiooni, kvaliteedi kriitiliste mõõtmete ja nõutava pinnatöötlusega. Ainult väliskujul põhinev hinnapakkumine võib jätta tähelepanuta sisemised omadused, kontrollinõuded, tööriistad, viimistlus ja pakend.
Enne CNC metallosade tarnija või tehase heakskiitmist kontrollige järgmist:
- Joonise ülevaade:Tuvastage kriitilised mõõtmed, nullpunkti viited, GD&T, keermed ja pinnaviimistlusnõuded.
- Materjali jälgitavus:Kinnitage iga tootmispartii klass, temper või seisund ja dokumentatsioon.
- Protsessi võimekus:Taotlege tõendeid selle kohta, et kriitilisi omadusi saab kavandatud tootmistingimustes järjepidevalt säilitada.
- Ülevaatuse plaan:Määrake proovivõtu sagedus, mõõteseadmed, vastuvõtupiirid ja mittevastavuse käsitlemine.
- Tootmisökonoomika:Võrrelge tsükliaega, materjalikasutust, tööriistade amortisatsiooni, viimistluskulusid ja eeldatavat aastamahtu.
- Muuda juhtelementi:Kehtestage materjalide asenduste, tööriistade muudatuste ja protsesside versioonide heakskiitmise protseduurid.
Hiina CNC-töötlemisseadmete tootja võib pakkuda konkurentsivõimelist tootmisökonoomikat, kuid ostuotsused peaksid põhinema kontrollitud suutlikkusel, kogumaa maksumusel ja järjekindlatel aktsepteerimiskriteeriumidel, mitte ainult ühikuhinnal.
Konsulteerige meie elektriinseneridega juba täna
Korduma kippuvad küsimused CNC-töödeldud metallosade kohta
Q1. Milliseid tolerantse võivad CNC-töödeldud metallosad saavutada?
Saavutatav tolerants sõltub materjalist, geomeetriast, masina seisukorrast, töö hoidmisest, termilisest stabiilsusest ja mõõtmismeetodist. Mõningaid funktsioone saab määrata ±0,01 mm või tihedamalt, kuid tarnija peaks enne hinnapakkumist kinnitama teostatavust tegelike joonistamis- ja kontrollinõuetega.
Q2. Kas CNC-töödeldud metallosad on odavamad kui CNC-stantsimisdetailid?
CNC-mehaaniline töötlemine sobib sageli prototüüpide ja väiksemate tellimuste jaoks, kuna spetsiaalsete tööriistade kulud on piiratud. Progressiivne stantsimine muutub üldiselt ökonoomsemaks suuremate mahtude korral, kui tööriistakulud jagunevad paljude osade vahel. Tasuvuspunkt sõltub geomeetriast, materjali kasutamisest, tsükli ajast ja aastasest nõudlusest.
Q3. Millist teavet on vaja Hiina tehasest CNC metallosade pakkumise taotlemiseks?
Esitage 2D-tehniline joonis, 3D-CAD-mudel, kui see on saadaval, materjali klass, pinnatöötlusnõuded, kriitilised tolerantsid, aastane nõudlus ja kontrolli- või vastavusnõuded. Need sisendid võimaldavad tootjal hinnata protsessi teostatavust, tööriistade vajadusi, ühiku maksumust ja teostusaega.
võtke meiega ühendust
Saatke oma joonised ja sihtkogused inseneriülevaateksCNC mehaaniline freesimine treimine osad, CNC stantsimise võimalused, materjali valik ja viimistlusnõuded. Enne järgmise tellimuse avaldamist kinnitage tootmismeeskonnaga protsessi teostatavus, kriitiliste mõõtmete juhtelemendid ja tootmisvõimsus.