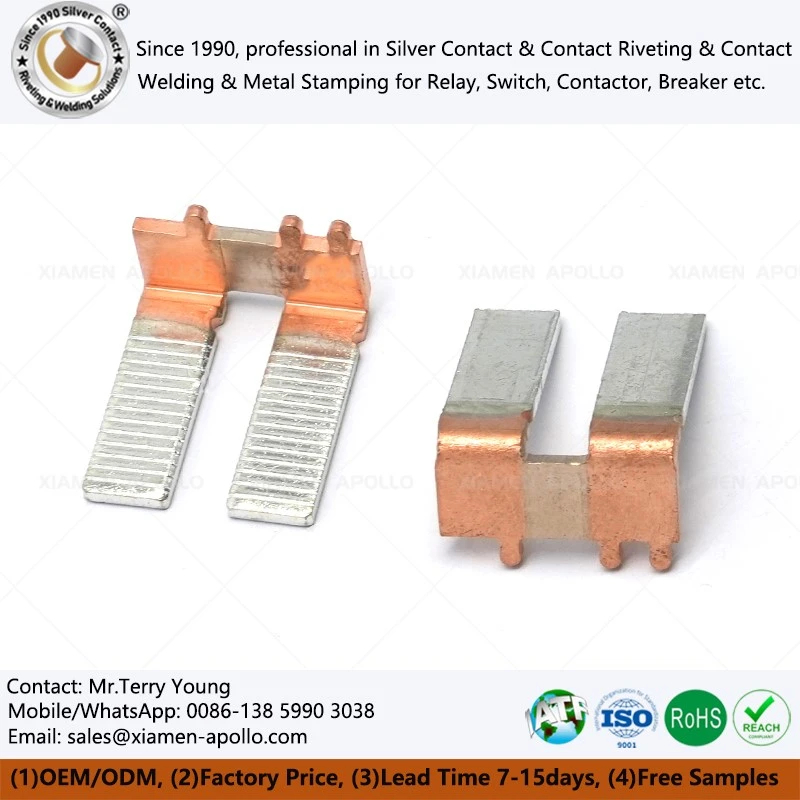
Manganiini vasest šundisõlmed muudavad voolu mõõdetavaks pingelanguks läbi kalibreeritud madala takistusega elemendi, võimaldades nutikatel arvestitel ja akuhaldussüsteemidel (BMS) arvutada mõõdetud pinge põhjal voolu. Manganiin tagab madala temperatuuri takistuse koefitsiendi (TCR), samas kui vaskklemmid vähendavad ühenduse takistust ja toetavad vooluülekannet. Voolu täpseks tuvastamiseks peab konstruktsioon kontrollima takistuse tolerantsi, termilist triivi, liigendi terviklikkust ja mõõtmisviga kindlaksmääratud töövahemikus.
Manganiinisulami omadused ja TCR-juhtimine täpseks vooluanduriks
Miks kasutatakse manganiini madala takistusega šunttakistites?
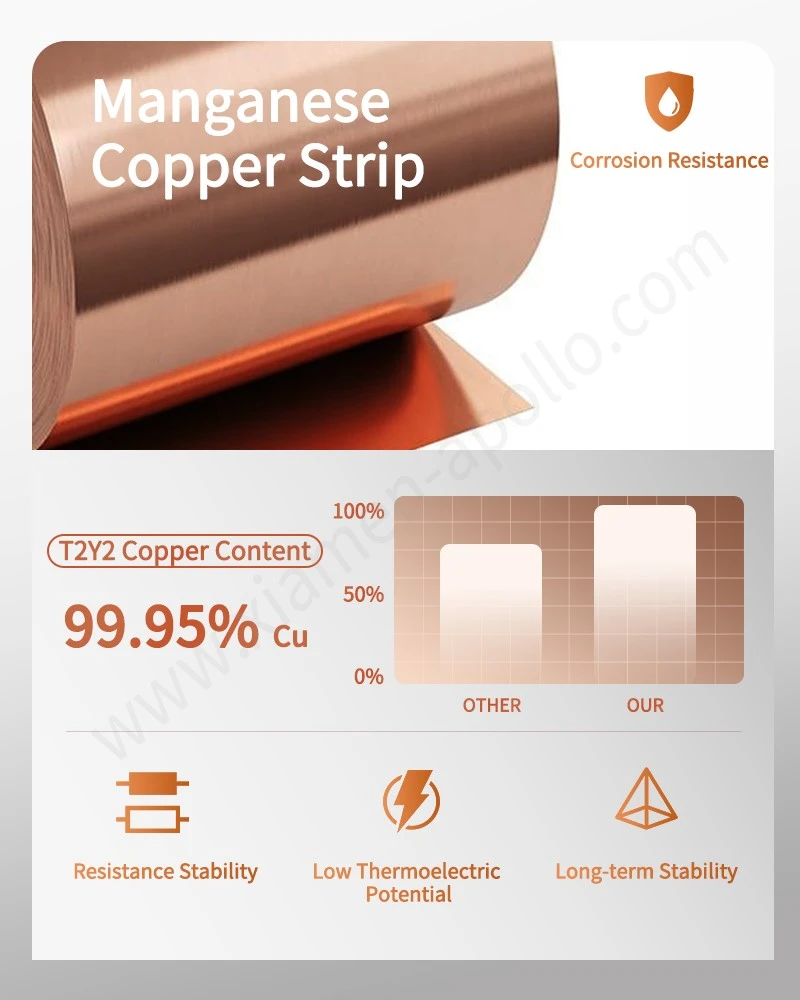
Manganiin on vasepõhine vastupidavussulam, mis sisaldab tavaliselt vaske, mangaani ja niklit. Selle koostis ja kuumtöötlus on valitud nii, et saavutada stabiilne elektritakistus ja madal TCR ettenähtud temperatuurivahemikus.
Erinevalt vaskjuhist, mille takistus muutub temperatuuri tõustes märgatavalt, suudab korralikult töödeldud manganiinielement säilitada töötemperatuuri muutudes suhteliselt stabiilse takistuse. See omadus muudab manganiini sobivaks täppisšunttakistite jaoks, mida kasutatakse energia mõõtmisel, aku jälgimisel ja tööstusliku voolu mõõtmisel.
Täpse manganiini šundi praktiline disainieesmärk võib olla TCR alla 50 ppm/kraadi. See on pigem spetsifikatsiooni eesmärk kui iga manganiini klassi universaalne omadus; tegelik jõudlus sõltub sulami koostisest, töötlemisest, geomeetriast ja temperatuurivahemikust.
Nutikate arvestite šunttakistite peamised elektrilised parameetrid
| Parameeter | Tehniline kaalutlus | Disaini sihtmärgi näide |
|---|---|---|
| Vastupidavuse väärtus | Määrab väljundpinge nimivoolul | 50–500 μΩ, olenevalt vooluringi konstruktsioonist |
| TCR | Kontrollib temperatuurist põhjustatud takistuse triivi | Alla 50 ppm/kraadi |
| Esialgne vastupanu taluvus | Määrab kalibreerimise täpsuse | ±0,5% või vajadusel tihedam |
| Nimivool | Määrab tööpinge languse ja soojuse tekke | Määratletakse arvesti või BMS-i disainiga |
| Vastupidavuse stabiilsus | Näitab triivi pärast termilist ja elektrilist kokkupuudet | Loodud rakendusespetsiifilise testimise teel |
| Liigese takistus | Lisab vase-manganiini liideses vea ja lokaalse kuumuse | Kontrollitakse keevisõmbluse projekteerimise ja valideerimise kaudu |
| Isolatsioon ja kliirens | Asjakohane kogu koostu ja selle paigaldamisega | Määratletud kehtiva tootestandardiga |
Need väärtused on näidisprojekti eesmärgid, mitte kõigi koostude jaoks garanteeritud spetsifikatsioonid. Lõplikud vastuvõtupiirid tuleks kokku leppida komponendi joonisel ja elektrilise katseplaaniga.
TCR-i kontrollimine ja takistuse stabiilsuse testimine
Manganiini vase šundi tarnija peaks määrama, kuidas TCR-i mõõdetakse, selle asemel, et tugineda sulami nimitähistusele. Sobiv kontrolliplaan sisaldab:
- Neljajuhtmeline Kelvini mõõtmine, et vähendada juhtme- ja kontakttakistusvigu.
- Takistuse mõõtmised kindlaksmääratud temperatuuripunktides pärast termilist stabiliseerimist.
- Kontrollitud mõõtevool isekuumenemise piiramiseks.
- Vastupidavuse võrdlus enne ja pärast termotsüklit või rakendusepõhist vastupidavuse testimist.
- Jälgitavad kirjed, mis seovad sulamipartiid, komponentide partiid ja katsetulemused.
Temperatuurivahemik, ooteaeg, vool ja vastuvõtupiirid peaksid vastama komponendi spetsifikatsioonile. Üksik ruumitemperatuuri takistuse mõõtmine ei saa kindlaks määrata TCR-i ega pikaajalist stabiilsust.
Manganiini ja vase klemmide elektronkiirkeevitus
Miks vase-manganiini liigend vajab protsessi kontrolli?
Manganiin ja vask täidavad samas šundikoostis erinevaid elektrilisi funktsioone. Manganiin loob kalibreeritud takistuse, samas kui vask tagab väikese takistusega ühenduse vooluringiga.
Ühendus on potentsiaalne mõõtmisvea allikas. Liigne keevisõmbluse läbitungimine, ebaühtlane sulamistsoon, takistuselemendi termilised kahjustused või geomeetrilised erinevused võivad muuta koostu efektiivset takistust.
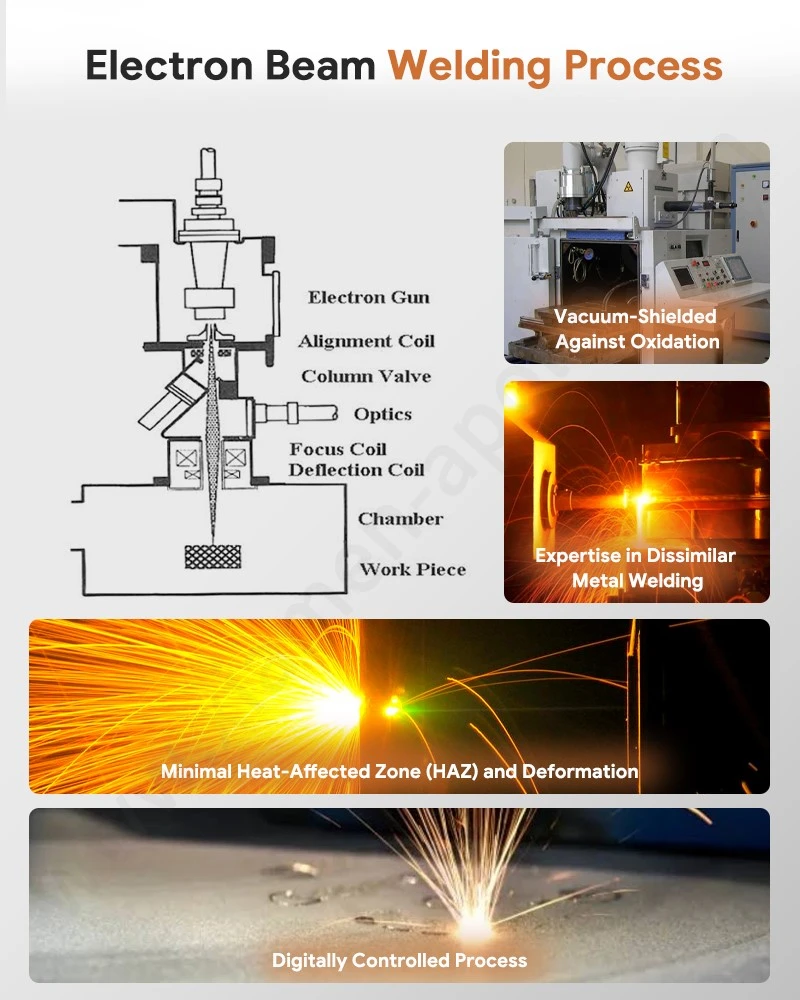
Elektronkiirkeevitus (EBW) kasutab energia edastamiseks lokaliseeritud piirkonda kontsentreeritud elektronkiirt. Vaakumis teostamisel võib see tekitada kitsa keevisõmbluse piiratud ümbritseva soojussisendiga. Protsessi aken tuleb aga välja töötada konkreetse sulamikombinatsiooni, liite geomeetria ja komponendi mõõtmete jaoks.
EBW protsessimuutujad ja kvaliteedikontrollid
| Protsessi muutuja | Võimalik rikkerežiim | Soovitatav kontroll |
|---|---|---|
| Kiire võimsus | Mittetäielik sulandumine või liigne tungimine | Seadke sisse kinnitatud elektriaken |
| Keevitamise kiirus | Muudetav keevisõmbluse sügavus ja soojuse sisend | Lukustage kiiruse parameetrid pärast protsessi kvalifitseerimist |
| Fookuse asend | Ebaregulaarne fusioonitsooni geomeetria | Kontrollige fookust, kasutades representatiivseid testkuponge |
| Vuugivahe ja joondus | Mittetäielik liimimine või asümmeetrilised keevisõmblused | Juhtseadme asukoht ja komponentide tolerantsid |
| Vaakumseisund | Tala ebastabiilsus või saastumisega seotud defektid | Jälgige seadmete vaakumi parameetreid |
| Komponentide puhtus | Poorsus, kandmised või ebaühtlane sidumine | Määrake puhastus- ja käitlemisnõuded |
| Soojussisend | Resistentsuse elemendi triiv või lokaalne moonutus | Kinnitage keevisõmbluste järjestus ja soojusefektid |
| Keevisõmbluse geomeetria | Voolukontsentratsioon või ebastabiilne liigesetakistus | Kontrollige keevisõmbluse ristlõikeid ja elektrilisi tulemusi |
Nende muutujate arvulised piirangud tuleks kehtestada protsessi arendamise teel ja registreerida kinnitatud keevitusprotseduuris. Universaalsed kiire võimsuse või keevituskiiruse seadistused ei ole sobivad, kuna nõutav energiasisend sõltub materjali paksusest, liitekonstruktsioonist ja seadmete konfiguratsioonist.
| Võrdlustegur | Elektronkiirkeevitus (EBW) | Takistuskeevitus | Jootmine |
|---|---|---|---|
| Soojuse genereerimine | Kontsentreeritud elektronkiire energia | Elektritakistus ühenduskohas | Täitemetalli sulatamiseks tarnitud soojus |
| Atmosfäär | Tavaliselt vaakum EBW jaoks | Tavaliselt ümbritsev või kontrollitud atmosfäär | Õhk, kaitsekeskkond või vaakum, olenevalt protsessist |
| Liigeste moodustumine | Alusmaterjalide sulatamine | Lokaliseeritud liitmine või tahkisliitmine, olenevalt protsessist | Täitemetall seob komponendid |
| Kuumusest mõjutatud piirkond | Sobivate parameetritega võib olla kitsas | Lokaliseeritud, sõltuvalt elektroodi ja voolu seadistustest | Sõltub küttetsüklist ja liigendi konstruktsioonist |
| Peamine kontrolliprobleem | Läbitung, fusioonigeomeetria ja termiline mõju | Elektroodi jõud, vool, aeg ja kontakti seisund | Täiteaine vool, märgumine, vuugi kliirens ja temperatuur |
| Rakenduse sobivus | Täppisliigendid, mis nõuavad kontsentreeritud energiasisendit | Suuremahuline ühendamine sobiva vuugigeomeetriaga | Koostud, mis nõuavad täiteainega ühendamist |
Ükski ühendamisprotsess ei ole iga šundi konstruktsiooni puhul automaatselt parem. Valiku tegemisel tuleks arvesse võtta nõutavat liite takistust, tootmismahtu, komponendi geomeetriat, maksumust, kontrollimeetodit ja takistuse stabiilsust pärast ühendamist.
Keevisõmbluse valideerimine: elektritakistuse ja ristlõike kontroll
Väliselt vastuvõetav keevisõmblus võib siiski sisaldada mittetäielikku sulandumist või ebaühtlast liidest. Valideerimisel tuleks ühendada elektrilised ja metallurgilised kontrollid.
Soovitatavad kinnitusmeetodid on järgmised:
- Valminud šundi nelja juhtme takistuse mõõtmine.
- Keevisõmbluse ristlõike analüüs läbitungimise ja sulandumise järjepidevuse uurimiseks.
- Tõmbe-, nihke- või muu mehaaniline katsetamine, kui liitekonstruktsioon seda nõuab.
- Takistuse võrdlus enne ja pärast termotsüklit.
- Voolutee ja keevisõmbluse asukoha mõõtmete kontroll.
- Ebanormaalset takistuse triivi või lokaalset kuumenemist näitavate seadmete rikkeanalüüs.
Vastuvõtukriteeriumid tuleks kindlaks määrata joonise, toote riskihinnangu ja rakendusnõuete põhjal. Standard IEC 60947 võib olla asjakohane teatud madalpinge lülitus- ja juhtimisseadmete puhul, samas kui arukad arvestid ja autoakusüsteemid vajavad nende vastavate toote- ja rakendusstandardite järgi hindamist.
Laadige alla kontaktmaterjali spetsifikatsioonileht
Nutikate arvestite ja akuhaldussüsteemide praegune sensori disain
Nutika arvesti šunditakistid: takistuse stabiilsus aja jooksul
Nutikad arvestid mõõdavad elektrienergiat, võttes pinge ja voolu näidist ning töötledes signaale läbi mõõteahela. Šundipõhises voolukanalis mõjutab takistuse väärtus otseselt mõõtmise esiotsa esitatavat pinget.
Šundi konstruktsioon peab tasakaalustama kolme muutujat:
- Pingesignaal: suurem takistus annab antud voolu juures suurema pingesignaali, kuid suurendab ka võimsuse hajumist.
- Isekuumenemine: järgneb võimsuskadu (P=I^2R). Liigne temperatuuri tõus võib mõjutada takistuse stabiilsust ja läheduses asuvaid komponente.
- Mõõtmiskoormus: šundi pingelangus vähendab ühendatud vooluahelale saadaolevat pinget ja peab jääma kavandatud eelarve piiresse.
- Näiteks 100 A vooluga 100 μΩ šunt tekitab 10 mV languse ja hajutab 1 W. Need arvud on illustratiivsed ega määra konkreetse toote nimivoolu.
Arvesti konstruktsioonides tuleks arvesse võtta pidevat voolu, ülekoormuse kestust, ümbritsevat temperatuuri, PCB paigutust, klemmide ühenduse takistust ja mõõte-IC sisendvahemikku. Ühe voolu ja ühe temperatuuri juures kalibreerimine ei pruugi adekvaatselt iseloomustada jõudlust kogu tööpiirkonna ulatuses.
BMS-i vooluandur: impulsskoormused ja termiline tsükkel
Akuhaldussüsteem kasutab voolumõõtmisi, et toetada laadimise ja tühjenemise jälgimist, ülevoolukaitset ja aku oleku hindamist. Šundil võib esineda pidev vool, lühiajalised piigid, regeneratiivvool ja korduvad termilised tsüklid.
Takistuse element ja vaskklemmid peavad olema projekteeritud eeldatavate elektriliste ja mehaaniliste koormuste jaoks. Peamised kontrollipunktid hõlmavad järgmist:
Pideva voolu ja tippvoolu kestus.
- Takistuse triiv korduvate koormustsüklite korral.
- Temperatuuri tõus manganiinielemendil ja keevitatud liidestel.
- Mehaaniline terviklikkus vibratsiooni ja soojuspaisumise all.
- Mõõtmistäpsus nii laadimise kui ka tühjendamise suunas, kui see on asjakohane.
- Ühilduvus valitud voolutundliku võimendi ja ADC-ga.
Tugeva vooluga akusüsteemide puhul tuleks vooluteed ja pinge tuvastamise teed eraldi käsitleda. Kelvini ühendus võtab mõõtmised määratletud tajupunktidest, et vähendada põhivooluklemmide pingelangusest põhjustatud vigu. Tundepunktide vale paigutus võib kahjustada madala TCR-i sulamist saavutatavat täpsust.
Manganiini šunt versus ainult vase vooluandur
| Iseloomulik | Manganiini vase šunt | Ainult vasest koosnev juht |
|---|---|---|
| Esmane funktsioon | Pakub kalibreeritud madala takistuse mõõteelementi | Kandab voolu üle väikese juhitakistusega |
| Temperatuuri koefitsient | Mõeldud madala TCR-i jaoks kindlaksmääratud vahemikus | Vase takistus suureneb oluliselt temperatuuri tõustes |
| Pinge signaal | Määratakse kalibreeritud šundi takistuse järgi | Sageli liiga väike või temperatuurist sõltuv täpseks mõõtmiseks ilma täiendava kalibreerimiseta |
| Soojuskujundus | Peab juhtelemendi isekuumenemist ja liigendit soojendama | Peab kontrollima juhtme kuumutamist ja ühenduskadusid |
| Tüüpiline roll | Täppisvoolu mõõtmine | Siini või toiteühendus |
| Kalibreerimisvajadus | Resistentsuse ja TCR iseloomustus | Oleneb anduri arhitektuurist ja kompensatsioonimeetodist |
Ainuüksi vaske saab kasutada voolu tuvastamiseks teatud arhitektuurides, sealhulgas süsteemides, mis mõõdavad magnetvälju või kompenseerivad juhtme takistust. Tavalise takistusliku šundi jaoks, mis nõuab stabiilset, kalibreeritud pinge-voolu suhet, pakub manganiin aga sobivamat takistuselementi.
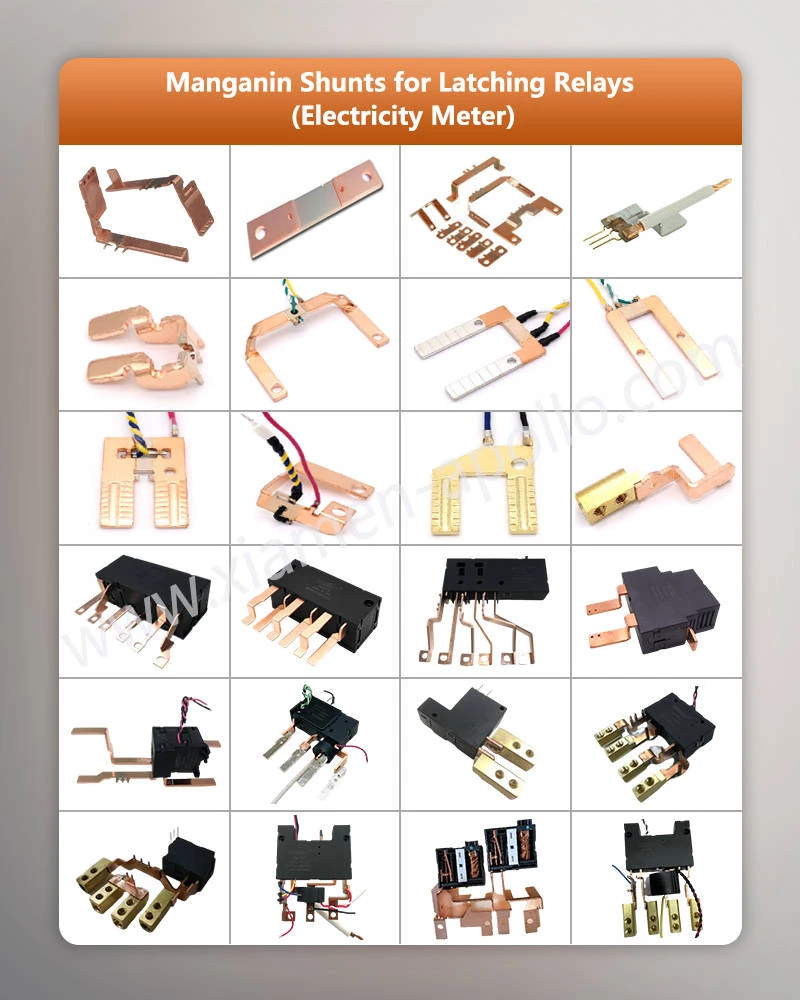
Tootmiskvaliteet, jälgitavus ja toodangu kontroll
Manganiini vasest šundikoostude materjalid ja mõõtmed
Stabiilse voolu tuvastamiseks on vaja ühtseid materjali omadusi ja korratavat komponentide geomeetriat. Manganiini koostise, elementide mõõtmete, vaskklemmide paksuse või keevisõmbluse asukoha erinevused võivad mõjutada nii takistust kui ka soojusjaotust.
Tootmiskontrolli plaan peaks hõlmama:
- Sulami klassi ja sissetuleva materjali jälgitavus.
- Manganiini elemendi mõõtmed ja vaskklemmide geomeetria.
- Takistuse mõõtmine enne ja pärast ühendamist, kui see on määratletud.
- Keevisõmbluse asukoht, läbitungimine ja liidese terviklikkus.
- Lõplik takistus, mõõtmete ja visuaalne kontroll.
- Partii tuvastamise ja mittevastavuse kirjed.
Kohaldatavad mõõtmete tolerantsid ja elektrilise vastuvõtu piirid tuleks täpsustada kinnitatud joonisel. Tolerantsi, näiteks ±0,01 mm, tuleks kasutada ainult siis, kui see on tegeliku osa geomeetria ja tootmisprotsessi jaoks sobiv.
Tootmise testimis- ja mõõteseadmed
| Ülevaatuse ese | Sobiv meetod | Eesmärk |
|---|---|---|
| Esialgne vastupanu | Neljajuhtmeline Kelvini mõõtmine | Kinnitage määratud takistuse väärtus |
| TCR | Takistuse mõõtmine kontrollitud temperatuuridel | Kvantifitseerige temperatuurist sõltuv triiv |
| Keevisõmbluse terviklikkus | Metallograafiline ristlõige ja sobivad mehaanilised katsed | Kontrollige liigese moodustumist |
| Mõõtmete vastavus | Kalibreeritud mõõteriistad või optiline kontroll | Kontrollige komponentide geomeetriat ja sobivust |
| Temperatuuri tõus | Kontrollitud voolukoormus koos temperatuuri mõõtmisega | Kontrollige termilist käitumist |
| Vastupidavuse stabiilsus | Elektrilised mõõtmised enne ja pärast kindlaksmääratud katseprofiili | Tuvastage keskkonna- või elektristressist põhjustatud muutused |
| Partii jälgitavus | Materjalisertifikaadid, tootmisdokumendid ja ülevaatusaktid | Siduge tarnitud partii selle materjali ja protsessi ajalooga |
Testimissagedus peaks kajastama tootmismahtu, protsessi võimekust, komponentide kriitilisust ja klientide nõudmisi. Vajadusel saab kombineerida esmase artikli kontrollimist, perioodilist kontrollimist ja statistilise protsessi jälgimist.
ISO 9001 pakub kvaliteedijuhtimise raamistikku. IATF 16949 kehtib organisatsioonide ja tarneahelate kohta selle autotööstuses; seda ei tohiks väita sertifikaadina, välja arvatud juhul, kui asjaomasel tootmiskohal on kehtiv sertifikaat. RoHS-i ja REACH-määruse järgimist peaksid toetama kohaldatavad materjalideklaratsioonid ja tarneahela dokumentatsioon.
| Rikkerežiim | Elektriline tagajärg | Ennetamine või avastamine |
|---|---|---|
| Vale manganiiniresistentsus | Kalibreerimise nihe | Sissetuleva ja lõpliku takistuse kontrollimine |
| Liigne keevisõmbluse läbitungimine | Efektiivse takistuse elemendi muudatused | Keevitusprotseduuri kvalifitseerimine ja ristlõike kontroll |
| Mittetäielik sulandumine | Liigeste ebastabiilne takistus ja lokaalne kuumenemine | Protsessi jälgimine ja ühine valideerimine |
| Kehv Kelvini tajupunktide paigutus | Täiendav pinge mõõtmise viga | Kontrollitud joonise ja PCB paigutuse ülevaatus |
| Liigne isekuumenemine | Vastupidavus triivile ja termilisele pingele | Voolukoormuse ja temperatuuri tõusu katsetamine |
| Materjali või geomeetria varieeruvus | Partii-partii takistuse erinevus | Materjali jälgitavus ja mõõtmete protsessi juhtimine |
| Liideste oksüdatsioon või saastumine | Suurenenud ühendustakistus vastuvõtlikes konstruktsioonides | Puhastuskontroll ja sobiv pinnakaitse |
Rikkeanalüüs peaks eristama manganiini elemendi triivi, takistuse muutusi vaskühenduses ja mõõteahela vigu. Iga mõõtehälbe käsitlemine sulamiprobleemina võib põhjustada tarbetuid materjalimuutusi, jättes samal ajal tegeliku rikkemehhanismi lahendamata.
Konsulteerige meie elektriinseneridega juba täna
Korduma kippuvad küsimused
1. Kuidas mõõdetakse manganiini vasest šunttakisti TCR-i?
Mõõtke takistust neljajuhtmelise Kelvini meetodi abil kahel või enamal kontrollitud temperatuuril pärast termilist stabiliseerimist. Arvutage TCR takistuse muutuse ja temperatuuri erinevuse põhjal kindlaksmääratud vahemikus. Katsevool peab piirama isekuumenemist ning aruanne peaks määratlema mõõtemääramatuse ja aktsepteerimiskriteeriumid.
2. Millist teavet on vaja kohandatud nutika arvesti šunttakisti hinnapakkumise saamiseks?
Esitage nimitakistus, tolerants, TCR, nimi- ja ülekoormusvoolud, temperatuurivahemik, klemmi mõõtmed, liitumisnõuded, aastane nõudlus ja kohaldatavad kontrollistandardid. Joonis või 3D-mudel aitab kindlaks teha valmistatavuse, tööriistanõuded, prototüübi ulatuse ja tootmishinna.
3. Kuidas saab OEM kontrollida manganiini vasest šundikoostu materjali jälgitavust ja keevisõmbluse kvaliteeti?
Taotlege materjalipartii dokumente, komponentide partiide identifitseerimist, takistustesti tulemusi ja keevisõmbluste kontrollimise aruandeid. Kui see on ette nähtud, vaadake üle metallograafilised ristlõiked ja termilise või elektrilise vastupidavuse andmed. ISO 9001 või IATF 16949 sertifikaati tuleks võrrelda tegeliku tootmiskoha sertifitseerimisalaga.
võtke meiega ühendust
Esitage oma takistuse sihtmärk, TCR-i limiit, praegune profiil ja komponendi joonis, et saada ülevaade tootmise teostatavuse kohtaManganiini vasest šundi sõlmed. Tehase insenerimeeskonnad saavad enne prototüübi kinnitamist ja mahu hankimist hinnata manganiini ja vase materjalide valikut, EBW liigeste disaini, vastupidavuse testimist ja tootmise kontrollimise nõudeid.