Hinnake kvalifitseeritud Hiina elektrikomponentide tehast alates materjali jälgitavusest kuni lõpliku ülevaatuseni, mitte ainult kataloogivaliku või pakkumishinna põhjal. Hõbedasulamist bimetallist kontaktpunktide, releekomponentide ja täppistempliga osade puhul peaks minimaalne auditi ulatus hõlmama MTR-i kontrolli, RoHS/REACH-i vastavust, ISO 9001 või IATF 16949 kvaliteedikontrolli, protsessivõimet, mõõtmete kontrolli, proovi tarneaega ja partii jälgitavust.
Praktiline hankimise eesmärk on kindlaks teha, kas tarnija suudab korduvalt teisendada kinnitatud joonist ja materjali spetsifikatsiooni tootmisosadeks nõutavate elektriliste, mehaaniliste, mõõtmete ja tarnepiirangute piires.
Materjali jälgitavus: MTR, AgSnO2 ja AgNi kontrollimine
MTR andmed peaksid vastama kinnitatud materjali klassile
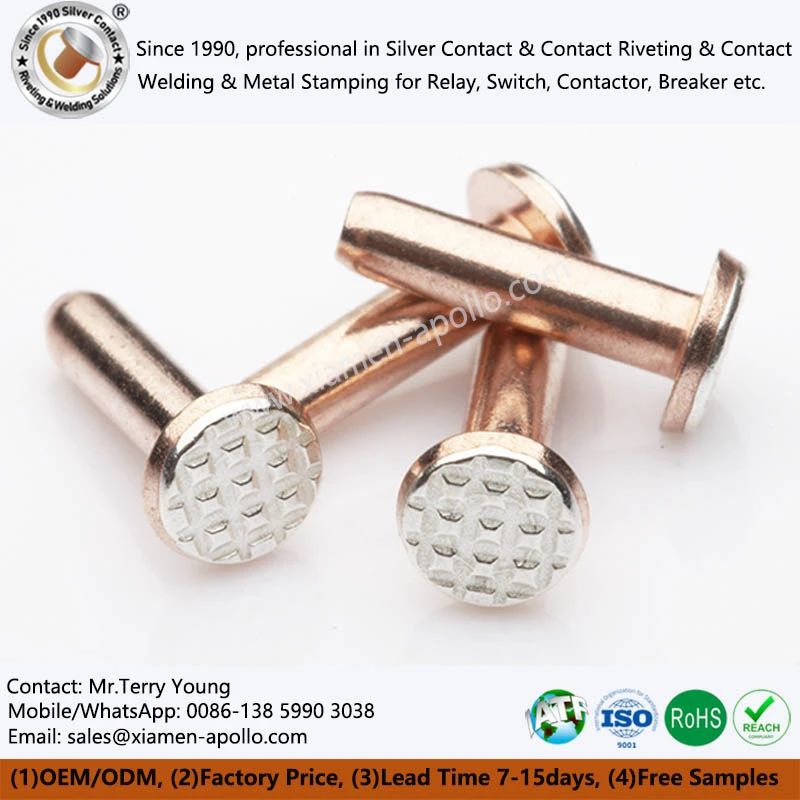
Hõbedakontaktide hankimisel Hiinast tuleks materjali testimise aruannet (MTR) kontrollida joonise, ostuspetsifikatsiooni ja kinnitatud materjaliklassi suhtes.
Elektriliste kontaktmaterjalide puhul peaks aruanne tuvastama materjali nimetuse, keemilise koostise, partii või kuumuse numbri, katsemeetodi ja tarnija jälgitavuse. Komposiitmaterjalide puhul peaks ostja kinnitama ka kontakti ehitust, mitte nõustuma üldise "hõbekontakti" kirjeldusega.
Tüüpilised materjalipered hõlmavad järgmist:
| Materjal | Tüüpiline koostis / struktuur | Peamine insenerikaalutlus | Tüüpiline rakendus |
|---|---|---|---|
| AgSnO2 | AgSnO2, tavaliselt määratakse hõbeda/tinaoksiidi suhte järgi | Kaare erosiooni ja keevitamise vastupidavus | Releed, kontaktorid, madalpingelülitused |
| AgNi | Hõbeda-nikli komposiit | Kontakttakistus ja lülituskäitumine | Releed, lülitid |
| Pure Ag | Kõrge puhtusastmega hõbe | Madal esialgne kontakttakistus | Nõrkvoolukontaktid |
| Bimetall Ag/Cu | Hõbedane kontaktkiht + vasest substraat | Hõbeda tarbimine ja mehaaniline ühendamine | Needitud kontaktid, releesõlmed |
| Ag sulam | Täpsustatud legeerivate elementidega hõbe | Elektriline ja mehaaniline tasakaal | Spetsiaalsed lülitussüsteemid |
Täpne koostis peab järgima kliendi poolt kinnitatud spetsifikatsiooni. Tehas ei tohiks asendada AgSnO2, AgNi või mõnda muud hõbedasulamit ainult seetõttu, et materjal näib kaubanduslikult sarnane.
Elektrikontakti materjal vajab rohkem kui keemilist koostist
Ainuüksi keemiline koostis ei taga sobivust ümberlülitusrakenduseks. Ostjad peaksid taotlema kohaldatavaid elektrilisi ja mehaanilisi katseandmeid, sealhulgas:
- Kontakttakistus mõõdetuna määratud katsevoolu all.
- Mikrokõvadus või kõvadus vastavalt kokkulepitud katsemeetodile.
- Nihke- või tõmbetugevus liimitud või needitud konstruktsioonide jaoks.
- Hõbedakihi paksus plakeeritud või bimetallkonstruktsioonide jaoks.
- Kontaktpea ja varre mõõtmete tolerants.
- Pinna seisund pärast peatamist, stantsimist, keevitamist või plaadistamist.
- Partii identifitseerimine, mis ühendab valmisosa selle materjalisertifikaadiga.
Hõbedaga kaetud vaskkomponentide puhul tuleks ristlõiget uurida, kui hõbeda tarbimine on kaubanduslikult oluline. Hõbeda nimikaal ei asenda kihi geomeetria ja liimimise terviklikkuse kontrollimist.
RoHS- ja REACH-dokumentatsioon peab olema jälgitav
RoHS- ja REACH-dokumendid peaksid olema seotud tegeliku materjali ja tootmise tarneahelaga. Ostjad peaksid kontrollima, kas deklaratsioonid hõlmavad tarnitud materjali klassi, plaadistussüsteemi, jootmis- või kõvajoodisega materjale ja kõiki valmiskomponendile jäänud abiaineid.
Laadige alla kontaktmaterjali spetsifikatsioonileht

Kvaliteedisüsteemi audit: ISO 9001 ja IATF 16949 juhtelemendid
ISO 9001:2015 tuleks kontrollida tegelike tootmiskontrollide suhtes
ISO 9001:2015 sertifikaat kinnitab, et kvaliteedijuhtimissüsteem on loodud, kuid ostja peaks auditeerima selle süsteemi toimimist tootmiskorrusel.
Templiga varustatud elektrikomponentide puhul tuleks auditis uurida:
- Sissetulevate materjalide kontrollimise protokollid.
- Joonistamise ja revisjoni kontroll.
- Esimese artikli ülevaatus.
- Protsessiaegne mõõtmete kontroll.
- Tööriistade hooldusdokumendid.
- Mittevastav tootekontroll.
- Korrigeerivate ja ennetavate tegevuste arvestus.
- Lõplikud kontrolliaruanded.
- Partii identifitseerimine ja saadetise kirjed.
Sertifikaadi ilma vastavate tootmisdokumentideta ei tohiks käsitleda protsessi kontrolli piisava tõendina.
IATF 16949 nõuab mootorsõidukite komponentide puhul suuremat protsessidistsipliini
IATF16949 kohandatud tembeldamise tarnija puhul, kes teenindab elektriautosid, autoreleed, kontaktorit või seotud elektrisüsteeme, peaks audit laienema protsessiriskide juhtimisele ja tootmise järjepidevusele.
Asjakohased kirjed võivad hõlmata järgmist:
| Auditi piirkond | Tõendid ülevaatamiseks | Tehniline asjakohasus |
|---|---|---|
| Joonistamise juhtimine | Kontrollitud joonise läbivaatamine | Takistab tootmist vananenud geomeetria vastu |
| PFMEA | Protsessi rikete analüüs | Tuvastab mõõtmete ja liitumisriskid |
| Kontrolliplaan | Kontrollimise sagedus ja piirangud | Seob riskid tootmiskontrolliga |
| SPC | Protsessi mõõtmise protokollid | Hindab protsessi varieerumist |
| MSA | Mõõdiku võimekuse uuringud | Kinnitab mõõtmise usaldusväärsust |
| Esimene artikkel | Mõõtmete ülevaatuse akt | Kinnitab esialgse tootmise vastavust |
| Jälgitavus | Partii ja materjali arvestus | Seob valmis osad toorainega |
| CAPA | Tõendid parandusmeetmete kohta | Näitab reageerimist mittevastavusele |
Autotööstuses kasutatavate rakenduste puhul peaksid ostjad küsima, kas IATF 16949 kontrolle rakendatakse noteeritud tootmisliinil, selle asemel et lihtsalt kontrollida, kas ettevõttel on üldine sertifikaat.
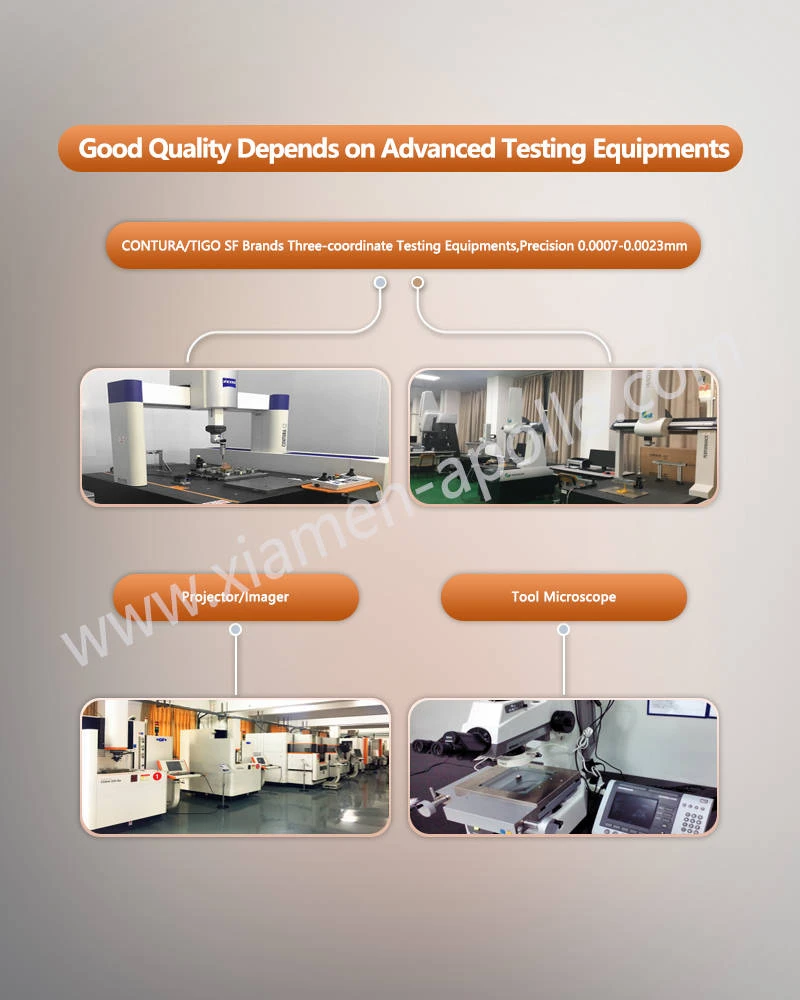
Kontrollige mõõtmissüsteemi, mitte ainult toodet
Mõõtmeväärtusel, nagu ±0,02 mm, on piiratud tähendus, kui kontrollimeetod ei suuda seda tolerantsi usaldusväärselt lahendada.
Seetõttu peaks tehaseaudit tuvastama:
- Mikromeetrid ja nooniersadulad rutiinseks mõõtmete kontrollimiseks.
- Kõrgusmõõturid profiili mõõtmiseks.
- Optilised mõõtesüsteemid tembeldatud geomeetria jaoks.
- CMM-seadmed, mille puhul on vajalik kolmemõõtmeline kontroll.
- Kõvaduse või mikrokõvadusega seadmed, mille materjali seisund mõjutab funktsiooni.
- Kontaktkomponentide elektritakistuse mõõtmise seadmed.
Mõõdiku kalibreerimiskirjed peaksid sisaldama identifitseerimisnumbreid, kalibreerimiskuupäevi, kohaldatavaid vahemikke ja jälgitavust nõutava kalibreerimisstandardini.
Proovide võtmise kontroll peab kajastama tõrkerežiimi
Tarnija ei tohiks kasutada iga elektrikomponendi jaoks ühte üldist kontrolliplaani.
Näiteks tembeldatud releevedru puhul võib vaja minna mõõtmete ja vedrujõu kontrollimist, samas kui neetitud hõbedase kontakti koostu puhul on vaja täiendavalt kontrollida needi geomeetriat, kontakti asendit, liite terviklikkust ja kontakti takistust.
Seetõttu peaks kontrollimise sagedus olema seotud protsessi riski ja kliendi spetsifikatsiooniga.
Tootmisvõimalused: tembeldamine, külmpea ja kontaktikomplekt
Progressiivne stantsimine nõuab tööriistade kontrolli
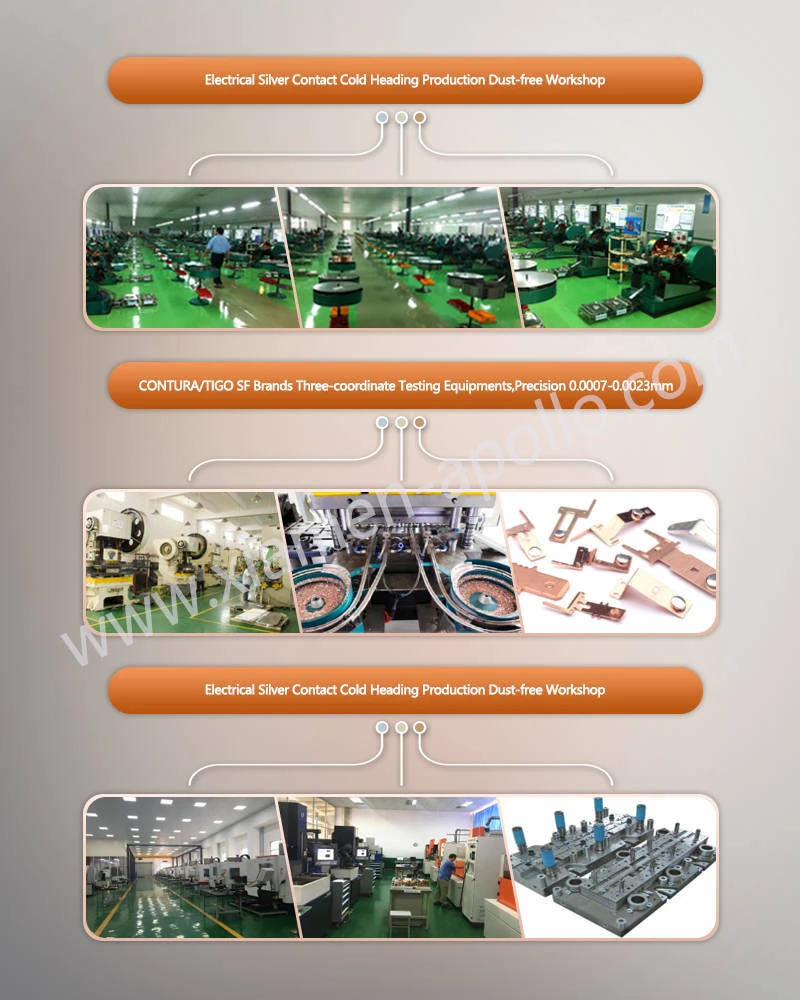
Täppisstantsitud elektrilised komponendid sõltuvad sageli järkjärgulisest stantsi geomeetriast, riba etteandmise täpsusest, stantsimise kliirensist, materjali seisukorrast ja tööriista kulumisest.
Tehase auditi käigus peaksid ostjad kontrollima:
- Progressiivsed stantsimismasinad ja nimivõimsus.
- Ribade söötmise täpsus.
- Dieedi ehitus ja hooldus.
- Punktide ja stantside asendamise kirjed.
- Esimese osa heakskiitmise protseduurid.
- Burri kõrguse kontroll.
- Mõõtmevõime rekordid.
- Tööriista eluea jälgimine.
Vasest, messingist, BeCu-st ja raudmetallist releekomponentide puhul võib liigne stantsivahe suurendada jämede teket, samas kui ebapiisav vahe võib suurendada tööriista koormust ja servade lõhenemist.
Teatud kontakti geomeetria puhul on eelistatud külmsuund
Bimetallist külmpea võib moodustada hõbedase kontaktpea ja vasest varre ühes kontrollitud deformatsioonijärjestuses. Võrreldes kontakti töötlemisega tahkest vardamaterjalist, võib külm peatamine vähendada materjali raiskamist ja säilitada korratavat pea-varre geomeetriat, kui tööriistad ja lähteaine on korralikult kontrollitud.
| Tootmismeetod | Materjali kasutamine | Protsessi tüüpiline tugevus | Peamine auditipunkt |
|---|---|---|---|
| Külm suund | Kõrge sobiva geomeetria jaoks | Suuremahuline kontaktide moodustamine | Lähteaine ja matriitsi juhtimine |
| CNC treimine | Madalam väikeste peadega osade jaoks | Paindlik geomeetria | Tsükliaeg ja materjali raiskamine |
| Progressiivne tembeldamine | Kõrge lamedate osade jaoks | Suuremahulised klemmid ja vedrud | Burri ja mõõtmete juhtimine |
| In-die neetimine | Integreeritud liitumine | Ühtlane montaaži positsioneerimine | Needi kõrgus ja ühendusjõud |
| Takistuskeevitus | Lokaliseeritud elektriline/mehaaniline liitmine | Kiire liitumistsükkel | Vool, jõud ja keevitusenergia |
Sobiv protsess sõltub kontakti geomeetriast, materjalide kombinatsioonist, tootmismahust ja elektrinõuetest.
In-Die neetimine nõuab kontrollitud mehaanilisi parameetreid
Needitud elektrikontaktide puhul ei tohiks audit lõppeda visuaalse kontrolliga. Ühinemisprotsessi tuleks hinnata selliste mõõdetavate parameetrite kaudu nagu:
- Needipea läbimõõt.
- Needi kõrgus.
- Kontaktprojektsioon.
- Jõude ühendamine.
- Varre deformatsioon.
- Kontakti ja kandja joondamine.
- Tõmbe- või nihketugevus, kui see on ette nähtud.
Näidisosade ristlõike kontroll võib paljastada mittetäieliku deformatsiooni, tühimikud, ekstsentrilisuse või ebapiisava mehaanilise blokeeringu, mis ei pruugi olla väliselt nähtav.
Kontaktkoostu jaoks on vaja elektrilist kontrolli
Valmis kontaktsõlmede puhul peaks elektrikontroll vastama kliendi lülitustingimustele.
Olenevalt rakendusest võib kontrolliplaan sisaldada järgmist:
- Esialgne kontakttakistus.
- Pinge- ja voolutingimused katsetamise ajal.
- Kontaktjõud.
- Kontaktide joondamine.
- Kontaktide vahe.
- Neetimis- või keevituskindlus.
- Kaare erosioon pärast eluea testimist.
- Temperatuuri tõusu käitumine.
IEC 60947 nõudeid tuleks arvesse võtta, kui komponenti kasutatakse kohaldatavates madalpinge lülitus- ja juhtseadmete süsteemides.
Töötlemisvõime: ±0,02 mm stantsimine ja elektriline kontaktjuhtimine
Tolerants peab olema seotud tegeliku funktsiooniga
Joonise tolerantsi tuleks hinnata koostu lõtku, kontaktrõhu, elektrilise joonduse ja allavoolu tööriistade nõuete alusel.
Näiteks tembeldatud BeCu klemm, mis on määratud ±0,02 mm, võib nõuda kriitiliste vormimismõõtmete rangemat kontrolli kui mittefunktsionaalsed välismõõtmed.
Audit peaks eraldama:
- Kriitilise funktsiooni mõõtmed.
- Montaaži mõõtmed.
- Võrdlusmõõtmed.
- Nõuded välimusele.
- Sekundaarse protsessi mõõtmed.
See hoiab ära tarbetud kontrollikulud, kaitstes samal ajal mõõtmeid, mis mõjutavad otseselt elektrilist või mehaanilist jõudlust.
Burr Control mõjutab otseselt montaaži ja elektrilist jõudlust
Tembeldatud vask-, messing- ja terasdetailid võivad sõltuvalt materjali kõvadusest, lehe paksusest, stantsi kliirensist, stantsimise seisukorrast ja lõikegeomeetriast tekitada jäsemeid.
Tarnija peaks määratlema mõõdetava jämeduse piiri, selle asemel, et tugineda ainult "sileda serva" terminoloogiale.
Relee vedrude, klemmide ja kontaktkandjate puhul võivad liigsed pursked põhjustada:
- Häired kokkupaneku ajal.
- Kohalik stressikontsentratsioon.
- Vähendatud kontaktpind.
- Isolatsiooni kahjustused.
- Vale joondamine automaatse kokkupaneku ajal.
Hõbedase kihi paksus nõuab kindlaksmääratud mõõtmismeetodit
Hõbedaga kaetud või bimetallist elektrikontaktide puhul tuleks hõbedakihi paksust mõõta geomeetriale vastava määratletud meetodiga.
Võimalikud kontrollimisviisid on järgmised:
- Metallograafiline ristlõige.
- XRF mõõtmine, kus sobivad geomeetria ja materjali kombinatsioon.
- Mikroskoopiline mõõtmete mõõtmine.
- Destruktiivse lõigu analüüs kvalifikatsiooninäidiste jaoks.
Ostja peaks määrama hõbeda minimaalse paksuse funktsionaalse kontaktpinna juures, mitte tuginema ainult komponendi kogukaalule.
Elektrikontakti takistust tuleb katsetada kindlaksmääratud tingimustel
Kontakttakistus ei ole universaalne fikseeritud väärtus. Mõõdetud tulemus sõltub kontaktjõust, katsevoolust, pinna seisundist, temperatuurist, mõõtekonfiguratsioonist ja stabiliseerimisajast.
Seetõttu tuleks tarnija aruandes tuvastada katsetingimused, selle asemel et esitada ainult üks takistuse number.
Inseneri kvalifikatsiooni jaoks tuleks enne tarnijate võrdlemist kindlaks määrata katsemeetod, et eri tehaste andmed oleksid võrreldavad.
Korrosioonikatsed peaksid järgima kokkulepitud standardit
Kui kaetud või katmata metallpinnad nõuavad korrosiooni hindamist, võib ASTM B117 soolapihustuskatse olla asjakohane, olenevalt rakendusest ja kliendi spetsifikatsioonist.
ASTM B117 tulemusi ei tohiks käsitleda põllu eluea universaalse prognoosina. Enne katsetamist tuleb määratleda katse kestus, proovi konfiguratsioon, plaadi paksus, alusmaterjal ja vastuvõtukriteeriumid.
Konsulteerige meie elektriinseneridega juba täna
Proovide võtmine ja tööriistad: 10–15 päeva insenerivastus
10–15-päevane näidisaken nõuab kindlaksmääratud töövoogu
Heakskiidetud joonise ja saadaoleva toorainega projektide hankimisel võib 10–15-päevane näidisvastus olla realistlik, kui tööriistu, inseneriülevaatust ja kontrolli koordineeritakse.
Tarnija audit peaks tuvastama tegeliku töövoo:
Joonis / CAD → Tehniline ülevaade → Materjali kinnitus → Tööriistad → Proovitootmine → Esimene artikli ülevaatus → Näidise kinnitamine
Ostja peaks küsima, millised sammud tehakse ettevõttesiseselt ja millised väljast.
Tööriistade omandiõigus peab olema dokumenteeritud
Progressiivse stantsimise ja külmotsingu komponentide puhul võivad tööriistad moodustada olulise osa projekti maksumusest.
Ostulepingus tuleks täpsustada:
- Tööriistade omandiõigus.
- Tööriista hoiukoht.
- Tööriista hoolduse vastutus.
- Tööriista muutmise heakskiit.
- Tööriista eluea ootused.
- Asendus-tööriista vastutus.
- Üleandmise tingimused, kui tootmine liigub teise rajatisse.
Tehas, mis ei suuda selgelt selgitada tööriistade omandiõigust, loob pikaajalise hankimisriski, mis ei sõltu selle ühikuhinnast.
Esimene artikli ülevaatus peaks eelnema mahutootmisele
Enne masstootmist peaks tarnija esitama esimese artikli aruande, mis hõlmab joonisel või juhtimisplaanis määratletud mõõtmeid ja omadusi.
Elektrikontaktide puhul võib see hõlmata järgmist:
| Iseloomulik | Kinnitusmeetod |
|---|---|
| Kontakti läbimõõt | Mikromeeter / optiline mõõtmine |
| Üldpikkus | Mõõtur / CMM / optiline mõõtmine |
| Hõbedane kiht | Ristlõige / XRF, kui see on asjakohane |
| Needi kõrgus | Optiline või kõrguse mõõtmine |
| Burr | Mikroskoobi / määratletud mõõturi meetod |
| Kontakti takistus | Elektritakistuse tester |
| Kõvadus | Kõvaduse või mikrokõvaduse test |
| Jõu ühendamine | Tõmbe-/nihkekatse kohas, kus see on ette nähtud |
| Pinnaviimistlus | Visuaalne/mikroskoopiline kontroll |
Näidise kinnitamine ei tohiks asendada protsessi valideerimist
Proov võib läbida kontrolli, kui tootmisprotsess jääb ebastabiilseks.
Sel põhjusel peaks tarnija näitama, et seeriatootmisse kantakse üle samad tööriistad, materjali klass, masina seadistus ja kontrollimeetod, mida kasutati heakskiidetud näidise puhul.
võtke meiega ühendust
Tarnija viivitamatuks kvalifitseerimiseks saatke omaHõbedasulamist bimetalli kontaktpunktjoonis, materjali klass, aastane maht ja kriitilised tolerantsid Hiina elektrikontaktide tehase jaoks, mis on võimeline tembeldama, külmotsa, neetima, kontrollima ja 10–15 päeva tehnilisi näidiseid.