Metalli stantsimine vase kontaktosade stantsimine koos lokaliseeritud CNC-töötlusega annab praktilise tootmisviisi keerukate elektriklemmide jaoks, mis nõuavad nii kulude kontrolli kui ka mõõtmete täpsust. Progressiivne stantsimine vähendab materjali raiskamist ja ühikukulusid korduvtootmisel, samas kui CNC-töötlus kontrollib olulisi funktsioone, nagu keermestatud augud, paigaldusliidesed ja kontaktpinnad. Optimaalne protsess sõltub tootmismahust, vase kasutamisest, tolerantsinõuetest, investeeringutest tööriistadesse ja elektrilise jõudluse kriteeriumidest. Selles artiklis käsitletakse protsesside valikut, hübriidtootmisstrateegiaid, kulutasuvusanalüüsi ja tarnijate hindamist OEM-i elektriterminali projektide jaoks.

Tembeldamine vs. CNC-mehaaniline töötlemine: kus tekib kulude tasumise punkt?
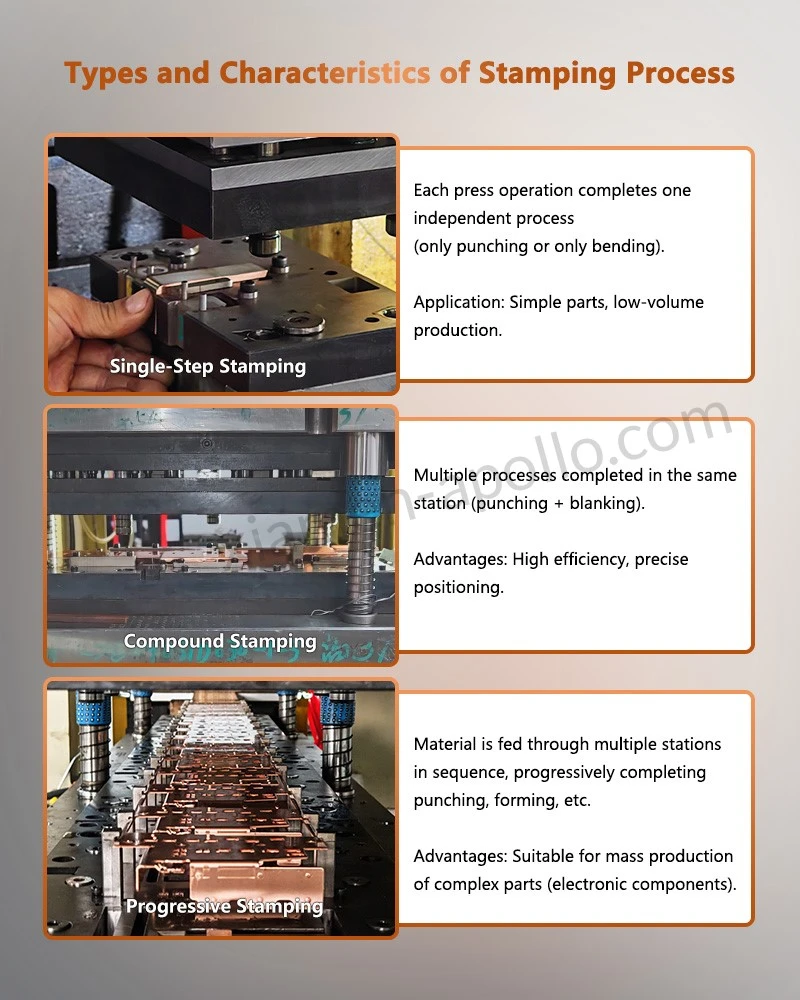
Progressiivne stantsimine vähendab üldiselt korduvtootmise elektriklemmide ühikukulusid, jaotades tööriistakulud suurte koguste vahel. CNC-mehaaniline töötlemine sobib rohkem väikesemahuliste osade, keerukate kolmemõõtmeliste funktsioonide ja geomeetriate jaoks, mis nõuavad ranget mõõtmete kontrolli. Templiga eelvormide kombineerimine lokaliseeritud CNC-töötlusega võib vähendada materjali raiskamist ja töötlemisaega, säilitades samal ajal täpsuse kriitilistel elektriliidestel.
Õige protsess sõltub iga-aastasest nõudlusest, materjalikasutusest, mõõtmete tolerantsidest, funktsioonide geomeetriast, tööriistainvesteeringutest ja kontrollinõuetest. Puudub universaalne tootmismahu künnis, mille juures tembeldamine muutub odavamaks kui CNC-mehaaniline töötlemine; tasuvuspunkt tuleb arvutada detailide tegelike projekteerimis- ja tootmistingimuste põhjal.
Progressiivne stantsimine: suuremahuline tootmine ja materjalide kasutamine
Progressiivne stantsimine vormib lehtmetalli järjestikuste toimingute abil, sealhulgas tühjendamine, augustamine, painutamine, mündimine ja vormimine. Toorik liigub edasi läbi mitme jaama, võimaldades ühe pressimistsükli jooksul toota mitmeid funktsioone.
Vasest ja messingist elektriklemmide puhul on stantsimine sobiv korduvate tasapinnaliste tunnustega geomeetriate, vormitud sakkide, kinnitusavade ja vedruosadega.
Peamised insenerikaalutlused hõlmavad järgmist:
- Materjali paksus:Tavaline klemmivaru võib olla vahemikus 0,3–3,0 mm, sõltuvalt sulamist, detailide geomeetriast ja pressimisvõimest.
- Mõõtmete tolerants:Valitud tembeldatud funktsioonide puhul võib olla saavutatav tolerants ±0,02 mm, kuid tegeliku võimekuse määravad joonis, materjali seisund, jämeduse suund ja tööriistade konstruktsioon.
- Burri juhtimine:Torustamise kliirens ja tööriista kulumine mõjutavad jäme kõrgust, serva kvaliteeti ja koostu konsistentsi.
- Tööriistade amortisatsioon:Progressiivsed stantsid nõuavad esialgseid inseneri- ja tootmisinvesteeringuid, mis tuleb jaotada eeldatava tootmismahu vahel.
- Riba paigutus:Pesastamise tõhusus ja kanduri disain mõjutavad materjali saagist, praagi teket ja mõõtmete stabiilsust.
Tembeldamine muutub majanduslikult atraktiivseks, kui tootmismaht on piisav stantsikulude tasandamiseks ja kui detaili geomeetriat saab toota ilma liigsete sekundaarsete toiminguteta.
CNC-mehaaniline töötlemine: geomeetriline paindlikkus ja lokaliseeritud täpsus
CNC freesimine ja treimine eemaldavad materjali vardamaterjalist, plaadist või eelvormitud toorikust. Protsess toetab keerulisi kontuure, keermestatud auke, täppisauke ja lokaalseid pinnaomadusi, mida võib olla keeruline ainult stantsimisega säästlikult toota.
CNC-töötlust kaalutakse tavaliselt prototüüpide, tehniliste versioonide, väikeste tootmispartiide ja nõudlike liideste mõõtmetega elektriklemmide puhul.
Oluliste kulutegurite hulka kuuluvad:
- Töötlemise aeg:Sügavad taskud, mitu tööriistavahetust ja raskesti ligipääsetavad pinnad pikendavad tsükliaega.
- Materjali eemaldamine:Klemmi töötlemine tahkest vasest või messingist võib tekitada märkimisväärseid laaste.
- Töö hoidmine:Õhukesed või asümmeetrilised osad võivad deformatsiooni vältimiseks vajada spetsiaalseid kinnitusvahendeid.
- Mõõtmete juhtimine:Tolerantsid, nagu ±0,01 mm, võivad olla kontrollitud tingimustes valitud funktsioonide puhul teostatavad, kuid need tuleb materjali, geomeetria ja kontrollimeetodi jaoks valideerida.
- Juhtiva liidese viimistlus:Pursked, tööriista jäljed, saastumine ja pinnakahjustused võivad mõjutada kontaktikindlust ja vuugi konsistentsi.
CNC-mehaaniline töötlemine ei ole oma olemuselt iga osa jaoks kallim. Madala aastase nõudlusega lihtsa terminali töötlemine võib maksta vähem kui spetsiaalse progressiivse stantsiga tootmine.
Protsesside võrdlus: tembeldamine vs. CNC-mehaaniline töötlemine
| Tehniline tegur | Progressiivne stantsimine | CNC töötlemine |
|---|---|---|
| Tööriistade esialgne maksumus | Kõrgem; nõutav stantsi projekteerimine ja valmistamine | Standardseadistuste jaoks madalam; tarvikud võivad olla vajalikud |
| Ühiku maksumus suure mahu juures | Üldiselt madal pärast tööriistade amortisatsiooni | Tihti kõrgem tsükliaja ja materjali eemaldamise tõttu |
| Ühiku maksumus väikese mahu juures | Tööriistade paigutuse tõttu võib see olla kõrge | Sageli konkurentsivõimeline lihtsate seadistuste jaoks |
| Tüüpiline geomeetria | Lehepõhised profiilid, painded, sakid, augud | Taskud, augud, keermed, keerulised kontuurid |
| Materjali kasutamine | Optimeeritud ribapaigutusega võib olla kõrge | Sõltub lao geomeetriast ja materjali eemaldamisest |
| Õhukese seina omadused | Sobib, kui seda toetavad tööriistad ja materjali omadused | Võimalik, kuid töö hoidmine ja deformatsioon nõuavad kontrolli |
| Korratavus | Tugev, kui tööriista- ja protsessitingimused püsivad stabiilsena | Tugev kontrollitud programmide, seadmete ja kontrolliga |
| Disaini muudatused | Võib nõuda stantsi muutmist | Sageli rakendatakse programmi läbivaatamise kaudu |
| Sobivad rakendused | Suure helitugevusega relee klemmid ja tembeldatud vaskpistikud | Täpsed terminali liidesed, keermestatud funktsioonid ja prototüübid |
Hankemeeskondade jaoks võib noteeritud ühikuhindade võrdlemine ilma tööriistakulusid, jääkide eeldusi, kontrolli ulatust ja eeldatavat iga-aastast nõudlust uurimata viia valede hankimisotsuste tegemiseni.
Toorikute stantsimine + lokaliseeritud CNC-mehaaniline töötlemine: hübriidtootmise tee
Hübriidtootmise marsruut kasutab peamise terminali profiili loomiseks tembeldamist ja CNC-töötlust, et viimistleda ainult need funktsioonid, mis nõuavad rangemat mõõtmete kontrolli. See väldib kogu detaili töötlemist tahkest materjalist, säilitades samal ajal keermestatud aukude, paigaldusliideste, kontaktpindade ja valitud tugipunktide täpsuse.
See lähenemine on eriti oluline suure voolutugevusega elektriklemmide puhul, kus mahtjuhtivust, mehaanilist kinnitust ja liidese geomeetriat tuleb juhtida üheaegselt.
Tootmisoperatsioonide osakonna loomine
Kõige ökonoomsem protsessijada määrab iga funktsiooni tootmismeetodile, mis sobib kõige paremini selle geomeetria ja tolerantsiga.
| Funktsioon või nõue | Eelistatud operatsioon | Tehniline põhjus |
|---|---|---|
| Väline terminali profiil | Tühistamine või progresseeruv tembeldamine | Korratava lehepõhise geomeetria tõhus tootmine |
| Kinnituslipikud ja painded | Progressiivne stantsimine | Ühes tootmisjärjestuses saab toota mitu vormitud funktsiooni |
| Standardsed kliirensi augud | Piercing | Väldib tarbetut puurimist ja laastude teket |
| Täpsed keermestatud augud | CNC puurimine ja keermestamine | Annab kontrolli keerme mõõtmete ja haardumise üle |
| Kriitilised asukohapinnad | CNC freesimine | Juhib valitud nullpunkte ja paaritusmõõtmeid |
| Kohalik kontakt- või kinnitusliides | CNC freesimine või treimine, kui see on asjakohane | Parandab geomeetrilist juhtimist määratud liideses |
| Burnide eemaldamine | Kontrollitud mehaaniline või muu kvalifitseeritud viimistlus | Reduces burr-related assembly and electrical risks |
| Mõõtmete lõplik kontroll | CMM, mõõdikud või optiline kontroll | Kinnitab vastavust joonistusnõuetele |
Mitte iga tembeldatud terminal ei vaja CNC-viimistlust. Sekundaarne töötlemine peaks piirduma funktsioonidega, mille puhul tolerants, geomeetria, pinnaseisund või koostenõue õigustavad lisatoimingut.
Numbrikujundus ja tolerantsi määramine
Hübriidprotsess esitab kriitilise inseneriküsimuse: kuidas CNC-operatsioon tembeldatud tooriku asukoha tuvastab?
Tembitud osadel võib esineda tagasilööke, kohalikke moonutusi ja nurkade muutumist. Kui kinnitus viitab ebastabiilsele pinnale, võib lõplik töödeldud funktsioon funktsionaalse kinnitus- või kontaktliidese suhtes nihkuda.
Disain ja protsessiplaan peaksid määratlema:
- Esmane lähtepunkt:Pind või tunnus, mis määrab kindlaks peamise asukohaviite.
- Sekundaarne lähtepunkt:Funktsioon, mis kontrollib külgmist asendit või orientatsiooni.
- Tertsiaarne lähtepunkt:Funktsioon, mis piirab ülejäänud vabadusastet.
- Armatuuri kontaktpunktid:Asukohad, mis toetavad detaili ilma püsivat deformatsiooni põhjustamata.
- Töötlemisvaru:Saadaval varud stantsimise erinevuste eemaldamiseks, säilitades samal ajal minimaalse seinapaksuse.
- Kontrollimise strateegia:Lähtepunkti võrdlusraam ja geomeetrilised tolerantsid, mida kasutatakse valmis detaili kontrollimiseks.
Töödeldud augu tõmbetolerants ±0,01 mm ei taga automaatselt sama positsiooni täpsust stantsitud välisprofiili suhtes. Kogu nullpunkti ahelat tuleb hinnata.
Komplekssete klemmide puhul saab geomeetrilist dimensiooni ja tolerantsi (GD&T) kasutada asendi, perpendikulaarsuse, tasasuse ja profiili nõuete määratlemiseks funktsionaalsete kooste nullpunktide suhtes.
Murde, tagasilöökide ja kontaktikindluse haldamine
Üleminek tembeldamise ja CNC-töötluse vahel võib põhjustada defekte, kui protsessi järjekorda ei kontrollita.
Prügitud jäme võib segada kinnitusdetaile, samas kui kinnitussurve võib deformeerida õhukesi vasksektsioone. Töötlemisel võivad tekkida ka laastud või lõikevedeliku jäägid, mis saastavad juhtivaid liideseid.
Soovitatavad juhtelemendid hõlmavad järgmist:
- Täpsustage tehnilisel joonisel puuri lubatud kõrgus ja suund.
- Määrake, kas jäsemete eemaldamine toimub enne või pärast teisest töötlemist.
- Kohaliku deformatsiooni vähendamiseks kasutage kinnitustugesid töötlemiskoormuse lähedal.
- Enne elektriliste kontaktpindade kokkupanemist eemaldage laastud ja protsessijäägid.
- Kontrollige pärast töötlemist avade kriitilisi positsioone ja liidese tasasust.
- Mõõtke kokkupandud liigendi kontakttakistus kindlaksmääratud kinnitusjõu, pinna seisundi ja mõõtmistingimuste juures.
Kontakttakistus on süsteemi tasemel omadus, mida mõjutavad pinnakiled, kontaktrõhk, geomeetria, plaadistus ja materjali valik. Ainuüksi vase mahtjuhtivus ei suuda valmis terminaliühenduse takistust ennustada.
Vase ja messingi valimine hübriidterminali tootmiseks
Vask ja messing pakuvad erinevat elektrijuhtivuse, mehaanilise tugevuse, vormitavuse ja töödeldavuse tasakaalu. Sobiv mark tuleb valida vastavalt voolutugevuse nõuetele, vormi raskusastmele, kinnituskoormustele ja töötemperatuurile.
| Materjalide perekond | Üldised omadused | Tüüpilised insenerikaalutlused |
|---|---|---|
| C11000 / kõrge juhtivusega vask | Kõrge elektrijuhtivus ja hea soojusjuhtivus | Sobib kohtadesse, kus domineerivad voolu kandmine ja soojuse hajumine |
| C10200 / hapnikuvaba vask | Kõrge juhtivus kontrollitud hapnikusisaldusega | Mõelge, kus on ette nähtud materjali keemia ja liitenõuded |
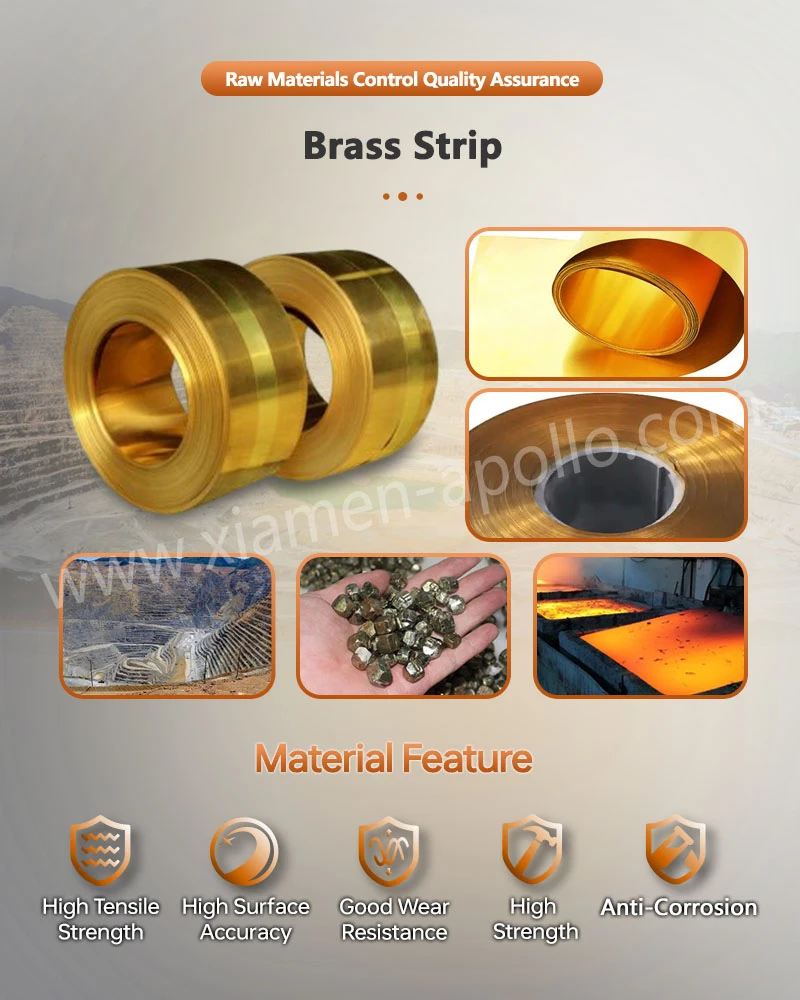
| C26000 messing | Hea vormitavus ja kasulik töödeldavus | Sobib valitud klemmide ja pistikute geomeetriatele, kus juhtivuse nõuded seda võimaldavad |
| C36000 vabalt töödeldav messing | Hea töödeldavus | Enne valimist hinnake elektrijuhtivust, kehtivaid eeskirju ja materjali koostist |
| C17200 berüllium vask | Kõrge tugevus ja vedruomadused pärast sobivat kuumtöötlust | Asjakohasem elastse kontakti või vedru funktsioonide jaoks kui suurvoolujuhtivus üksi |
Need klassid ei ole omavahel asendatavad. Materjali spetsifikatsioonis tuleks määratleda sulami tähis, temper, paksus või materjali mõõtmed, kohaldatav materjalistandard ja kõik nõutavad juhtivuse või mehaaniliste omaduste piirid.
Olulist voolu kandvate vaskklemmide puhul peab konstruktsioon arvestama ka ristlõikepindala, voolutihedust, ühendustakistust, ümbritsevat temperatuuri, jahutustingimusi ja lubatud temperatuuritõusu.
Laadige alla kontaktmaterjali spetsifikatsioonileht
Kõrge vooluga elektriklemmide kulude vähendamine: disainipõhine näide
Tugeva vooluga klemmid ühendavad sageli juhtiva vasest korpuse koos paigaldusfunktsioonide, kinnitusliideste ja geomeetriliste nõuetega siinide, kaablite või kontaktsõlmedega ühendamiseks. Kogu komponendi töötlemine tahkest materjalist võib eemaldada materjali, mis mõjutab vähe selle elektrilist või mehaanilist funktsiooni.
Templiga eelvorm, millele järgneb lokaalne CNC-töötlus, võib vähendada tarbetut materjali eemaldamist ja töötlemisaega. Tegelik kokkuhoid sõltub detailide geomeetriast, materjali paksusest, riba paigutusest, töötlemisvarust, tsükliajast, praagi määrast ja investeeringutest tööriistadesse.
Suure vooluga terminali peamiste kulutegurite tuvastamine
Uurige kulustruktuuri funktsioonide tasemel, selle asemel, et käsitleda terminali ühe, eristamata komponendina.
| Kulujuht | Võimalik probleem täieliku CNC-töötlusega | Hübriidprotsessi võimalus |
|---|---|---|
| Toores vasevarud | Suur algvaru võib tekitada märkimisväärseid kiipe | Templi ligikaudne klemmiprofiil sobivast lehest |
| Materjali eemaldamine | Pikad töötlustsüklid mittekriitiliste kontuuride jaoks | Reserveerige CNC-toimingud kindlaksmääratud täppisfunktsioonide jaoks |
| Keermestatud kinnituspunktid | Täiendav puurimis- ja koputusaeg | Masin vajab ainult keermestatud liideseid |
| Välimine profiil | Korduv kontuuri freesimine | Võimaluse korral tehke profiil tembeldades |
| Osade käsitsemine | Mitu seadistust võib suurendada tööjõudu ja varieeruvust | Kasutage kindlaksmääratud tembeldamisest töötlemiseks ülekandmise ja asukoha määramise meetodit |
| Mõõtmete ülevaatus | Mittekriitiliste tunnuste liigne kontroll | Rakendage joonistel põhinevaid kontrollikavasid, millel on selged kriitilised kvaliteedinäitajad |
| Vanametalli ja ümbertöötlemine | Töötlemisdefektid või seadistusvead võivad väärtusliku materjali vanarauaks minna | Enne mahu vabastamist kinnitage tooriku geomeetria, nullpunkti stabiilsus ja töötlusvarud |
Arvutage materjali kokkuhoid tegeliku massi ja ostuandmete põhjal. Eemaldatud mahu teoreetiline vähendamine ei pruugi olla võrdne tootmiskulude kogukulude samaväärse vähenemisega.
Elektriline ja mehaaniline valideerimine enne kulude kinnitamist
Madalam tootmispakkumine on kasulik ainult siis, kui valmis terminal vastab selle elektrilistele ja mehaanilistele nõuetele.
Tugeva vooluga ühenduste puhul peaks valideerimine käsitlema:
- Elektritakistus:Mõõtke valmis vuuk kindlaksmääratud katsemeetodi ja kontrollitud kontakttingimuste abil.
- Temperatuuri tõus:Hinnake terminali kindlaksmääratud voolu, ümbritseva õhu temperatuuri, paigalduskonfiguratsiooni ja jahutustingimuste korral.
- Mehaaniline tugevus:Kontrollige kinnitusmomenti, väljatõmbetakistust, liigendi tugevust või muid joonisel määratletud nõudeid.
- Mõõtmete vastavus:Kontrollige avade kriitilisi positsioone, ühenduspindu, tasasust ja klemmide joondamist.
- Pinna seisukord:Veenduge, et pursked, plaadistuse vead, laastud või saastumine ei kahjusta kokkupanekut.
- Keskkonnamõju:Rakendage asjakohaseid temperatuuritsüklit, korrosiooni, vibratsiooni või muid kvalifitseerimiskatseid, kui rakendus seda nõuab.
Olenevalt tootekategooriast võib standard IEC 60947 olla asjakohane madalpinge lülitus- ja juhtseadmete jaoks. Enne testimist tuleb kehtestada standardi kohaldatav osa ja kliendi kvalifikatsiooninõuded. Ainuüksi komponenditaseme test ei kinnita kogu elektrisõlme vastavust.
Kui hübriidtootmine pole õige valik
Kombineeritud marsruut ei ole automaatselt madalaima hinnaga valik.
See võib olla sobimatu, kui:
- Aastane nõudlus on liiga väike, et taastada spetsiaalsed tööriistainvesteeringud.
- Terminali geomeetria nõuab ulatuslikke vormimisoperatsioone, mis tekitavad vastuvõetamatuid moonutusi.
- Nõutavad CNC-funktsioonid on juba lihtsad ja tavalistest laost valmistatud odavad.
- Materjali paksus või sulami seisund muudab kavandatud tembeldamisviisi ebapraktiliseks.
- Kujundusmuudatusi tehakse piisavalt sageli, et tekitada korduvaid stantsi muutmise kulusid.
- Valmis komponent nõuab põhjalikku töötlemisjärgset korrigeerimist või ümbertöötamist.
Tootmisotsus peaks põhinema hinnapakkumisel ja protsessi ülevaatel, kasutades välja antud joonist, iga-aastast nõudluse prognoosi, kriitilisi tolerantse, materjali klassi ja kontrolliplaani.
OEM-i hankimine Hiinast: tootmise ja kvaliteedikontrolli hindamine
OEM-i või ODM-i ostumeeskonna jaoks hõlmab keerukate elektriklemmide hankimine enamat kui ühikuhindade võrdlemine. Protsessi integreerimine, joonise juhtimine, materjalide jälgitavus, mõõtmete kontrollimine ja tootmismuudatuste haldamine mõjutavad lõppkulusid ja tootmisriski.
Hiinas asuv elektriterminali tootja võib pakkuda integreeritud stantsimist ja CNC-töötlust, kuid ostja peaks kontrollima, millised toimingud tehakse ettevõttesiseselt, millised on allhanke korras ja kuidas jaotatakse vastutus lõppkontrolli eest.
Tootmisvõimsuse ülevaade kohandatud metallistantsimise originaalseadmete valmistajaprojektide jaoks
Tarnija hindamine peaks ühendama seadmete võime tegeliku terminali joonise ja eeldatava tootmismahuga.
| Auditi üksus | Nõuda tõendeid | Miks see on oluline |
|---|---|---|
| Tembeldamise võimalus | Pressivahemik, stantsi tüüp, materjali paksuse piirid, protsessinäidised | Kinnitab, et toorikut saab valmistada sobiva korratavusega |
| CNC võimekus | Masina konfiguratsioon, töö hoidmise meetod, demonstreeritud funktsioonide tolerantsid | Kinnitab, et sekundaarne töötlemine vastab joonise nõuetele |
| Tööriistade haldamine | Dieedi hooldusdokumendid, tööriista kasutusaja jälgimine, läbivaatamise ajalugu | Vähendab mõõtmete triivi ja planeerimata seisakute ohtu |
| Materjali kontroll | Veski sertifikaadid, sulami tähistus, karastus, sissetulevad kontrollidokumendid | Määrab materjali identiteedi ja täpsustatud omadused |
| Mõõtmete ülevaatus | Kalibreerimisprotokollid, mõõteseadmed, kontrolliplaanid | Toetab kriitiliste funktsioonide jälgitavat kontrollimist |
| Protsessi jälgitavus | Partii identifitseerimine, tootmisdokumendid, mittevastavuse aruanded | Toetab defektide uurimist ja mõjutatud partiide isoleerimist |
| Muudatuste juhtimine | Heakskiidetud joonised, revisjonikirjed, kõrvalekallete luba | Hoiab ära materjalide või tootmisprotsesside volitamata muutmise |
| Sisseostetud toimingud | Kinnitatud alltöövõtjate nimekiri, kontrolli kohustused, üleandmise protokollid | Selgitab vastutust välise töötlemise, plaadistamise või viimistluse eest |
Kontrollida tuleks ISO 9001 või IATF 16949 sertifikaadi ulatust, kehtivust, väljastanud asutust ning kohaldatavust tootmiskoha ja -protsessi suhtes. IATF 16949 on autode kvaliteedijuhtimissüsteemi standard; seda ei tohiks käsitleda kui universaalset nõuet iga elektriterminali tarnija jaoks.
Vasest elektriklemmide materjali jälgitavus ja vastavus
Materjali jälgitavus peaks ühendama iga tootmispartii selle materjalisertifikaadi, sissetuleva kontrolli kirje, tootmispartii ja lõplike kontrollitulemustega.
Vase- ja messingklemmide puhul tuleks hanketingimustes määratleda:
- Täpne sulam ja temperament.
- Materjali standard ja kohaldatav redaktsioon.
- Elektrijuhtivuse nõuded, kui need on ette nähtud.
- Vormimise või kinnitamise seisukohast olulised mehaanilised omadused.
- Materjali paksuse ja mõõtmete tolerantsid.
- Pinnaviimistluse, plaadistuse või korrosiooninõuded.
- Kohaldatavad RoHS- ja REACH-kohustused.
- Nõutavad kirjed, säilitusperioodid ja partiide märgistamise reeglid.
RoHS-i ja REACHi reguleerimisala on erinev ning neid tuleks hinnata konkreetse toote, ainepiirangute ja kohaldatavate erandite alusel. Ülddeklaratsioon ei asenda ostetud komponendiga seotud materjalide ja ainete kontrollimist.
ASTM B117 võib kasutada soolaga kokkupuute tavana, kui klient seda määrab, kuid soolapihustustesti läbimine ei määra iseseisvalt terminali kasutusiga igas töökeskkonnas.
Kulude läbipaistvus elektriterminali tarnija pakkumises
Kasulik noteering eraldab kulud, mis käituvad tootmismahu muutudes erinevalt.
Taotlege eraldi väärtusi:
- Die projekteerimine, tootmine ja valideerimine.
- Materjali ühiku maksumus ja eeldatav materjalikasutus.
- Tembeldamine ja sekundaarne CNC töötlemine.
- Krossi eemaldamine, katmine, puhastamine ja muud viimistlustööd.
- Ülevaatus ja kvalifikatsiooni testimine.
- Pakendamine, transport ja kohaldatavad eksporditasud.
- Minimaalne tellimuse kogus (MOQ) ja hinnavahed.
- Näidise teostusaeg ja masstootmise teostusaeg.
- Tööriista omandi-, hoiu-, hooldus- ja muutmistasud.
- Vanametalli eeldused, asenduspoliitika ja mittevastavuse käsitlemine.
Hinnapakkumine peaks sisaldama joonise revisjoni, aastase mahu eeldust, pakendinõudeid, maksetingimusi ja kehtivusaega. Nii on lihtsam võrrelda Hiina tootjat, alternatiivset tarnijat või olemasolevat tehast sama kulu alusel.
Näidiskinnitus ja tootmise vabastamine
Esimese artikli heakskiitmise protsess peaks kindlaks tegema, et kavandatud tootmisviisiga saab korduvalt tekitada nõutud geomeetriat ja materjali omadusi.
Praktiline järjestus on järgmine:
- Vaadake üle joonis, materjali spetsifikatsioonid, kvaliteedi seisukohast olulised omadused ja eeldatav nõudlus.
- Kinnitage pakutud stantsimise ja CNC järjestus, nullpunktiskeem ja töötlemisvaru.
- Esitage esialgsed proovid ja kontrollige kõiki määratud kriitilisi funktsioone.
- Kontrollige materjalisertifikaate ja nõutavaid elektriliste või mehaaniliste testide tulemusi.
- Lahendage mittevastavused ja dokumenteerige protsessi heakskiidetud muudatused.
- Laske masstootmine välja alles pärast seda, kui klient on kokkulepitud näidis- ja dokumentatsioonipaketi heaks kiitnud.
- Järgmiste tootmispartiide protsessi- ja kontrollidokumentide säilitamine.
Nõutav proovikogus ja teostusaeg sõltuvad tööriistade keerukusest, materjali saadavusest, katsenõuetest ja heakskiitmise töövoost. Need tuleks kokku leppida kirjalikult, mitte eeldada tarnijate üldisest ajakavast.
Konsulteerige meie elektriinseneridega juba täna
Korduma kippuvad küsimused
Milliseid tolerantse saab tarnija saavutada metalli stantsimise ja CNC-töötluse kombineerimisel?
Valitud tembeldatud funktsioonid võivad sobivates tingimustes saavutada tolerantsid umbes ±0,02 mm, samas kui valitud CNC-töödeldud omadused võivad saavutada ±0,01 mm.
Kuidas tagab Xiamen Apollo Electric Co., Ltd materjalide jälgitavuse ja kvaliteedi vastavuse?
Kõik osad on toodetud IATF 16949 ja ISO 9001 sertifitseeritud rajatises, kasutades ranget partiinumbrite jälgimist, keemilise koostise spektromeetriat ja automaatset optilist kontrolli (AOI), mis vastavad IEC 60947 ja ASTM standarditele.
Milline on kohandatud OEM-i metallosade tüüpiline prototüüp ja tootmisaeg?
Standardsed prototüübi näidised tarnitakse 10–15 tööpäeva jooksul pärast tehniliste jooniste kinnitamist, samas kui masstootmise teostusajad on 10–15 tööpäeva, sõltuvalt tellimuse mahust ja tööriistade keerukusest.
võtke meiega ühendust
Tehke oma tellimuste hindamiseks koostööd meie insenerimeeskonnagaElektriline metalli stantsimineja CNC-töötlusnõuded. Saatke oma CAD-joonised ja tehnilised spetsifikatsioonid meie inseneriosakonnale juba täna, et saada põhjalik tootmiseks mõeldud projekteerimise (DFM) ülevaade ja konkurentsivõimeline kulude vähendamise ettepanek.