

Multi-Bend messingist stantsimisklemm on elektriline ühenduskomponent, mis moodustub messingribast järkjärgulise stantsimise, läbitorkamise, tühjendamise ja mitme painutustoiminguga. Selle peamine tootmisprobleem ei ole lihtsalt painde arv, vaid materjali deformatsiooni, tagasitõmbumise, painutusjärjestuse ja lõpliku koosteasendi juhtimine. Releede, madalpinge elektriseadmete, kaitselülitite ja autode elektrisõlmede puhul mõjutavad messingi kvaliteet, riba seisukord, painutusjärjestus ja stantsi struktuur otseselt elektrilist järjepidevust, mehaanilist säilivust ja mõõtmete ühtlust.
H62, H65 ja H68 on tavaliselt kasutatavad messingklassid, millel on erinevad tugevuse, plastilisuse ja vormimisomaduste kombinatsioonid. Seetõttu tuleks metallist messingist klemmikontakti materjali valik määrata koos painde arvu, paindenurga, klemmi ristlõike-ja koostekoormusega, mitte ainult materjali maksumuse põhjal.
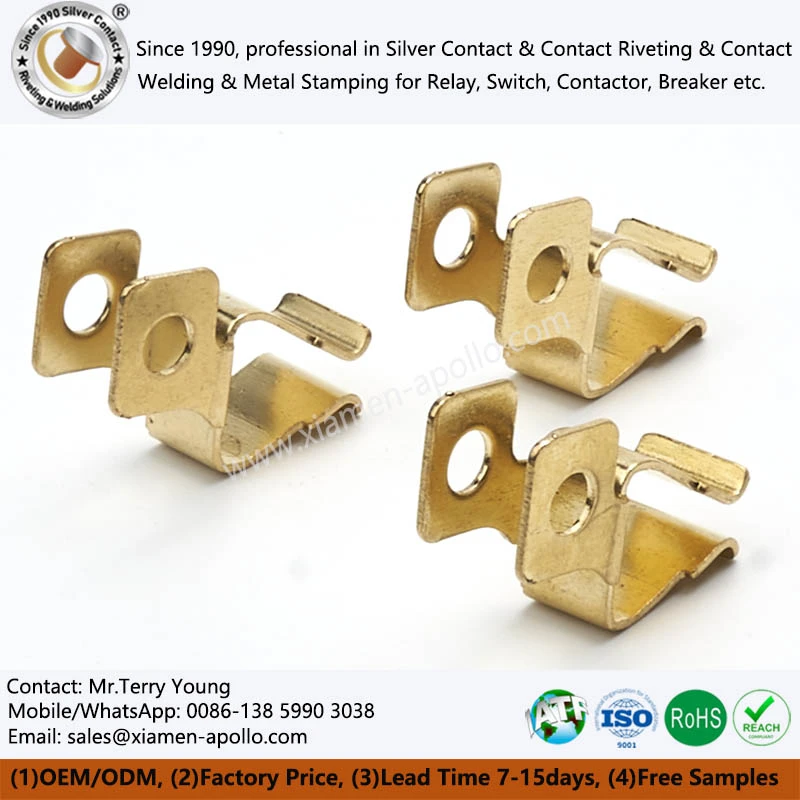
Miks kasutatakse messingist täppisstantsimisosade jaoks mitut{0}}painduvat konstruktsiooni
Tavalised lamedad stantsitud klemmid kasutavad elektriühenduseks või mehaaniliseks kinnitamiseks peamiselt tasapinnalist sektsiooni. Elektrilise messingist klemmi kontakttarvikud võivad järjestikuste painutustoimingute abil moodustada kolmemõõtmelise struktuuri, mis võimaldab ühel stantsitud komponendil täita elektrijuhtimise, positsioneerimise, hoidmise ja mehaanilisi tugifunktsioone.
Relee ja madalpinge{0}}elektrisõlmede puhul võib mitu painutust vähendada üksikute komponentide arvu. Näiteks saab konstruktsiooni, mis muidu vajaks eraldi ühendamist, positsioneerimist ja tugiosi, toota ühest messingribast läbi augustamise, tühjendamise ja mitme painutusoperatsiooni progressiivse stantsi sees.
Tüüpilised rakendused hõlmavad järgmist:
- Relee klemmid ja sisemised pistikud
- Madalpinge{0}}elektriklemmid
- Kaitselüliti ühenduskomponendid
- Nutikate arvestite klemmide komplektid
- Autode elektriühendused
- EV abielektrisõlmed
- Juhtpaneelid ja tööstuslikud elektriseadmed
Kuid painde arvu suurendamine suurendab ka materjali tagasilöögi, stantsi kliirensi ja etteande stabiilsuse tähtsust. Seetõttu ei tähenda mitme painutusvormimine- lihtsalt rohkemate painutustoimingute lisamist. See nõuab materjali omaduste, stantsi disaini, vormimisjärjestuse ja montaažiandmete koordineeritud kontrolli.
H62, H65 ja H68 messingi vormimisomadused
Messingist stantsimisklemmid peavad tavaliselt vastama nii elektrijuhtivuse kui ka vormimise nõuetele. H62, H65 ja H68 on tavaliselt määratletud messingiklassid, kuid neid ei tohiks automaatselt töödelda identsetes stantsimistingimustes.
H62 Messing
H62 on tavaliselt kasutatav messing, millel on tasakaalustatud füüsikalised ja töötlemisomadused. See tagab hea külmvormimisvõime koos sobivate töödeldavuse, kõvajoodisega jootmise ja keevitamise omadustega.
Templiga messingist kronsteini puhul, mis hõlmab läbitorkamist, tühjendamist ja mitut painutamist, võib kaaluda H62, kui vormimisvõime ja elektriühenduse nõuded peavad olema tasakaalus.
H65 Messing
H65 jääb materjali omaduste poolest H62 ja H68 vahele. See tagab erineva tasakaalu tugevuse, plastilisuse ja materjalikulu vahel.
Mitme painde ja määratletud mehaanilise jäikuse nõuetega klemmide puhul tuleks enne lõplikku materjali valimist hinnata tegelikku painderaadiust, materjali paksust ja koostekoormust.
H68 Messing
H68 tagab hea plastilisuse koos suhteliselt suure tugevusega ja seda võib kaaluda messingkomponentide puhul, mis nõuavad nii vormimisvõimet kui ka mehaanilist tugevust.
Keeruliste mitme painutusega konstruktsioonide puhul peaks tehniline valideerimine keskenduma võimalikele pragudele paindetsoonides ja mõõtmete muutustele, mis on põhjustatud tagasitõmbest pärast vormimist.
Seetõttu pole universaalset messingi klassi, mis kehtiks iga külmstantsitud messingkomponendi kohta. Hanke- ja insenerimeeskonnad peaksid määratlema materjali klassi koos materjali paksuse, paindesuuna, painde arvu ja lõplike montaažinõuetega.

Socket messingist kontaktklambri tüüpiline tootmisprotsess
Tüüpilise messingist mitme painutusega terminali{0}}tootmisjärjestuse saab korraldada järgmiselt:
Messingriba → Etteandmine → Torgamine → Toorik vormimine → Kohtvormimine → Mitmekordne painutamine → Lõika{0}}ära → Mõõtmete kontroll → Pinnatöötlus või järgnev kokkupanek
Progressiivne stantsimine sobib stabiilse geomeetriaga ja korduva tootmisnõudlusega toodetele. Läbistamine ja tühjendamine loovad tavaliselt põhiprofiili ja positsioneerimisfunktsioonid, millele järgneb jaamade moodustamine, mis loovad järk-järgult kolmemõõtmelise terminali struktuuri.
Switch Brass stantsimiskontakti puhul on painutusjärjestus eriti oluline. Kui eelmine painutusoperatsioon loob suure kolmemõõtmelise lõigu, võivad järgnevad stantsimisjaamad kogeda tööriista häireid või piiratud vormimisruumi. Seetõttu peab matriitsi konstruktsioon arvestama etteande suunda, vormi kõrgust, stantsi liikumist, riba edenemist ja osade väljatõmbumist enne tootmise algust.
Augustamine ja positsioneerimine
Paigaldusavad, neediaugud ja positsioneerimisaugud tehakse tavaliselt enne painutamist, kuna lameda riba seisund tagab stabiilsema etteandmise ja mulgustamise.
Aukude asukohad on ka olulised kontrollpunktid järgnevaks mõõtmete kontrollimiseks. Releekorpuste, plastkomponentide või muude metallosadega kokkupandud klemmide puhul tuleks ava asukoht ja servade kaugus määratleda vastavalt kooste tegelikele võrdluspunktidele.
Mitme-painde vormimine
Mitu painutamist on peamine tootmisfunktsioon, mis eristab seda tüüpi terminale tavalisest lamedast stantsitud komponendist.
Peamised vormimistegurid hõlmavad järgmist:
- Materjali paksus
- Painde suund
- Painde raadius
- Springback
- Pöörete vaheline kaugus
- Tööriistade kliirens
- Moodustamise järjekord
Messing läbib pärast plastilist deformatsiooni elastsust, seega võib tegelik moodustunud nurk erineda teoreetilisest stantsinurgast. Klemmide puhul, mis peavad sobituma täpselt plastkorpustesse või säilitama määratletud vahekauguse külgnevatest komponentidest, tuleks lõplikud vormimisparameetrid määrata stantsi kompenseerimise ja esmase{1}}artikli valideerimisega.

Kuidas tembeldamine mõjutab terminali järjepidevust
Switch Brass stantsimiskontakti mõõtmete konsistents ei sõltu mitte ainult stantsimispressist, vaid ka stantsi positsioneerimisest, riba etteandmise täpsusest ja kumulatiivsest mõõtmete erinevusest vormimisjaamade vahel.
Progressiivse stantsimise korral läbib riba järjest mitut jaama. Kui asendimuutused ilmnevad varajases töös, võib see kõikumine kanduda edasi järgmistesse jaamadesse ja lõpuks ilmneda avade kõrvalekalde, ebaühtlase paindekõrguse või üldise terminali asendi kõrvalekaldena.
Seetõttu peaks tehniline valideerimine käsitlema järgmisi parameetreid:
| Ülevaatus üksus | Inseneri fookus |
|---|---|
| Materjali klass | H62 / H65 / H68 või määratud klass |
| Materjali paksus | Vasta matriitsi kliirensile ja painutusnõuetele |
| Aukude asend | Säilitage montaaži nullpunkti täpsus |
| Painde nurk | Hinnake tegelikku nurka pärast tagasitõmbumist |
| Painde kõrgus | Kinnitage koostu ruumilised mõõtmed |
| Terminali laius | Kontrollige sisestus- ja paigaldusvahet |
| Pinna seisukord | Kontrollige purse, kriimustusi ja stantsimisjälgi |
| Kokkupanek sobiv | Kontrollige komponentide tegelikku ühilduvust |
Tegelikud mõõtmete tolerantsid tuleks määratleda vastavalt toote joonisele ja kliendi tehnilisele spetsifikatsioonile, mitte asendada üldise hälbevahemikuga.
Metallmessingist terminali kontakti kvaliteedikontrolli prioriteedid
Hanke- ja kvaliteedikontrollimeeskondade puhul ei tohiks kontrollimine piirduda visuaalse välimusega. Klemmide funktsioon sõltub materjali, mõõtmete ja vormimise geomeetria kombineeritud seisukorrast.
Sissetulevat materjali tuleks esmalt kontrollida määratud kvaliteedi ja paksuse suhtes. Seejärel tuleks kontrollida avade mõõtmeid, klemmi laiust, painde kõrgust ja võtmekoostu mõõtmeid vastavalt juhtimisplaanile.
Mitme järjestikuse paindega osade puhul nõuab tähelepanu ka terminalide üldine geomeetria. Individuaalsed painde mõõtmed võivad jääda spetsifikatsiooni piiresse, samas kui valmis komponent ei sobi kuhjunud mõõtmete erinevuse tõttu ikka korralikult.
Veel üks oluline kontrollielement on stantsimisjäägid. Liigne rästik võib segada isolatsioonikomponentide paigaldamist, kokkupanekut või külgnevaid isolatsioonikomponente. Seetõttu peavad stantsi-to-vahe, stantsi servade seisukord ja materjali paksus jääma kogu tootmise jooksul korralikult sobima.
Kui terminal vajab plaadistamist, tuleks üldisesse kvaliteedi{0}}kontrolliprotsessi kaasata pinnatöötlus. Lõplikke koostu mõõtmeid tuleks hinnata koos valitud plaadistusprotsessi mõjudega, mitte käsitleda stantsimist ja pinnatöötlust täiesti iseseisvate toimingutena.

võtke meiega ühendust
Kui tegelete hankimisegaMulti-Bend messingist stantsimisterminalkomponendid ja teil on juba 2D/3D joonised, materjali spetsifikatsioonid või iga-aastased mahunõuded, esitage tehnilised andmed koheseks DFM-i ülevaatamiseks, tööriistade hindamiseks ja hinnapakkumiseks tehasest, mis on varustatud järkjärguliseks stantsimiseks, täppispainutamiseks, stantside arendamiseks ja mahutootmiseks.
