Keevitavad hõbekontaktid on hõbedast või hõbedast{0}}sulamist kontaktelemendid, mis on konstrueeritud ühendamiseks juhtivate kanduritega kontrollitud keevitusprotsesside kaudu. Nende tehnilist väärtust ei määra ainult hõbedasisaldus, vaid kontaktmaterjali, kandematerjali, kontakti geomeetria, keevitusvoolu, elektroodi jõu, keevitusaja ning valmiskoostu nõutava elektrilise ja mehaanilise jõudluse vastasmõju.
Relee, lüliti, kaitselüliti ja EV/HVDC kontaktorite tootjate puhul tuleb hõbedaste kontaktotsikute valikut seetõttu hinnata tervikliku kontakti{0}}ja-kandurisüsteemina, mitte eraldatud metallkomponendina. Keevitusprotsess peab looma mehaaniliselt stabiilse vuugi, säilitades samal ajal funktsionaalse kontaktpinna ja säilitades pideva elektrilise jõudluse korduva lülitamise ajal.
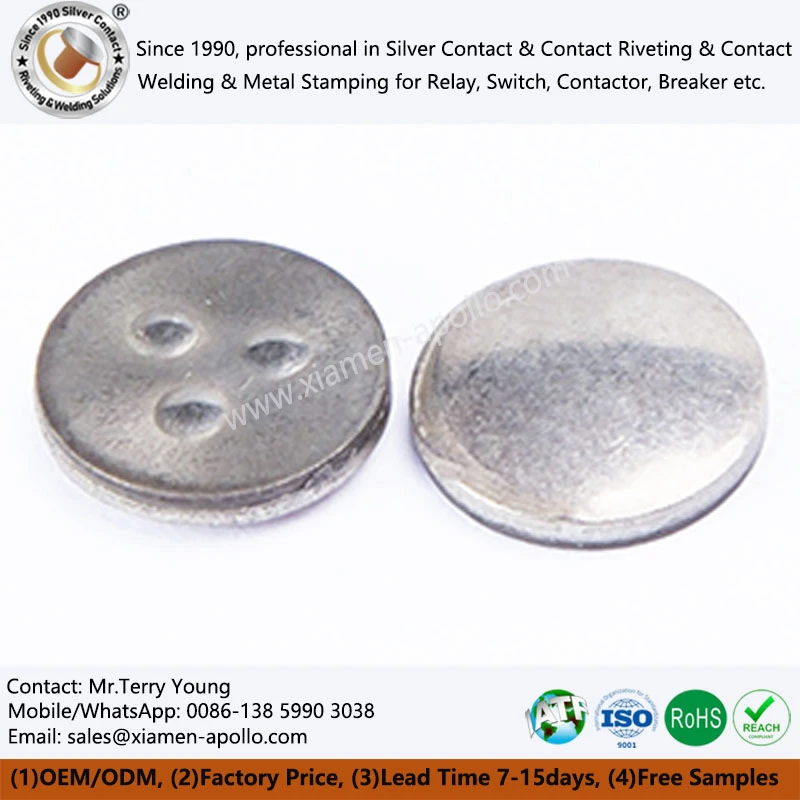
Koht, kus täppiselektrisõlmedes kasutatakse hõbedaseid kontaktnuppe
Relee Kontaktide teisaldamine
Relee liikuvad kontaktid on elektrikontaktide otsikute kõige tüüpilisemad rakendused. Kontaktmaterjal on ühendatud juhtiva vedru või kanduriga, samal ajal kui valmis koost peab vastu pidama korduvatele valmistamis-{1}}ja-katkestustsüklitele.
Tehniline väljakutse on koondunud kolme liidese ümber:
- Kontaktmaterjali ja kandja ühilduvus
- Keevisliidete mehaaniline tugevus
- Elektriline stabiilsus kontaktpinnal
Takistuskeevitamise ajal kontsentreeritakse elektrivool läbi ühenduspiirkonna, samal ajal kui elektroodi jõud hoiab komponentide vahel füüsilist kontakti. Saadud lokaalne kuumus peab olema piisav vajaliku vuugi loomiseks ilma ümara hõbekontakti pea, kanduri või vedru geomeetria liigset deformatsiooni tekitamata.
Madal-pingelülitid ja kaitselülitid
Lülitid ja madalpinge{0}}kaitselülitid rakendavad miniatuursetest signaalireleedest erinevaid elektrilisi koormustingimusi. Ringikujuline hõbedane kontakt
võib töö ajal kogeda suuremat voolu, suuremat elektrikaare teket ja suurenenud termilist koormust.
Hõbeda{0}}põhiseid kontaktmaterjale valitakse elektrilülitamiseks laialdaselt, kuna hõbe tagab kõrge elektrijuhtivuse. Juhtivus on aga kontaktide valikul vaid üks parameeter. Sõltuvalt lülituskohustusest võivad tootjad hinnata hõbedasulameid keevituskindluse, kaareerosiooni, materjali ülekande, kõvaduse ja kontakti lagunemise vastupidavuse järgi.
EV- ja HVDC-kontaktori kontaktikomplektid
Elektrisõidukite ja kõrge{0}}alalispinge lülitusseadmete kasv on suurendanud nõudlust komposiitkeevituskontaktide järele, mis suudavad juhtida kontrollitud elektriühendusi ja katkestusi.
EV/HVDC kontaktorites töötavad kontaktmaterjalid elektrilistes ja termilistes tingimustes, mis erinevad tavapärastest madalpinge{0}}releerakendustest. Kontaktsüsteemi tuleb hinnata koos juhtiva kanduri, magnetajami, korpuse ja termilise teekonnaga.
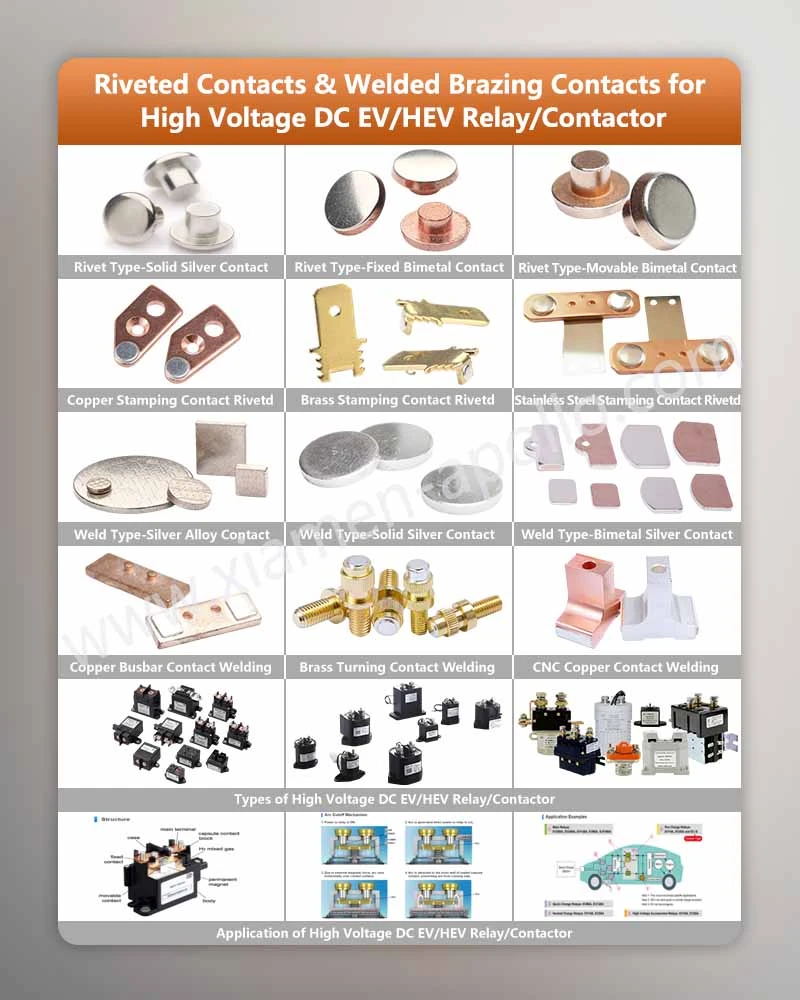
Materjali- ja keevitusparameetrid määravad kontakti töökindluse
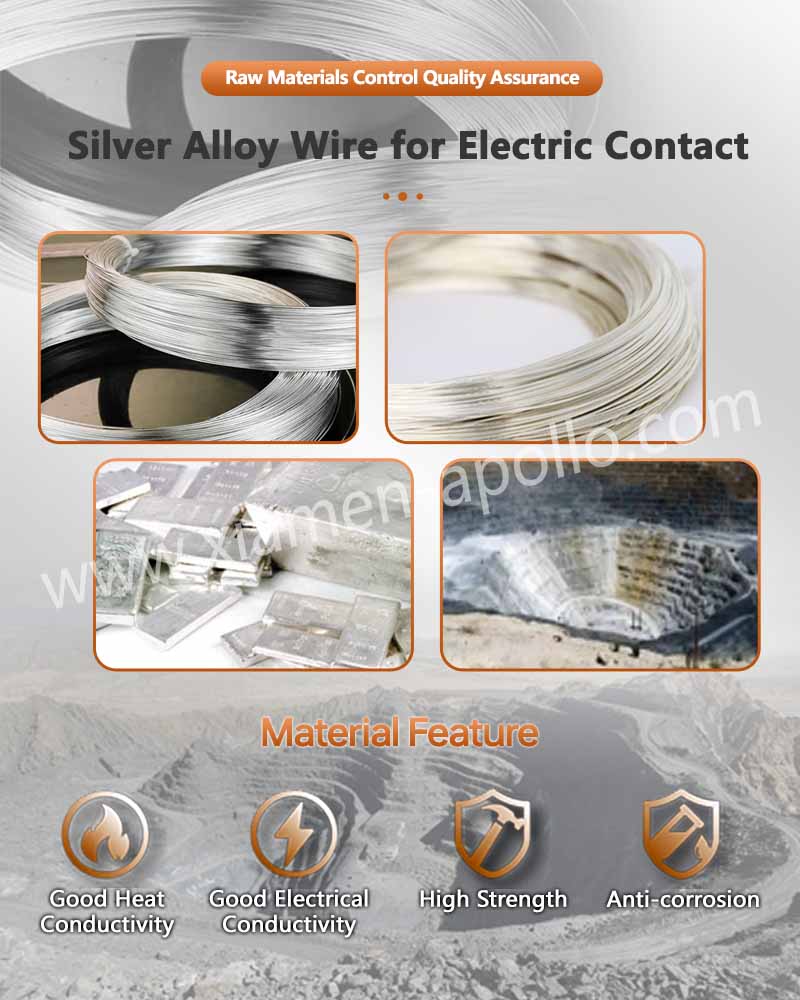
Elektriliste kontaktotsikute jõudlus sõltub rohkemast kui nimihõbedast materjalist. Kontaktsulami valik peaks vastama elektrilisele koormusele, lülitussagedusele, kaaretingimustele, mehaanilisele jõule ja eeldatavale teeninduskeskkonnale.
Erinevad hõbe{0}}põhised kontaktmaterjalid võivad pakkuda erinevaid kombinatsioone:
- Elektrijuhtivus
- Kõvadus
- Kaare erosioonikindlus
- Vastupidavus kontaktkeevitustele
- Soojusjuhtivus
- Vastupidavus materjali ülekandele
- Mehaaniline kulumiskindlus
Kandja on sama oluline. Vase ja vase-sulami kandjaid peetakse tavaliselt siis, kui nõutakse suurt elektrijuhtivust, samas kui muid kandematerjale võib valida vedru omaduste, mehaanilise tugevuse, magnetiliste omaduste või elektriliste kontaktnuppude nõuete järgi.
võtke meiega ühendust
OEM-programmide jaoks, mis nõuavadKeevitavad hõbedased kontaktid, võib tootmisprotsess hõlmata täppisstantsimist, külmotsa, kontaktvormimist, takistuskeevitust, laserkeevitust, CNC-töötlust, plaadistamist, automatiseeritud kokkupanekut ning mõõtmete ja elektrilist kontrolli vastavalt komponendi konstruktsioonile. Tootmise tugi võib hõlmata prototüübi arendamist, tööriistu, protsesside valideerimist, partii tootmist ja kvaliteedidokumentatsiooni.
Kui teie praegusel hõbedasel kontaktkettal esineb keevisõmbluse ebaühtlust, kontakti -takistuse muutumist, kanduri deformatsiooni, kontakti ebaühtlust või ebastabiilset tootmismahtu, esitage inseneriülevaatuseks kontakti joonis, kandja materjal, mõõtmed, nõutav kontaktmaterjal ja keevitusnõuded. Seejärel saab enne mahutootmist sobiva kontakti ehituse, keevitusprotsessi, tööriistade konfiguratsiooni ja kontrollpunktide määramiseks kasutada tootmisele orienteeritud hindamist.