

Külma otsaga bimetallkontaktid võivad vähendada töötlemisjäätmeid ja lühendada tsükliaegu, moodustades metalli plastilise deformatsiooni teel, mitte eemaldades materjali lõikamise teel. Suuremahulise elektrikontakti tootmise puhul sõltub tegelik kulueelis hõbedasisaldusest, needi geomeetriast, mõõtmete tolerantsidest, materjali kasutamisest, tööriistade kasutusajast ja nõutavast tootmismahust. Mehaaniline töötlemine on endiselt kasulik keerukate geomeetriate ja väikese mahuga osade puhul, samas kui mitme jaamaga külmotsing sobib üldiselt korratavate, suure mahuga tahkete neetide ja bimetallist kontaktkomponentidega.
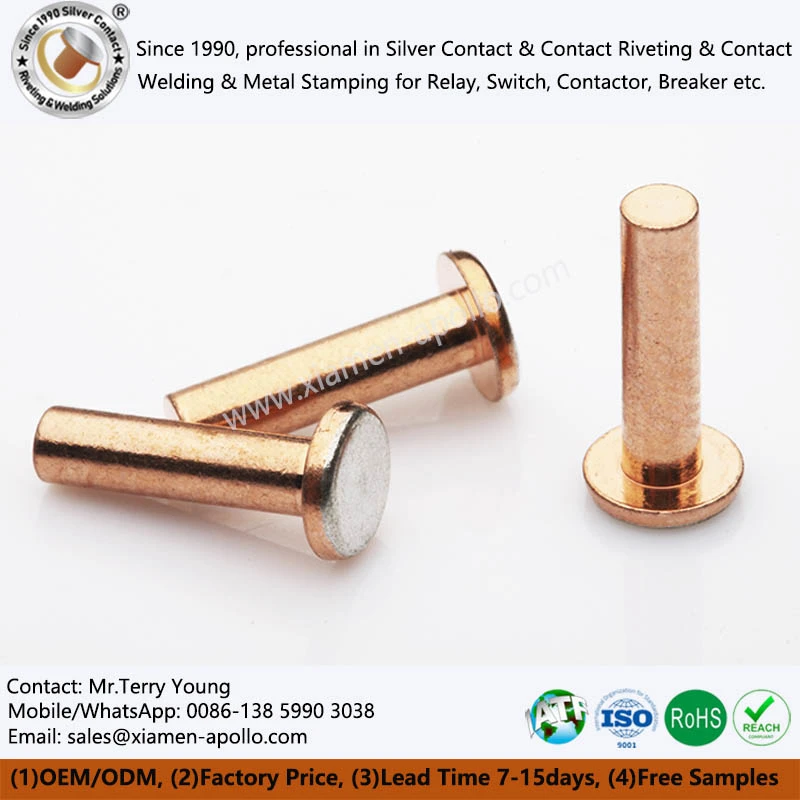
Külm rubriik vs mehaaniline töötlemine: tootmiskiirus ja protsessiökonoomika
Peamine erinevus külmotsingu ja mehaanilise töötlemise vahel seisneb selles, kuidas iga protsess muudab metallimaterjali valmiskomponendiks. Külmsuunamine sunnib traadi või varda materjali stantsiõõnde, samal ajal kui töötlemine eemaldab materjali lõiketööriistadega, et saavutada määratud geomeetria.
Hõbedaste kontaktide puhul mõjutab see eristus tsükliaega, toormaterjali tarbimist, jäme moodustumist, mõõtmete konsistentsi ja allavoolu viimistluse kulusid.
Hõbedaste kontaktneetide protsesside võrdlus
| Hindamistegur | Mitmejaama külmsuund | CNC treimine või mehaaniline töötlemine |
|---|---|---|
| Materjali muundamine | Plastiline deformatsioon stantsides | Materjali eemaldamine lõikamise teel |
| Tüüpiline tootmissobivus | Keskmise kuni suure mahuga tellimused | Prototüübid, väikesemahulised tellimused, keerulised geomeetriad |
| Materjali kasutamine | Kõrge, kui tooriku kujundus on optimeeritud | Langetage, kui tuleb eemaldada suur varu |
| Tsükli aeg | Lühikesed, korratavad vormimistsüklid | Oleneb lõikeajast ja tööriistavahetustest |
| Investeering tööriistadesse | Spetsiaalsed stantsid ja protsessi seadistamine | Lõiketööriistad, kinnitusvahendid ja CNC programmeerimine |
| Geomeetria paindlikkus | Piiratud stantsi disaini ja vormimisvõimega | Kõrge juurdepääsetavate pööratud funktsioonide jaoks |
| Pinna seisukord | Sõltub laokvaliteedist, stantsi viimistlusest ja määrimisest | Sõltub tööriista seisukorrast, lõikeparameetritest ja viimistlusest |
| Mõõtmete juhtimine | Stantsi geomeetria, traadi läbimõõt, etteanne ja jaama joondus | Masina täpsus, tööriistade kulumine, töö hoidmine ja kompensatsioon |
| Vanametalli haldamine | Võib esineda kärpimisjääke ja seadistuskaod | Laastud ja töötlemisvaru tekitavad praaki |
| Majanduslik eelis | Korduv tootmine stabiilse geomeetriaga | Väikesemahuline või geomeetriamahukas töö |
Te ei saa usaldusväärselt võrrelda tootmiskiirusi, kasutades universaalset osa minutis arvu. Külmotsimismasina väljund sõltub jaamade arvust, vormimise keerukusest, etteandesüsteemist, masina kiirusest, kontrollinõuetest ja seisakuajast. CNC väljund sõltub tsükli ajast, tööriistade vahetustest, töö hoidmisest ja tsükli jooksul toodetud osade arvust.
Ausa võrdluse huvides hinnake vastuvõetavaid osi töötunni kohta, selle asemel, et tugineda masina nimikiirusele. Välistage tagasilükatud komponendid ja arvestage seadistamise, tööriistade reguleerimise, seisakute ja kontrolli viivitustega.
Tsükliaeg ja aastane tootmisvõimsus
Ühe jaamaga töötlemisprotsess võib nõuda mitut toimingut, et moodustada needipea, varre ja otsaprofiil. Mitme jaamaga külmotsing võib jaotada deformatsiooni järjestikuste stantside vahel, vähendades vajadust eraldi töötlemistoimingute järele, kui geomeetria seda võimaldab.
| Tootmismuutuja | Külm suund | Mehaaniline töötlemine |
|---|---|---|
| Peamised tsükliaja juhid | Etteanne, ülekanne, deformatsioon, väljaviskamine | Lõikekäigud, tööriistade vahetus, peale-, mahalaadimine |
| Sekundaarsed operatsioonid | Kärpimine, suuruse määramine, puhastamine, ülevaatus vastavalt vajadusele | Krossi eemaldamine, viimistlemine, puhastamine, ülevaatus vastavalt vajadusele |
| Võimsuse kitsaskohad | Survekulumine, traadi etteandmine, ülekandevead | Tööriistade kulumine, laastude eemaldamine, spindli olemasolu |
| Parim võrdlusmõõdik | Vastuvõetud osad tunnis | Vastuvõetud osad tunnis |
Kiired seadmed ei taga automaatselt madalamaid ühikukulusid. Kui kontakt nõuab tihedat kontsentrilisust, keerulist allalõiget või omadust, mida ei saa usaldusväärselt moodustada, võib siiski olla vajalik sekundaarne töötlemine.
Seetõttu peaks protsessiotsus põhinema kogu tootmisteel, mitte peamise masina nimikiirusel.

Materjali kasutamine: hõbeda ja vase jäätmete vähendamine
Hõbedast kontaktneetide valmistamisel on materjalikasutus sageli suurim majanduslik muutuja, eriti kui kontaktpea sisaldab suures koguses hõbedat. Külmsuunamine võib vähendada lõikamisjäätmeid, nihutades metalli vajaliku kuju, selle asemel et eemaldada see laastudena.
Materjali kokkuhoidu tuleb siiski hinnata komponendi tegeliku geomeetria ja kogu tootmisviisi alusel.
Täiskontaktsete neetide materjali saagise võrdlemine
Materjali saagist saab hinnata, võrreldes vastuvõetud valmiskomponentide netomassi sama tootmisperioodi jooksul tarbitud tooraine kogumassiga.
Vaatleme hüpoteetilise tootmise näidet:
| Parameeter | Töötlemise marsruut | Külma suuna marsruut |
|---|---|---|
| Tarbitud tooraine | 100 kg | 100 kg |
| Vastuvõetud osade netomass | 65 kg | 88 kg |
| Arvestuslik materjali saagis | 65% | 88% |
| Materjali ei säilitata aktsepteeritud osades | 35 kg | 12 kg |
Need arvud on illustratiivsed, mitte mõõdetud tootmistulemusi ega garanteeritud protsessi jõudlust. Tegelik saagis sõltub needi mõõtmetest, pea ja varre vahekorrast, tooriku konstruktsioonist, seadistusjääkidest, tagasilükatud osadest ja töötluslaastude või pealisjäätmete taaskasutamisest.
Võrdlus vajab ka ühtset arvestuspiiri. Kui töötlemislaastud võetakse ringlusse, tuleks nende taaskasutatavat metalli väärtust eraldi kajastada, selle asemel, et käsitleda kogu eemaldatud materjali korvamatu kahjuna.
Miks hõbedane sisu kuluarvestust muudab?
Tahke hõbedase kontakti puhul võib materjalikao vähendamine avaldada otsest mõju materjali maksumusele, kuna hõbe annab olulise panuse tooraine väärtusesse. Hõbedase kontaktpeaga vaskvarrelise needi puhul sõltub rahaline kasu säästetud hõbeda massist, mitte lihtsalt komponendi kogumassist.
Praktilisel kulude võrdlusel tuleks arvesse võtta säästetud materjali kogust ja selle kohaldatavat materjali hinda, seejärel võtta arvesse vanaraua taaskasutamist, vormimise saagist, tööriistade amortisatsiooni, energiatarbimist, kontrolli ja sekundaarseid toiminguid.
| Komponendi tüüp | Peamine kulujuht | Peamised protsessi kaalutlused |
|---|---|---|
| Tugev hõbedane kontaktneet | Hõbeda mass ja vormimise saagikus | Minimeerige hõbeda kadu, säilitades samal ajal pea geomeetria |
| Hõbedase peaga, vaskvarrega neet | Hõbedane pea mass ja sideme terviklikkus | Hõbeda jaotuse ja pea-sääre liidese juhtimine |
| Hõbedasulamist kontaktneet | Sulami koostis ja kontaktkohustus | Sobitage materjali klass elektriliste lülitustingimustega |
| Vasest kontaktneet | Vase mass ja vormimise saagis | Kontrollige mõõtmeid, kõvadust ja elektritakistust |
Bimetall külmpea ja hõbedane jaotus
Bimetall-külmpea ühendab vormitud komponendis erinevaid juhtivaid materjale. Hõbedase peaga vasest varrega kontaktneetide puhul tagab hõbedat kandev osa kontaktpinna, vasest vars aga paigaldusliidese ja juhtiva tee.
Protsess peab säilitama määratud hõbeda mahu, pea profiili, kontsentrilisuse ja liidese terviklikkuse. Näiliselt vastuvõetav välispea ei tõesta, et sisemine side või materjali jaotus on õige.
Asjakohased kontrollpunktid hõlmavad järgmist:
- Hõbedase pea läbimõõt ja kõrgus, mõõdetuna joonise alusel.
- Pea-sääre kontsentrilisus ja varre sirgus.
- Liidese terviklikkus, mida hinnatakse sobiva ristlõike või destruktiivse katsega.
- Kontaktpinna seisukord ja nähtavad vormimisvead.
- Materjali koostis ja partii jälgitavus.
Hõbeda tarbimise vähendamiseks kavandatud muudatuse korral peaks insenerikinnitus järgnema kontaktide mõõtmete ja elektrilise jõudluse kontrollimisele ettenähtud lülitustingimustes.
Laadige alla kontaktmaterjali spetsifikatsioonileht
Metalli voolavus, töö karastamine ja mõõtmete stabiilsus
Külmsuunamine muudab metalli plastilise deformatsiooni kaudu. Sõltuvalt sulamist, redutseerimisastmest, vormimisjärjestusest ja vahepealsest lõõmutamisest võib protsess töökarastamisel suurendada kõvadust ja tugevust.
Seevastu töötlemine loob materjali eemaldamise teel uue pinna. Selle mõju ülejäänud komponendile sõltub lõiketingimustest, tööriista seisukorrast, jääkpingest ja materjali algseisundist.
Metallist vooluliinid külmvormitud neetides
Külma peaga needis järgib materjali vool stantside poolt tekitatud deformatsiooniteed. Kui tooriku ja matriitsi konstruktsioon on sobiv, võib tekkiv voolumuster järgida pea ja varre geomeetriat, selle asemel et seda katkestada ulatuslik lõikamine.
See ei tähenda, et külm suunamine annab alati suurepärase väsimuskindluse või kõrvaldab defektid. Liigne deformatsioon, kehv määrimine, ebasobiv materjal või vale vormimisjärjestus võivad põhjustada ringisid, volte, pinna pragunemist või sisemisi kahjustusi.
| Tehniline muutuja | Külma suuna kaalumine | Töötlemise kaalumine |
|---|---|---|
| Teravilja voolamise muster | Mõjutatud deformatsiooni teest ja stantsi geomeetriast | Sõltub algsest laost; lõikamine eemaldab materjali kogu olemasolevast konstruktsioonist |
| Töö karastamine | Võib suurendada kohalikku kõvadust ja tugevust | Lõikamine võib sõltuvalt tingimustest luua lokaliseeritud muudetud kihi |
| Jääk stress | Sõltub deformatsioonist, tööriistadest ja mis tahes järgnevast kuumtöötlusest | Sõltub lõikejõududest, kuumusest ja pinge vabanemisest |
| Pinnadefektid | Ringid, voltid, praod ja stantsijäljed | Pursked, lõdisemisjäljed, tööriistajäljed ja hoonestatud serv |
| Mõõtmete stabiilsus | Mõjutatud tagasitõmbamisest, stantside kulumisest ja materjalide varieerumisest | Mõjutatud tööriista kulumisest, kinnitustest, temperatuurist ja kompensatsioonist |
Kõvaduse ja mikrostruktuuri kontrollimine
Kõvadus ei asenda elektrikontaktide testimist. Liigne kõvastumine võib mõjutada ka järgnevaid vormimis-, ühendamis- või montaažioperatsioone.
Kui kõvadus on kontrollitav omadus, tuleks joonisel või juhtimisplaanil täpsustada kohaldatav katsemeetod, katsekoht, materjali seisund ja aktsepteeritavus. Vickersi mikrokõvaduse testimine ASTM E384 alusel võib olla sobiv lokaalseteks mõõtmisteks, kui proovi geomeetria ja ettevalmistus seda võimaldavad.
| Ülevaatus üksus | Soovitatav kinnitusviis | Tehniline eesmärk |
|---|---|---|
| Mahukasedus | Rakendatav Rockwelli või Vickersi meetod | Kontrollige materjali seisukorda |
| Kohalik kõvaduse gradient | ASTM E384 mikrokaredus, kui see on asjakohane | Tuvastage lokaalsed deformatsiooniefektid |
| Pinna pragunemine | Optiline kontroll ja sobiv mittepurustav katse | Tuvastage vormimisega seotud defektid |
| Sisemised voldid või ringid | Metallograafiline lõikamine ja mikroskoopia | Hinnake matriitsi konstruktsiooni ja vormimisjärjestust |
| Mõõtmete stabiilsus | Korduvad mõõtmised tootmispartiide lõikes | Tuvastage tööriista kulumine või materjali erinevus |
Vastuvõtukriteeriumid peavad pärinema kinnitatud joonisest, materjali spetsifikatsioonist või kinnitatud protsessijuhtimisplaanist. ASTM E384 määratleb katsemeetodi; see ei kehtesta universaalset kõvaduse nõuet iga hõbedase kontaktneeti jaoks.
Tolerantsi kontroll kogu vormimisjärjestuses
Külmtöötlusprotsess võib tõhusalt reguleerida pea läbimõõtu ja varre mõõtmeid, kuid saavutatav tolerants on osaspetsiifiline. Traadi läbimõõdu kõikumine, stantsi kliirens, ülekande täpsus, elastne taastumine ja tööriista kulumine mõjutavad lõplikke mõõtmeid.
Nominaalset tolerantsi, näiteks ±0,01 mm, ei tohiks lubada ilma tootmisvõimsuse uuringute tõenditeta. Kui konstruktsioon sisaldab kriitilist kontsentrilisust, pea kõrgust või liidese mõõtmeid, tuleks neid omadusi mõõta nende geomeetriaga sobival meetodil.
Tootmise kvalifikatsiooni saamiseks määrake:
- Kvaliteedi seisukohast olulised mõõtmed ja nende joonistustolerantsid.
- Mõõtmismeetod, instrumendi eraldusvõime ja kalibreerimise olek.
- Vajadusel esialgne võimekus ja pidev protsessi jälgimine.
- Tööriista kasutusiga ja kontrolli sagedus.
- Reaktsiooniplaan tolerantsiväliste tulemuste jaoks.
Kohaldatavate autotööstuse tarneahelate puhul võivad protsessi kinnitamist, jälgitavust ja muudatuste kontrolli reguleerida IATF 16949 nõuded ja kliendipõhised nõuded. Sertifitseerimine üksi ei näita, et konkreetne komponent vastab joonisele.

Mitmejaamaline külmrubriik: läbilaskevõime ja tööriistade juhtimine
Mitmejaamaline külmsuund jagab vormimisoperatsiooni järjestikuste jaamade vahel. Iga jaam teostab kindlaksmääratud deformatsioonietapi, nagu moonutamine, eelvormimine, pea vormimine või suuruse määramine. See paigutus võib anda suure väljundi, kui komponendi geomeetria, materjali seisund ja ülekandejärjestus on sobivad.
Nõuded miljoniosalise igapäevase tootmise kohta peavad olema seotud konkreetse osa, masina konfiguratsiooni, töögraafiku ja kvaliteedi vastuvõtmise määraga.
Tööriista eluiga, määrimine ja protsessi stabiilsus
Suuremahuline külmvoolimine kannab osa tootmiskulude riskist lõikamisajalt üle tööriistade projekteerimisele, tööeale ja protsessi stabiilsusele. Stantsi kulumine võib muuta pea mõõtmeid, varre geomeetriat, pinnaviimistlust ja vormimiskoormust.
Kontrolliplaanid peaksid jälgima muutujaid, mis mõjutavad otseselt osade kvaliteeti:
- Traadi või varda läbimõõt ja sissetuleva materjali seisund.
- Stantsi kulumine ja kriitiliste tööriistade asendamise kriteeriumid.
- Määrimisseisund ja saastumine.
- Ülekande ajastus, väljaviskamine ja ebanormaalsed vormimiskoormused.
- Esmane heakskiit ja protsessisisene mõõtmete kontroll.
- Partii identifitseerimine ja mittevastava toote isoleerimine.
Tööriista eluiga tuleks registreerida tegeliku tootmisarvu ja defektide ajaloo alusel. Tööriista eluea hinnang ilma kindlaksmääratud kulumispiiri ja kontrollimeetodita ei ole usaldusväärne alus tootmispakkumise tegemiseks.
Tootmise kogukulude võrdlemine
Väikseim töötlusaeg või suurim nominaalsuuna kiirus ei pruugi kaasa tuua madalaimat aktsepteeritud osa maksumust. Võrdlus peaks hõlmama kõiki kuluelemente, mis marsruutide vahel erinevad.
| Kulu komponent | Külm suund | Mehaaniline töötlemine |
|---|---|---|
| Tooraine tarbimine | Tühi kujundus ja vormimise saagikus | Laovaru ja eemaldatud materjal |
| Tööriistad | Vormimisstantsid, stantsid, juhikud | Lõiketööriistad, kinnitused ja hoidikud |
| Tööjõud | Seadistamine, jälgimine, hooldus | Programmeerimine, seadistamine, laadimine, jälgimine |
| Sekundaarne töötlemine | Mõõtmine, korrastamine, puhastamine vastavalt vajadusele | Kruste eemaldamine, viimistlemine, puhastamine vastavalt vajadusele |
| Krediidijäägid | Jääkide taastamise vormimine ja seadistamine | Laastude eraldamine ja metalli taaskasutamine |
| Kvaliteedikulud | Dieedi kulumine, vormimisvead, mõõtmete triivimine | Tööriistade kulumine, pursked, sahin, mõõtmete triivimine |
| Kapitali kasutamine | Suur läbilaskevõime sobivatel osadel | Paindlik tootmine erineva geomeetriaga |
Hankeotsuste puhul taotlege hinnapakkumisi sama joonise versiooni, materjaliklassi, aastanõudluse, pakendi spetsifikatsiooni, kontrolliplaani ja tarnetingimuste alusel. Erinevate eelduste võrdlemine võib muuta mõlemad protsessid kunstlikult odavaks.
Konsulteerige meie elektriinseneridega juba täna

Korduma kippuvad küsimused külmapealiste elektrikontaktide kohta
Mis on tüüpiline minimaalne tellimiskogus (MOQ) kohandatud külmpeaga osade jaoks?
Standardsed tootmistsüklid algavad tavaliselt 1000 tükist, et katta tõhusalt mitme jaama tööriistade seadistamise kulud, kuigi inseneri nõudmisel saab korraldada prototüübi näidispartiisid.
Kuidas kontrollite hõbedakihi paksust ja metallurgilist sidumise kvaliteeti?
Kasutame täiustatud metallograafilise mikroskoobi ristlõike analüüsi ja röntgenfluorestsentsi (XRF) katte paksuse mõõtmist vastavalt ASTM standarditele, et tagada 100% metallurgiline terviklikkus.
Millised on teie standardsed tarneajad kohandatud OEM-tööriistade ja näidiste kinnitamiseks?
Tööriistade esialgne projekteerimine ja kohandatud külmapeaga kontaktkomponentide näidiste tarnimine nõuavad tavaliselt 10–15 tööpäeva, olenevalt geomeetrilisest keerukusest ja materjali valikust.
võtke meiega ühendust
OEM-i tootmise hinnapakkumise saamiseks esitageKülma otsaga bimetallkontaktidjoonis, materjali klass, aastane nõudlus, kriitilised tolerantsid, elektriline töö ja kontrollinõuded. Enne tootmismarsruudi kinnitamist taotlege külmsuunamise ja töötlemise dokumenteeritud võrdlust.
