Termostaadi kontaktisõlmed peavad säilitama kindlaksmääratud lülitustemperatuuri, stabiilse kontakttakistuse ja korduva mehaanilise eraldumise korduvate termiliste tsüklite jooksul. Kontakti geomeetria, hõbedasulami valik, needi või keevisõmbluse terviklikkus ning töövahe kontaktpaari ja bimetallelemendi vahel määravad, kas termokaitse avaneb ja lähtestub määratud piirides. OEM-i tootmisel nõuavad need muutujad mõõdetavaid aktsepteerimiskriteeriume, mitte ainult visuaalset kontrolli.
Lülitusreaktsioon ja kontaktide eraldamine termokaitsetes
Kuidas kontaktsõlmed soojuslülitust mõjutavad
Termiline ülekoormuskaitse muudab bimetallelemendi temperatuurist põhjustatud liikumise mehaaniliseks kontaktide eraldamiseks. Kui bimetallketas või -riba saavutab oma kalibreeritud üleminekutemperatuuri, muudab mehhanism asendit ja katkestab elektriahela. Jahutamise ajal naaseb element oma algse geomeetria poole ja taastab kontakti, kui disaini lähtestamise tingimused on täidetud.
Kontaktikomplekt peab vastama kolmele samaaegsele nõudele:
- Elektriline järjepidevus:Puutetakistus peab jääma toote spetsifikatsiooni piiresse kogu kasutusaja jooksul.
- Mehaaniline reaktsioon:Kontaktliides peab eralduma ümbritsevast konstruktsioonist ilma liigse hõõrdumise, viivitatud vabastamise või häireteta.
- Lülituse stabiilsus:Kontaktpaar peab vastu pidama keevitamisele, liigsele kaareerosioonile ja jäävdeformatsioonile kindlaksmääratud voolu- ja koormustüübi korral.
Milisekundites mõõdetavat reaktsiooniaega ei saa garanteerida ainult kontakti geomeetriaga. Soojusmass, bimetalli omadused, küttekeha konfiguratsioon, paigaldustingimused, ümbritseva õhu temperatuur ja voolukoormus mõjutavad kaitsme täielikku reaktsiooni. Kontaktkoostu tarnija peaks seetõttu eristama komponendi tasemel mõõtmisi valmisseadme lülitustestidest.
Elektrilise koormuse ja kontaktmaterjali valik
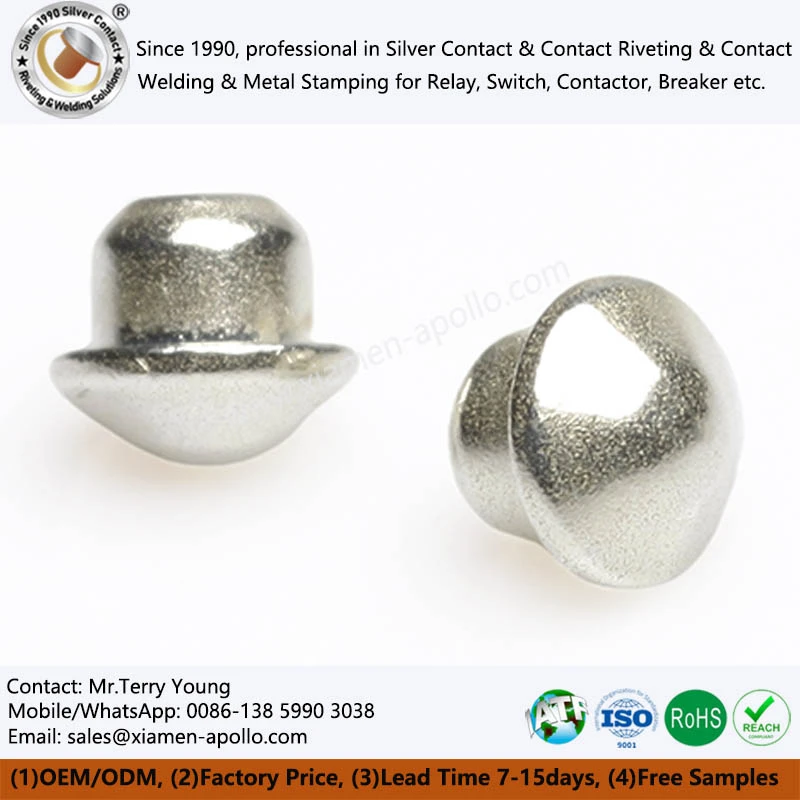
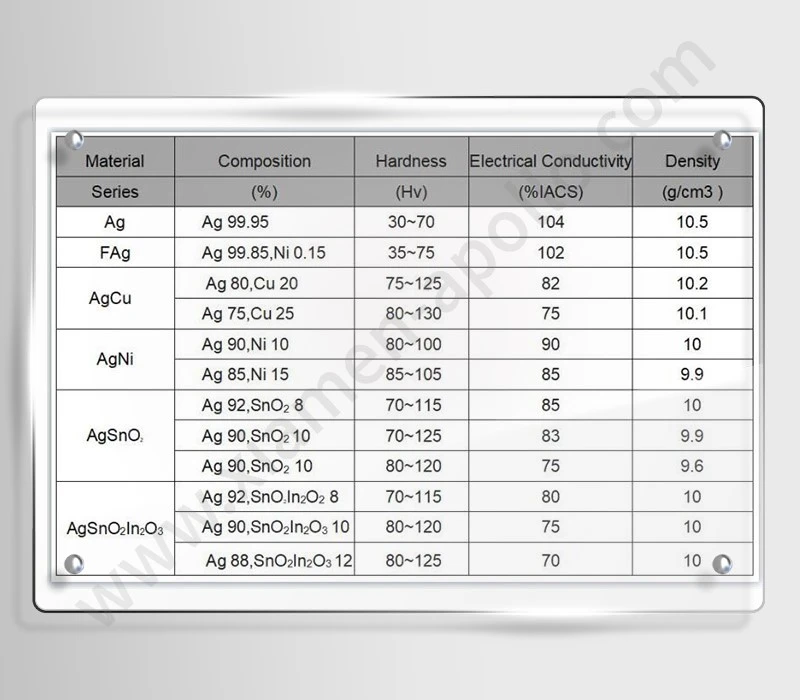
Hõbedapõhiseid kontaktmaterjale peetakse tavaliselt soojuskaitseteks nende elektrijuhtivuse ja lülitusomaduste tõttu. Õige hinne sõltub tegelikust voolust, pingest, induktiivsusest, lülitussagedusest ja eeldatavast elektrilisest vastupidavusest.
| Kontaktmaterjal | Tehnilised omadused | Valikukaalutlused |
|---|---|---|
| AgNi | Hõbeda-nikli sulam, millel on hea elektrijuhtivus ja vastupidavus materjali ülekandele paljudes lülitusrakendustes | Hinnake kaare erosiooni ja kontakti takistust tegeliku koormuse all |
| AgSnO₂ | Hõbe-tinaoksiidi komposiit, mis on sobivates lülitustingimustes hea keevituskindlusega | Kontrollige konkreetse ahela kontaktjõudu, temperatuuri tõusu ja vastupidavust |
| Peen hõbe (Ag 99,99%) | Kõrge elektrijuhtivus ja madal puistetakistus | Hinnake keevitamise kalduvust ja materjali ülekannet lülituskaare all |
| Hõbetatud vask | Hõbedase pinnakihiga juhtiv vasest aluspind | Kinnitage plaadistuse paksus, haardumine, poorsus ja kulumine |
Ühtegi kontaktmaterjali ei tohi valida üksnes nimijuhtivuse võrdlemise teel. AgSnO₂ ja AgNi käituvad erinevate voolu lainekujude, kontaktjõudude ja kaare kestuse korral erinevalt. Materjali valik tuleb kinnitada valmiskaitsme elektrilise vastupidavuse nõuete ja kohaldatavate tootespetsifikatsioonide, sealhulgas IEC 60947, kui see on seadmekategooria jaoks asjakohane.
Korduva lülitamise tehnilised muutujad
Arendamise ja tootmise kvalifitseerimise käigus tuleks registreerida järgmised parameetrid:
- Esialgne ja stabiliseeritud kontakttakistus, mõõdetuna mΩ, kasutades määratletud katsevoolu.
- Kontaktjõud ja kontakti ülekäik, mõõdetuna N ja mm.
- Avamistemperatuur ja lähtestustemperatuur, mõõdetuna dokumenteeritud kütte- ja jahutusprofiili alusel.
- Kontaktivahe pärast avamist, mõõdetuna millimeetrites ettenähtud töötingimustes.
- Temperatuuri tõus elektrilise nimikoormuse juures, mõõdetuna kraadides.
- Elektriline vastupidavus, registreeritakse lõpetatud lülitustsüklitena kindlaksmääratud koormuse all.
Termokaitse, mis läbib ruumitemperatuuri järjepidevuse testi, võib koormuse all siiski ebaõnnestuda kontaktkeevituse, kohaliku kuumutamise või ebapiisava avanemisruumi tõttu. Kvalifikatsioon peab hõlmama asjakohaseid soojus- ja elektrilisi töötingimusi.
Kontakti geomeetria: lamedad, sfäärilised ja kroonprofiilid
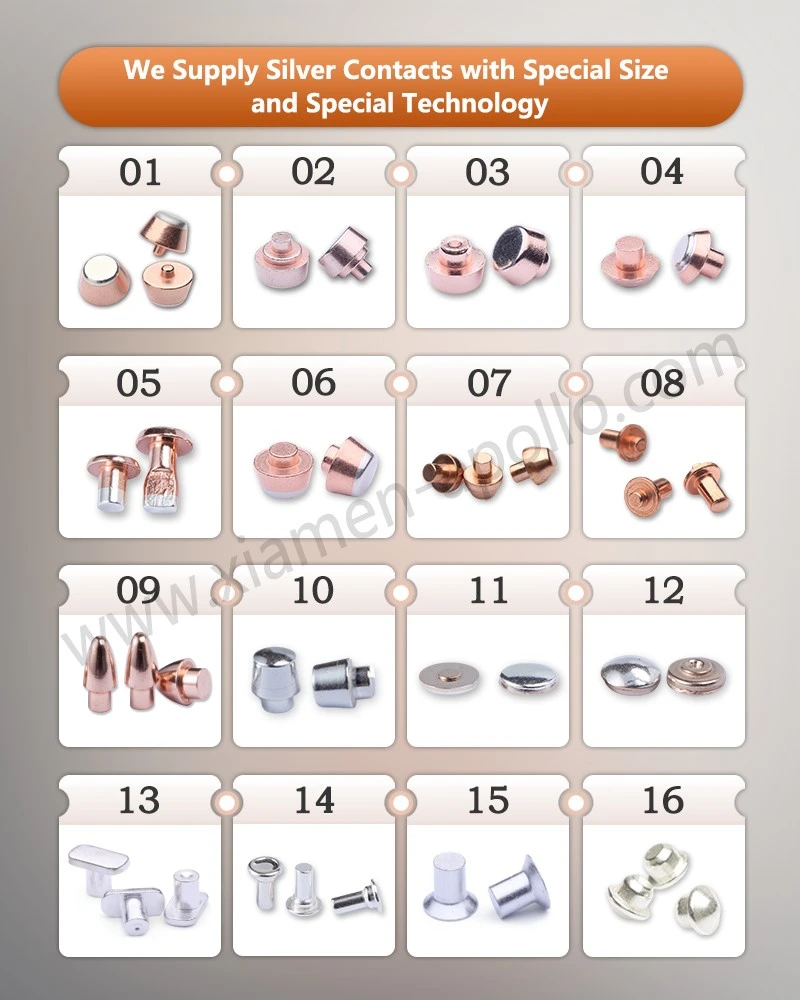
Lamedad kontaktpinnad määratletud kontaktliideste jaoks
Lamedad kontaktid pakuvad lihtsat liidest konstruktsioonidele, mis nõuavad kindlaksmääratud kontakti jalajälge ja kontrollitud paigalduskõrgust. Nende jõudlus sõltub pinna tasapinnast, paralleelsusest, jämeduse kontrollist ja paarituskontakti joondusest.
Templiga kontaktkandjate puhul võib progressiivne stantsimine määrata üldise kontuuri ja kinnitusomadused. Hilisem neetimine või keevitamine ei tohi tekitada liigseid moonutusi, mis muudavad kontakttasandit.
Tasapinnalist geomeetriat tuleks hinnata:
- Kontaktpinna tasasus ja paralleelsus, määratud mm.
- Kontakti läbimõõt ja kasutatav kontaktpind, täpsustatud mm.
- Burri kõrgus ja serva seisund pärast stantsimist.
- Kontaktide joondamine bimetallelemendi suhtes.
- Pinna seisund pärast plaatimist, neetimist või keevitamist.
Suurem nominaalne kontaktpind ei taga automaatselt väiksemat töötakistust. Tegelik kontakttakistus sõltub ka kontaktjõust, pinnakiledest, karedusest ja materjali deformatsioonist koormuse all.
Sfäärilised ja kroonkontaktid kontrollitud kaasamiseks
Sfäärilised ja kroonikujulised kontaktpinnad koondavad esialgse mehaanilise haardumise väiksemale alale kui täiesti tasane liides. Sobiva kontaktjõu korral võib lokaalne deformatsioon luua stabiilse juhtiva ala, võimaldades samal ajal piiratud nurkade või positsioonimuutusi.
Need profiilid nõuavad erilist tähelepanu võra kõrgusele, raadiusele, kontsentrilisusele ja kulumisele. Liigne kõverus võib suurendada kohalikku pinget ja kiirendada deformatsiooni; ebapiisav kõverus võib kaotada kavandatud kaasamise eelise.
| Geomeetria | Peamine disainimuutuja | Võimalik kasu | Peamine risk |
|---|---|---|---|
| Korter | Tasasus ja paralleelsus | Määratletud liides ja lihtne mõõtmete kontroll | Servakontakt, mis on põhjustatud valest joondamisest |
| Sfääriline | Raadiuse ja tipu asend | Lokaliseeritud esialgne kaasamine | Suur lokaalne stress ja kulumine |
| Kroon | Krooni kõrgus ja profiili sümmeetria | Kontrollitud kaasamine teatud joondustolerantsiga | Ebaühtlane kulumine või ebaühtlane kontaktjõud |
Lõplik profiil tuleks valida kaitsme liikumistee, kontaktjõu, elektrilise koormuse ja mõõtmete paigutuse hulgast. Geomeetria üksi ei loo garanteeritud lülitusiga.
Mõõtmete tolerantsid ja funktsionaalne kliirens
Bimetallelement, kontaktkandur, needipea ja korpus moodustavad mõõtmetega keti. Nende komponentide kõikumine võib muuta kontakti vahet, eelkoormust ja lülituspunkti.
Praktiline taluvusuuring peaks sisaldama:
| Iseloomulik | Soovitatav kontrollimeetod | Vastuvõtmise alus |
|---|---|---|
| Kontaktpinna kõrgus | Optiline mõõtmine või kalibreeritud kõrgusmõõtur | Joonistamise tolerants |
| Kontakti läbimõõt | Optiline komparaator või nägemissüsteem | Joonistamise tolerants |
| Kontaktide vahe | Nägemise mõõtmine või spetsiaalne kinnitus | Seadmespetsiifiline spetsifikatsioon |
| Needipea kõrgus | Optiline või kontaktmõõtmine | Joonistamise tolerants |
| Bimetall-kontakti joondamine | Nullpunktipõhine optiline mõõtmine | Montaaži joonis |
| Kontaktjõud | Jõu-nihke katseseade | Heakskiidetud tehniline spetsifikatsioon |
Teatud tembeldatud funktsioonide puhul võib olla saavutatav tolerants, näiteks ±0,02 mm, kuid seda ei tohiks rakendada universaalselt iga kontaktprofiili puhul. Tootmisjoonis peab tuvastama tegelikud kriitilised mõõtmed ja nende kontrollimiseks kasutatud mõõtmismeetod.
Laadige alla kontaktmaterjali spetsifikatsioonileht
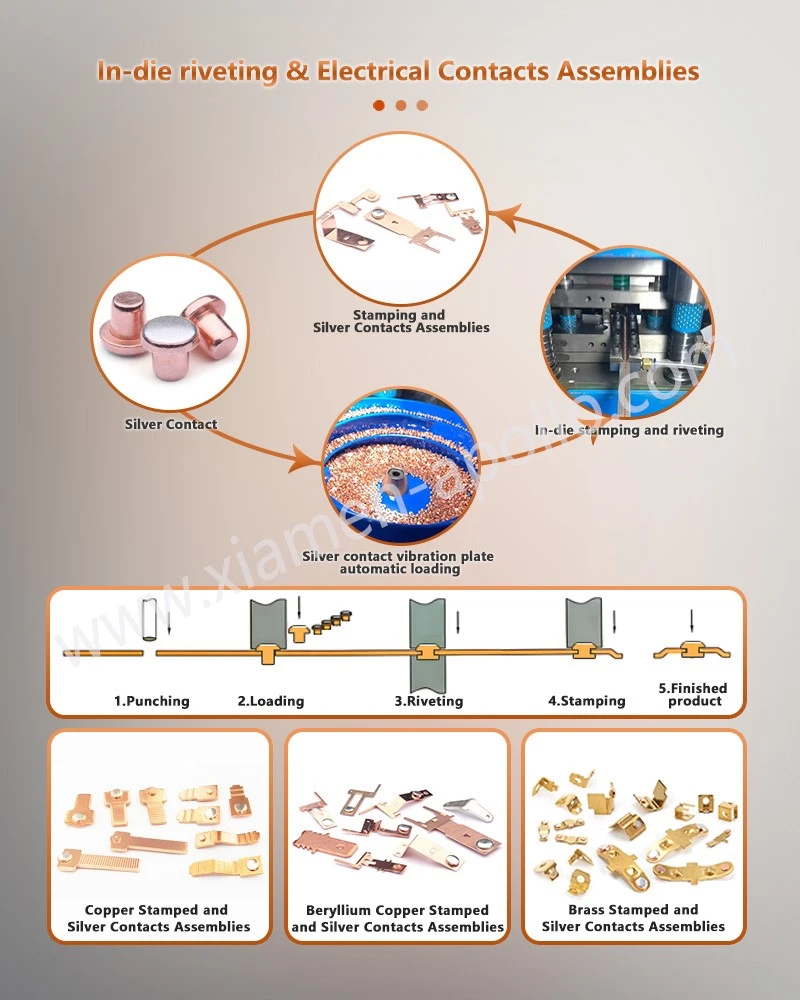
Kontaktikinnitus: neetimine versus takistuspunktkeevitus
Bimetallelementide mehaaniline neetimine
Neetimine kinnitab kontaktneeti või kontaktisõlme juhtiva kanduri või määratud kinnitusfunktsiooni külge. Sõltuvalt konstruktsioonist võib koost kasutada tahket hõbedasulamist kontakti, hõbedase kontaktkihi ja vasest varrega bimetallist neeti või stantsitud metallkanduriga ühendatud hõbedast kontakti.
Protsess peab kontrollima needi pikkust, pea läbimõõtu, varre deformatsiooni, kanduri ava mõõtmeid ja lõplikku virna kõrgust. Liigne vormimisjõud võib kandurit moonutada või kontaktkihti kahjustada; ebapiisav vormimine võib jätta lahtise vuugi või ebaühtlase kontaktikõrguse.
Peamised tootmiskontrollid hõlmavad järgmist:
- Needi varre ja pea mõõtmed on kinnitatud vastavalt joonisele.
- Protsessi kvalifitseerimise ajal jälgitakse vormimisjõudu või pressi nihet.
- Ühenduse väljatõmbamise või nihkekatse, kui toote spetsifikatsioon seda nõuab.
- Kontaktpea kõrgust ja kanduri tasasust kontrolliti pärast neetimist.
- Elektritakistus mõõdetuna kogu valmis ühenduskohas, kui see on ette nähtud.
Mehaaniline liite tugevus ja elektriline kontakttakistus on eraldi omadused. Neet võib täita väljatõmbamisnõudeid, kuid siiski näitab vastuvõetamatut takistust pinna saastumise, halva liidese kontakti või sobimatu ühenduskonstruktsiooni tõttu.
Takistuspunktkeevitus kontakti ja kandja ühenduste jaoks
Takistuse punktkeevitus tekitab lokaliseeritud soojust elektritakistuse kaudu ühendusliideses rakendatud elektroodi jõu mõjul. Keevisõmbluse kvaliteet sõltub voolust, keevisõmbluse ajast, elektroodi jõust, elektroodi seisundist, materjali paksusest, pinna seisukorrast ja vuugivirna elektritakistusest.
Protsessi aken tuleb luua tegeliku kontaktmaterjali ja kanduri kombinatsiooni jaoks. Liigne energia võib põhjustada hõbedase kontaktkihi väljutamist, läbipõlemist, liigset sissetungimist või kahjustamist. Ebapiisav energia võib tekitada nõrga keevisõmbluse või ebaühtlase liimimisala.
Soovitatavad juhtelemendid hõlmavad järgmist:
- Protsessi kvalifitseerimise ajal registreeritud keevitusvool ja impulsi kestus.
- Elektroodi jõudu ja otsa seisukorda kontrollitakse kindlaksmääratud ajavahemike järel.
- Kontrollitud keevisõmbluse süvendeid ja komponendi moonutusi.
- Destruktiivne liigeste tugevuskatse, mis tehakse heakskiidetud proovivõtusagedusel.
- Vajadusel hinnatakse elektritakistust ja termilist käitumist.
3.3 Neetimine ja keevitamine: protsessi valik
| Kriteerium | Mehaaniline neetimine | Takistuspunktkeevitus |
|---|---|---|
| Ühendusmehhanism | Plastiline deformatsioon tekitab mehaanilise kinnipidamise | Lokaliseeritud elektriküte moodustab keevisliite |
| Peamised protsessi muutujad | Needi geomeetria, pressi nihe, vormimisjõud ja ava mõõtmed | Vooluvool, aeg, elektroodi jõud ja elektroodi seisund |
| Materjalide ühilduvus | Sõltub vuugi geomeetriast ja liidetavate materjalide elastsusest | Sõltub keevitatavusest, paksusest ja pinna seisukorrast |
| Tüüpilised rikkerežiimid | Lahtine liigend, kanduri moonutus, pragunenud neet või ebaühtlane pea kõrgus | Nõrk keevisõmblus, väljatõrjumine, sissetõmbumine, läbipõlemine või kontaktkihi kahjustus |
| Kontrollimeetodid | Mõõtmete kontroll, väljatõmbe-/nihkekatsed ja elektritakistus | Keevituse jälgimine, mõõtmete kontrollimine, destruktiivsed katsed ja elektritakistus |
| Valiku prioriteet | Korduv mehaaniline hoidmine ja kontrollitav virna kõrgus | Sobiv metallurgiline sidumine ja elektriline järjepidevus |
Kumbki protsess pole universaalselt parem. Otsuse tegemisel tuleks järgida vajalikku vuugitugevust, lubatud soojuslikku mõju, materjalide kombinatsiooni, olemasolevat montaažipinda ja tootmismahtu.
Protsessi valideerimine ja jälgitavus
Tootmise kvalifikatsiooniplaan peaks määratlema protsessi parameetrid, mis mõjutavad liigeste terviklikkust, ja testid, mis tuvastavad rikkeid. Kui tarnija kasutab IATF 16949-ga kooskõlastatud kvaliteedisüsteemi, võivad kontrolliplaanid, protsessi FMEA, mõõtesüsteemi analüüs ja jälgitavus toetada ühtlast tootmiskontrolli.
ISO 9001 ja IATF 16949 on kvaliteedijuhtimissüsteemi standardid, mitte tõendid selle kohta, et üksikud kontaktid vastavad teatud elektrilise vastupidavuse või liigendi tugevuse nõudele. Toote aktsepteerimine tuleb kindlaks teha jooniste, kokkulepitud spetsifikatsioonide ja katsetulemuste abil.
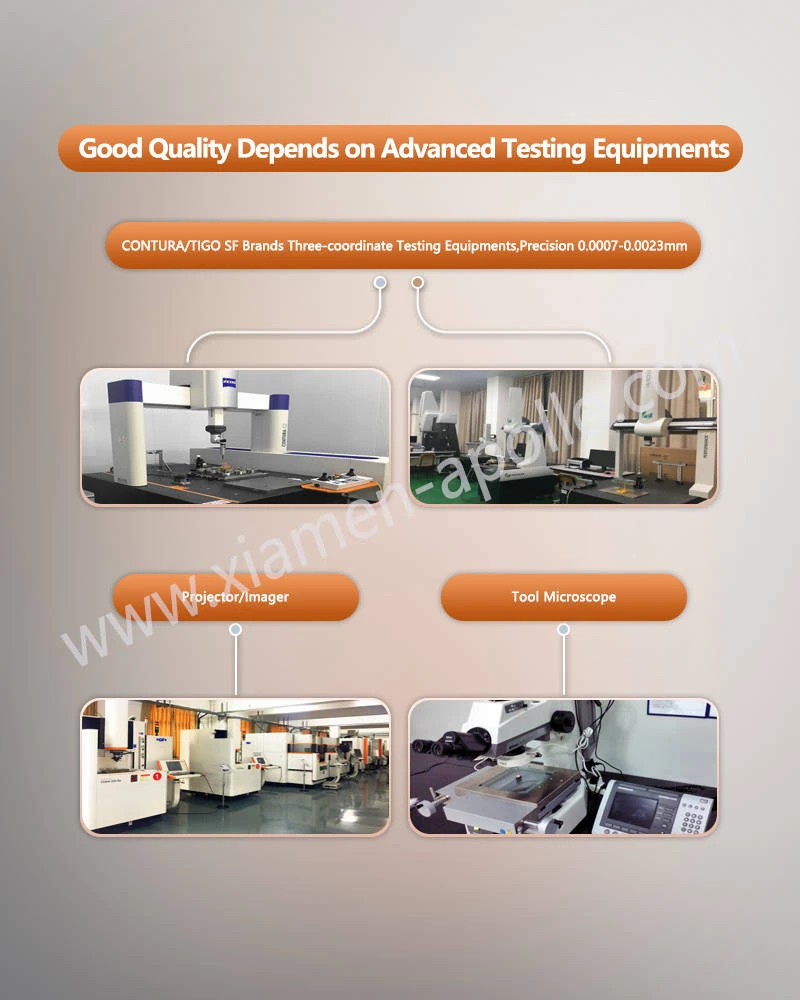
Optiline sorteerimine ja kontaktide vahe mõõtmine
Miks on 100% optiline kontroll oluline?
Suuremahulises termostaaditootmises saab komponendi või koostu tasemel kriitiliste väliste omaduste kontrollimiseks kasutada automatiseeritud nägemissüsteeme. 100% ülevaatusprogramm tähendab, et iga osa hinnatakse sellele ülevaatusjaamale määratud omaduste suhtes; see ei tähenda, et kõik materjali sisemised omadused või elektrilised funktsioonid on kontrollitud.
Olenevalt komplektist võib optiline kontroll kontrollida:
- Kontakti olemasolu, orientatsioon ja ligikaudne tsentreerimine.
- Kontakti läbimõõt, pea kõrgus ja nähtav profiil.
- Kanduri kontuur, augu asend ja väline deformatsioon.
- Pursked, pinna saastumine ja nähtavad keevisõmblusvead.
- Kooste orientatsioon ja puuduvad või dubleeritud funktsioonid.
Kontrollivõime tuleb luua tüüpiliste heade osade ja teadaolevate defektide näidistega. Seadme kvalifitseerimise käigus tuleks hinnata vale vastuvõtmist, vale tagasilükkamist, valgustuse muutumist, läätsede saastumist ja kinnitusdetailide kulumist.
Kontaktide vahe: mõõtmine õiges tööolekus
Kontaktivahe on füüsiline eraldus kontaktpindade vahel pärast lülitusmehhanismi avanemist. Selle funktsionaalne väärtus sõltub koostu konstruktsioonist ja kaitsme tööolekust.
Termiliselt käitatava kaitsme puhul tuleks mõõtmisel eristada:
- Algne suletud oleku geomeetria.
- Avatud oleku vahe kindlaksmääratud temperatuuril või täiturmehhanismi asendis.
- Lähtestamise seisund jahutamise ajal.
- Mis tahes kindlaksmääratud lõhe variatsioon pärast vastupidavustesti.
Optiline süsteem suudab mõõta nähtavat eraldumist, kui kontaktpinnad on ligipääsetavad ja kaameraga korralikult joondatud. Kui kontaktliides on peidetud või mehhanism katsetamise ajal liigub, võib vaja minna spetsiaalset kinnitust või nihke mõõtmist.
Kontrollimeetod peab määratlema lähtepunkti, vaatamissuuna, temperatuuritingimuse ja eraldusvõime. Mõõtmistulemus ilma nende tingimusteta ei pruugi olla tootmisliinide lõikes võrreldav.
Optiline kontroll ja elektriline testimine
| Ülevaatus või test | Tuvastatavad omadused | Piirang |
|---|---|---|
| 2D masinnägemine | Kontuur, läbimõõt, asend, suund ja nähtavad vead | Varjatud liigendi terviklikkust ei saa otseselt kontrollida |
| 3D optiline mõõtmine | Kõrgus, profiil ja valitud geomeetrilised seosed | Nõuab sobivat pinna nähtavust ja kalibreeritud seadmeid |
| Kontaktivahega kinnitus | Eraldamine määratletud tööolekus | Tulemused sõltuvad kinnitusdetailide joondusest ja töötingimustest |
| Mikrooommeetri test | Elektritakistus määratletud katsevoolu juures | Ei määra iseseisvalt lülitusvastupidavust |
| Väljatõmbamis- või nihkekatse | Mehaaniline kinnitustugevus | Tavaliselt hävitav ja sõltub valimi valikust |
| Soojus/elektriline vastupidavuse test | Lülituskäitumine kindlaksmääratud töötingimustes | Nõuab määratletud katseprotokolli ja representatiivseid proove |
Usaldusväärne juhtimisplaan ühendab mõõtmete kontrolli tegelike rikkerežiimide kinnitamiseks vajalike elektriliste ja mehaaniliste testidega. Optiline kontroll ei asenda destruktiivset liigeste testimist või valmisseadme vastupidavuse testimist, kui see on nõutav.
Konsulteerige meie elektriinseneridega juba täna
Korduma kippuvad küsimused vormitud hõbedasulamist kontaktide kohta
Q1. Kuidas kontrollitakse termostaadi kontaktneedi hõbedakihi paksust?
Hõbedakihi paksust saab kontrollida röntgenfluorestsentsi abil, kui kate ja substraat on meetodi jaoks sobivad. Kohaliku kihi analüüsiks võib olla vajalik ristlõike mikroskoopia. Kontrolliplaanis tuleks täpsustada mõõtmiskohad, kalibreerimisnõuded ja vastuvõtupiirid.
Q2. Millist teavet on vaja kohandatud termokaitse kontaktikomplekti hinnapakkumise taotlemiseks?
Esitage komponendi joonis, kontakt- ja kandematerjalid, nimielektriline koormus, sihtmõõtmed, kinnitusviis, nõutav vastupidavus, aastane kogus ja kontrollikriteeriumid. Need üksikasjad võimaldavad tarnijal hinnata tööriistu, protsessi valikut, valideerimisnõudeid ja tootmiskulusid.
Q3. Kuidas saab tootja demonstreerida termostaadi kontaktisõlmede jälgitavust?
Taotlege partiinumbrite, protsessi- ja kontrollidokumentide, seadmete või tootmispartii identifikaatorite ja dokumenteeritud toote kvalifitseerimise tulemustega seotud materjalisertifikaate. ISO 9001 või IATF 16949 sertifikaat võib toetada kvaliteedisüsteemi ülevaatamist, kuid ei asenda tootespetsiifilist kontrolli.
võtke meiega ühendust
Esitage omaErisuuruses hõbedased kontaktidjoonis, bimetalliliidese mõõtmed ja elektrilülitusnõuded, et saada täppisstantsimiseks, kontaktneedimiseks, takistuskeevitamiseks ja optiliseks mõõtmiseks varustatud tehasest tootmise teostatavuse ülevaade, liitmisprotsessi hindamine ja kontrollikava.