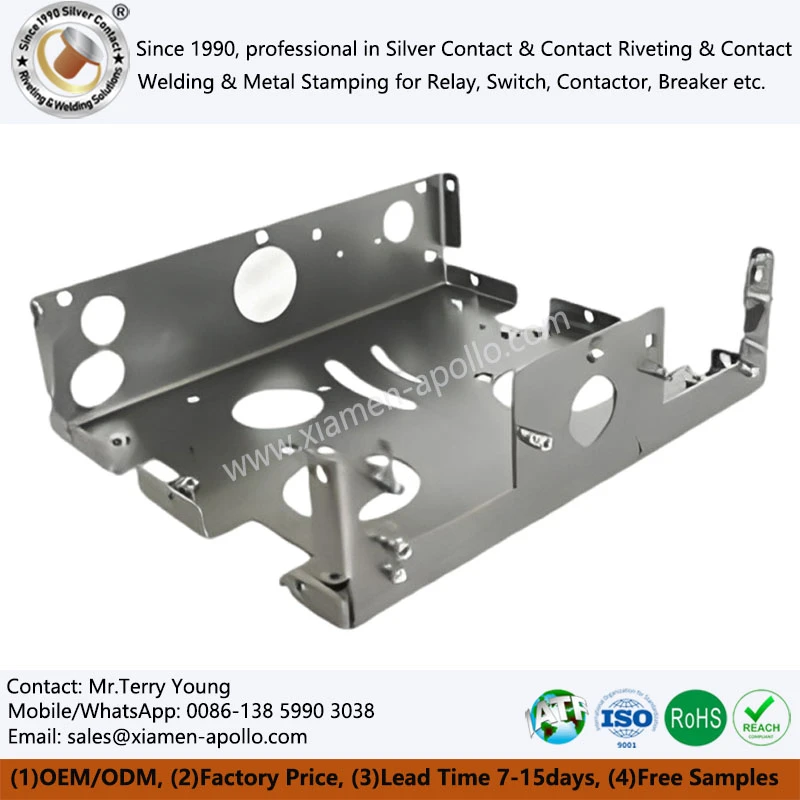
Roostevabast terasest stantsimise kvaliteet sõltub sulami klassi, lehe seisukorra, stantsi kliirensi, vormimisjõu ja määrimise vastavusest komponendi geomeetria ja teeninduskeskkonnaga. Roostevaba terase 304 ja 316 puhul võib ebaõige tööriistavahe või ülemäärane kõvastumine põhjustada servade murdumist, mõõtmete triivi, lõhenemist ja pragunemist. Kontrollitud protsess peaks kontrollima materjalide sertifikaate, määrama parameetrid stantsikatsete abil ning kontrollima kriitilisi mõõtmeid ja pinnatingimusi detaili joonise suhtes.
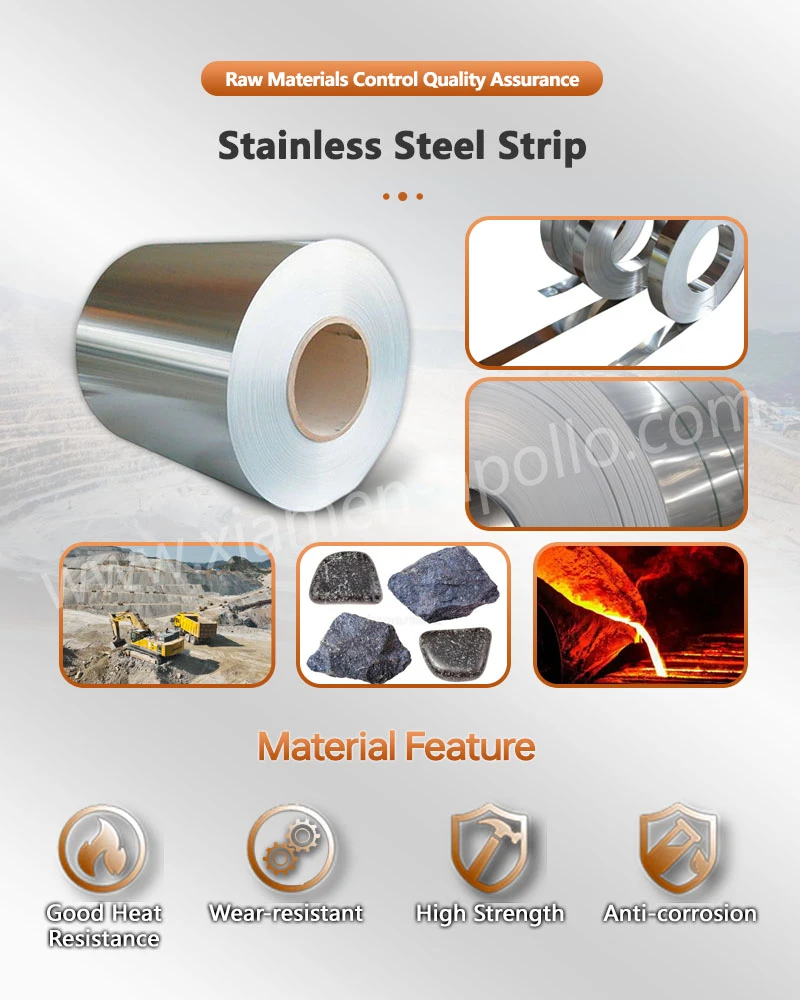
Roostevaba terase klassi valik: 304 vs. 316
Sobitage roostevaba teras töökeskkonnaga
Klassi valik peaks algama korrosiooniga kokkupuutest, vormimise keerukusest, töötemperatuurist, nõutavast tugevusest ja komponentide kogumaksumusest. Klass, mis töötab hästi siseruumides asuvas elektrikilbis, ei pruugi sobida kloriidirikkasse või merekeskkonda.
| Valikutegur | Tüüp 304 roostevaba teras | Tüüp 316 roostevaba teras |
|---|---|---|
| Tüüpiline koostis | Umbes 18% Cr, 8% Ni | Umbes 16–18% Cr, 10–14% Ni, 2–3% Mo |
| Korrosiooni käitumine | Sobib paljudesse siseruumidesse ja üldistesse tööstuskeskkondadesse | Parem vastupidavus kloriididele ja paljudele söövitavatele keskkondadele |
| Vormitavus | Hea plastilisus; tuleb arvestada töökindlusega | Hea vormitavus; töökarastus ja tööriistade hõõrdumine nõuavad siiski kontrolli |
| Suhteline materjalikulu | Tavaliselt madalam kui 316 | Tavaliselt kõrgem kui 304 |
| Levinud valikujuhtumid | Karbid, klambrid, kaaned, klambrid ja üldised tembeldatud komponendid | Merendusega seotud riistvara, keemilise töötlemise komponendid ja kloriidiga kokkupuutuvad osad |
Enne tembeldamist kontrollige kõvadust, tugevust ja elastsust
Roostevaba terast tarnitakse erineva paksuse ja karedusega ning selle vormimiskäitumine võib partiide lõikes oluliselt erineda. Sissetulev kontroll peaks kontrollima materjali klassi, paksust, pinnaviimistlust, kõvadust, kui see on ette nähtud, ja vajaduse korral tõmbeomadusi.
- Lehe paksus:Mõõtke sissetulev paksus tüüpilistes kohtades ja võrrelge seda joonise ja materjali spetsifikatsiooniga.
- Kõvadus:Kinnitage, et mõõdetud väärtus jääb kokkulepitud materjali- või temperatuurinõuete piiresse; liigne kõvadus võib suurendada vormimisjõudu ja pragunemise ohtu.
- Tõmbeomadused:Vaadake voolavuspiir, tõmbetugevus ja pikenemine üle, kui vormimisoperatsioon on tundlik tagasitõmbumise või lokaalse venituse suhtes.
- Pinna seisukord:Enne mähise või tooriku stantsi sisestamist tuvastage kriimustused, augud, veerejäljed ja kaitsekile defektid.
Kriitiliste osade puhul registreerige mähis või partii number, et mõõtmedefekte oleks võimalik jälgida algse materjalipartiiga.
Arvestage roostevabast terasest 304 stantsimisel töökarastamist ja tagasitõmbumist
Austeniitsed roostevabad terased kõvenevad plastilise deformatsiooni käigus. Korduv painutamine või tugev tõmbamine võib suurendada kohalikku tugevust, vähendades samal ajal järgnevateks vormimisoperatsioonideks saadaolevat elastsust.
Tagasivedu mõjutab ka ääriku nurki, tasasust ja kokkupandud mõõtmeid. Hüvitis peaks põhinema mõõdetud prooviosadel, mitte igale geomeetriale kohaldataval fikseeritud soodustusel. Korduva tootmise puhul jälgige sissetuleva materjali varieerumist, painderaadiust, vormimisjärjestust ja tööriista kulumist.
Roostevabast terasest stantsimisvormi disain: kliirens, tööriistateras ja pinnatöötlus
Määrake stantsivahe paksusest ja töötüübist lähtuvalt
Dieedi kliirens mõjutab otseselt lõikejõudu, jäme moodustumist, serva kvaliteeti ja tööriista eluiga. Mõnede tavapäraste tühjendustoimingute lähtepunktina võib kasutada esialgset kliirensit ligikaudu 5–10% lehe paksusest külje kohta, kuid see ei ole roostevaba terase jaoks universaalne seadistus.
Õige väärtus sõltub kvaliteedist, paksusest, tõmbeomadustest, katte geomeetriast, nõutavast serva kvaliteedist ja tööriistade tarnija protsessiandmetest. Kinnitage kliirens proovistantsimise ja sektsiooni või jäsemete kontrollimise teel.
| Die-disaini muutuja | Esialgne insenerikaalutlus | Kontrollimise meetod |
|---|---|---|
| Lõikekliirens | Katsetage vajaduse korral ligikaudu 5–10% lehe paksusest külje kohta | Mõõtke puuri kõrgust, servaprofiili ja lõikekvaliteeti |
| Mulgustamise ja stantsi joondamine | Minimeerige ekstsentriline koormus ja ebaühtlane kliirens | Kontrollige joondamist ja kulumismustreid |
| Punch serva seisukord | Säilitage sobiv tipptasemel teravus | Kontrollige serva lõhenemist, kulumist ja jämedust |
| Moodustamisraadius | Sobitage materjali elastsus ja nõutav geomeetria | Kontrollige pragusid, hõrenemist ja tagasitõmbumist |
| Die pinnaviimistlus | Vähendage hõõrdumist ja materjali kogumist | Kontrollige määrdumist, kriimustusi ja ülekantud metalli |
Kliirensi näitaja on lähtevahemik, mitte garanteeritud tootmisspetsifikatsioon. Nõudlike osade puhul määratlege pärast testimist protsessi dokumentatsioonis heakskiidetud väärtus.
Valige kulumiskindel tööriistateras ja sobivad pinnatöötlused
Roostevabast terasest stantsimiseks kasutatavad progressiivsed stantsid ja liitvormid peavad taluma korduvat koormust, hõõrdumist ja abrasiivset kulumist. Tööriistaterase valikul tuleks arvesse võtta tootmismahtu, lõikegeomeetriat, löökkoormust ja hooldusnõudeid.
Olenevalt rakendusest võib sobivate tööriistateraste hulka kuuluda D2-tüüpi külmtöötlusteras või muud tööriistainseneri valitud klassid. Pinnatöötlusi, nagu nitridimine või kõvakroomimine, võib kaaluda, kui need sobivad kokku tööriista materjali, geomeetria ja töötingimustega.
Töötlemist ei tohiks valida ainult kõvaduse järgi. Hinnake katte nakkuvust, pinnaviimistlust, mõõtmete mõjusid, kulumiskindlust ja hooldusnõudeid. Halvasti valitud kate või kahjustatud pind võib kiirendada roostevabast terasest kogumist ja jätta jäljed tembeldatud osadele.
Kasutage keeruka geomeetria jaoks progressiivset tembeldamist
Keeruliste roostevabast terasest komponentide jaoks võib vaja minna mitut torke-, sälgu-, painutamis-, reljeef-, vormimis- ja lõpliku lõikamisjaama. Progressiivne stantsimine võib parandada korratavust ja tootmisvõimsust, kui riba paigutus, jaamade järjestus ja osade ülekandmine on korralikult projekteeritud.
- Augustamine ja tühjendamine:Eraldage lõikeoperatsioonid tugevast vormimisest, kui disain seda võimaldab.
- Painutamine:Vajadusel reguleerige painderaadiust ja orientatsiooni materjali veeremissuuna suhtes.
- Joonistamine ja reljeef:Jälgige kohalikku hõrenemist, materjali voolu ja kortsumist.
- Lõplik suurus:Kui eelmistes jaamades ei ole võimalik järjepidevalt mõõtmete juhtimist saavutada, kasutage spetsiaalset suuruse määramise või taastamisjaama.
Laadige alla kontaktmaterjali spetsifikatsioonileht
Roostevabast terasest stantsimise parameetrid: kiirus, jõud ja määrimine
Määrake tembeldamiskiirus vastavalt materjali- ja vormitingimustele
Iga 304 või 316 komponendi jaoks pole ühtset tembeldamiskiirust. Õige töökiirus sõltub lehe paksusest, detailide geomeetriast, stantsi jäikusest, pressi tüübist, määrimisest ja materjali liikumiseks kasutatavast ajast.
Liigne kiirus võib suurendada soojuse teket, vibratsiooni, määrdeaine lagunemist ja materjali kogumise raskust. Tarbetult madal kiirus võib samuti mõjutada läbilaskevõimet ja muuta mõnede vormimistoimingute käitumist. Looge stantside katsete ajal valideeritud tööaken.
Kasutuselevõtu ajal registreerige pressi kiirus, etteande samm, materjali paksus, määrimismeetod ja täheldatud defektide määr. Suurendage kontrollitud sammudega kiirust, jälgides samal ajal jäme kõrgust, pragusid, mõõtmete kõikumist, pinnaskoorimist ja ebatavalist müra või vibratsiooni.
Tehke tehniliste arvutuste ja stantside katsete abil kindlaks pressijõud
Ebapiisav jõud võib põhjustada mittetäieliku vormingu või ebaühtlase kõrguse. Liigne jõud võib pressi või tööriistu üle koormata, kiirendada kulumist ja töödeldavat detaili kahjustada.
Tühistamise jaoks on lõikejõu esimest järku hinnang:
Lõikejõud ≈ lõike kogu perimeeter × lehe paksus × materjali nihketugevus
Tulemust tuleb kohandada vastavalt tööriista tegelikule konfiguratsioonile ja töötingimustele. Pressi valikul tuleb arvesse võtta ka jõuprofiili käigul, saadaolevat energiat, tsentrivälist koormust, eemaldamisjõudu ning stantsi ja pressi kandevõimet.
Joonistamiseks ja keerukaks vormimiseks ei piisa ainult tühjendusvõrrandist. Nõutava jõu ja tööakna määramiseks kasutage protsessispetsiifilisi arvutusi, materjaliandmeid ja füüsilisi stantsikatsetusi.
Kontrollige määrimist, et vähendada kärpimist ja pinnakahjustusi
Roostevaba teras võib kleepuda tööriista külge kõrge kontaktrõhu all, eriti libistades ja tõmbamise ajal. See materjali koguja, mida tavaliselt nimetatakse katkiseks, võib tekitada kriimustusi, karedaid pindu, mõõtmete muutusi ja tööriista enneaegset kulumist.
| Määrimise kaalumine | Protsessi eesmärk | Kontrolli meetod |
|---|---|---|
| Määrdeaine tüüp | Toetage lõikamist, painutamist või tõmbamist ilma detaili kahjustamata | Valige toimingu, materjali ja järgneva puhastusprotsessi jaoks |
| Rakenduse kogus | Säilitage ühtlane määrdekile | Kontrollige pihustust, rullikut või doseeritud kasutamist |
| Määrdeaine jaotus | Vältida kuiva kokkupuudet ja lokaalset kogunemist | Kontrollige raskesti ligipääsetavaid vormimisalasid |
| Jääkide eemaldamine | Vältige keevitamise, katmise või montaaži saastumist | Kinnitage puhastusprotsess vastavalt allavoolu nõuetele |
| Tööriistade puhtus | Vähendage metalli kogunemist ja ülekantud kriimustusi | Kehtestage kontrolli ja puhastamise intervallid |
Komponentide puhul, mida keevitatakse, plaaditakse, liimitakse või monteeritakse elektriseadmesse, kontrollige määrdeaine ühilduvust järgneva protsessiga. Tuleks määrata jääkide piirnormid, kui saastumine võib mõjutada haardumist, kontaktliideseid või katte kvaliteeti.
Eristage lõikedefekte vormimisdefektidest
Erinevad defektimehhanismid nõuavad erinevaid parandusmeetmeid. Pressijõu suurendamine ei lahenda kõiki defekte ja liigne jõud võib probleemi veelgi hullemaks muuta.
| Defekt | Tõenäolised põhjused | Korrigeerivad kontrollid |
|---|---|---|
| Ülemäärased pursked | Kulunud lõikeservad, sobimatu kliirens, vale joondus | Kontrollige stantsi servi, vaba ruumi ja stantsi joondamist |
| Serva lõhenemine | Liigne deformatsioon, sobimatu painderaadius, materjali kõikumine | Vaadake üle materjali seisund, vormimisraadius ja vormimisjärjestus |
| Galling või skoorimine | Tööriista kogumine, ebapiisav määrimine, kahjustatud pinnaviimistlus | Puhastage ja kontrollige tööriistu; vaadake üle määrdeaine katvus |
| Springback | Materjali tugevuse varieerumine, geomeetria, vormimisjärjestus | Mõõtke materjali omadusi ja reguleerige vormimiskompensatsiooni |
| Kortsumine | Kontrollimatu materjalivool või sobimatud tingimused tooriku hoidja jaoks | Vaadake üle tooriku geomeetria, piiramine ja joonistamise tingimused |
| Mõõtmete triiv | Tööriista kulumine, etteande kõikumine, materjali varieerumine, pressi ebastabiilsus | Analüüsige mõõtmete trende partiide ja jaamade kaupa |
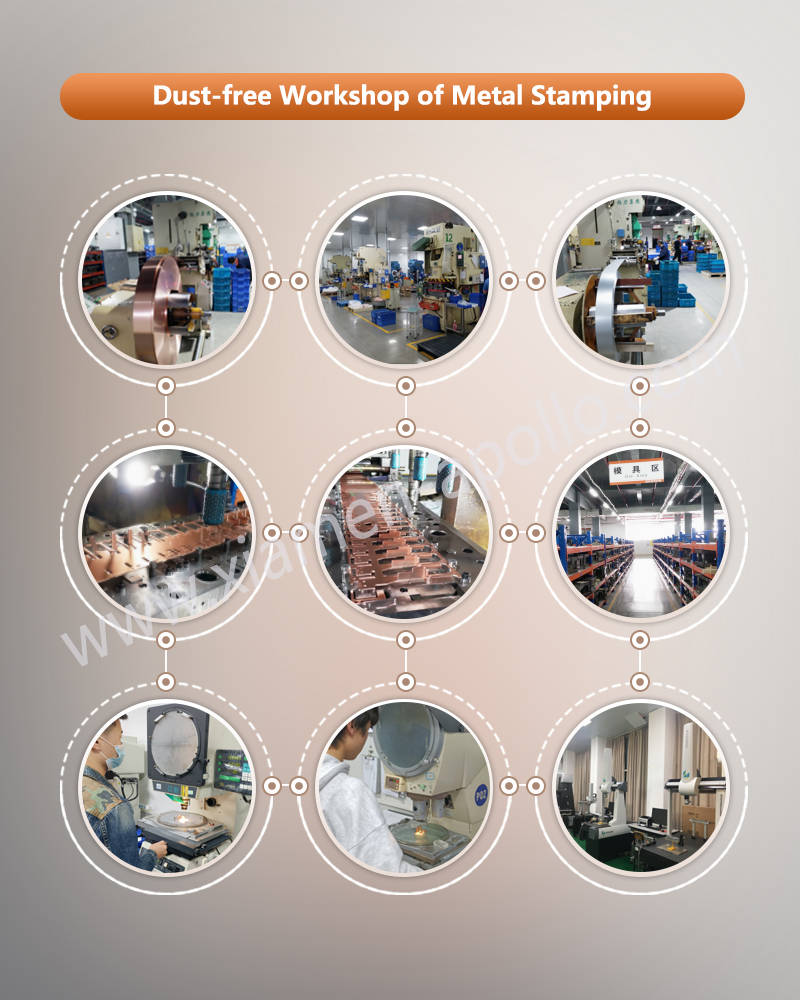
Roostevabast terasest stantsimise kvaliteedikontroll: mõõtmed, pinnad ja jälgitavus
Enne tootmist määrake kriitilise ja kvaliteedi suhte mõõtmed
Mõõtmete kontrollimine peaks põhinema joonise tolerantsidel ja funktsionaalsetel nõuetel, mitte üldisel täpsusnõudel. Tuvastage kvaliteedi seisukohast olulised (CTQ) funktsioonid, nagu ava asukoht, ääriku kõrgus, paindenurk, tasapinnalisus ja montaažiliidesed.
Kasutage iga funktsiooni jaoks sobivaid mõõtevahendeid:
- Kalibrid ja mikromeetrid ligipääsetavate lineaarsete mõõtmete ja paksuse jaoks.
- Nööpnõelad või spetsiaalsed mõõturid avade ja pilude mõõtmete jaoks.
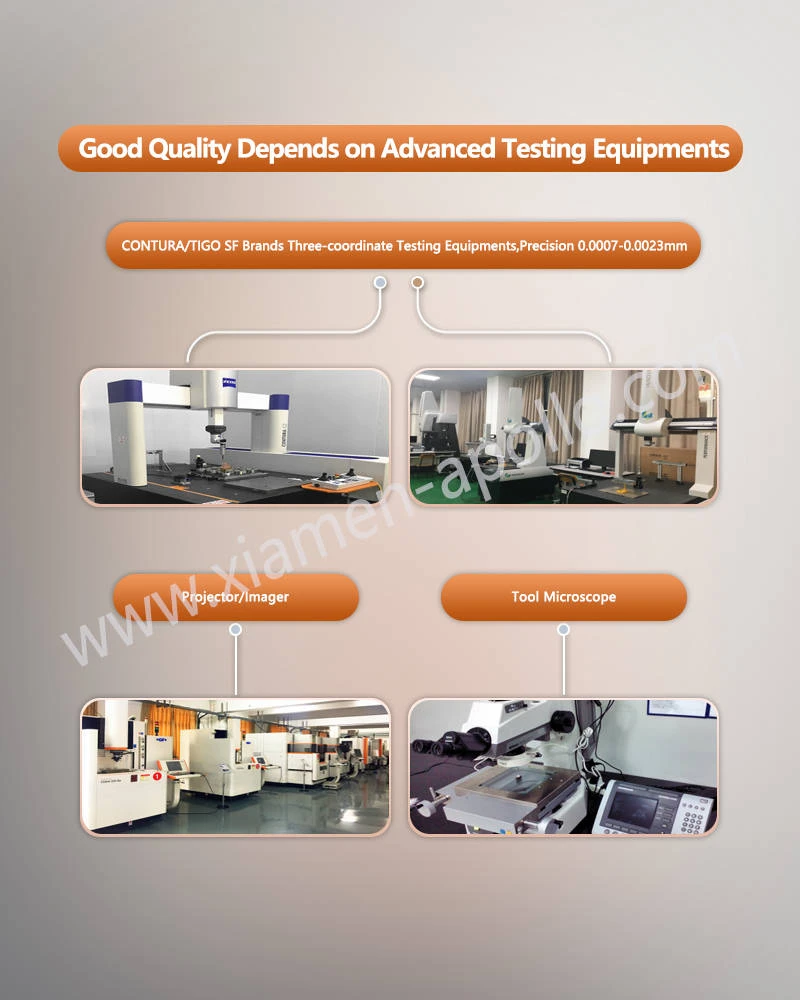
- Optilised mõõtesüsteemid või koordinaatmõõtmismasinad (CMM-id) keerukate profiilide ja asukohasuhete jaoks.
- Spetsiaalsed kinnitusdetailid vormitud geomeetria ja montaaži sobivuse korduvaks kontrollimiseks.
Tiheda tolerantsiga osade puhul hinnake mõõtesüsteemi võimekust ja korratavust enne kontrolliandmetele tuginemist. Kui mõõde triivib süstemaatiliselt, hinnake enne tööriista nimigeomeetria muutmist tööriista kulumist, etteande joondamist, materjali paksust ja pressi stabiilsust.
Kontrollige puuri kõrgust, pragusid ja pinna viimistlust
Pinna vastuvõtmise kriteeriumid peaksid määratlema kriimustuste, mõlkide, rästide, värvimuutuste ja muude nähtavate defektide lubatud taseme. Need kriteeriumid peavad kajastama osa funktsiooni, paigaldusasendit ja järgnevat töötlemist.
Elektriliste sõlmede jaoks mõeldud osad võivad nõuda erilist tähelepanu servatingimustele, jämeduse suunale, puhtusele ja kokkupuutele külgnevate komponentidega. Kui teravad servad võivad kahjustada isolatsiooni või tekitada montaažiriske, määrake mõõdetava jämeduse piir ja kontrollimeetod.
Visuaalse kontrolliga saab tuvastada palju pinnadefekte, kuid kahtlustatavad praod võivad vajada suurendamist või sobivat mittepurustavat katsemeetodit. Valige meetod vastavalt materjali paksusele, defekti tüübile ja vastuvõtustandardile.
Kontrollige mehaanilisi omadusi ja materjali jälgitavust
Ohutusega seotud või funktsioonikriitiliste osade puhul peaksid ülevaatusdokumendid ühendama valmis komponendid sissetuleva materjalipartii ja protsessi heakskiidetud versiooniga.
- Säilitage materjalide sertifikaadid ja sissetulevad kontrollidokumendid, kui ostu spetsifikatsioon seda nõuab.
- Salvestage tööriista hooldus, pressi sätted ja protsessi muudatused.
- Kasutage uute tööriistade või tehniliste muudatuste kontrollimiseks esimese artikli kontrollimist.
- Määrake proovivõtu sagedus ja reaktsiooniplaanid kriitiliste mõõtmete jaoks.
- Soovimatu vabanemise vältimiseks rakendage partii identifitseerimist ja mittevastavate toodete kontrolle.
ISO 9001 ja IATF 16949 on kvaliteedijuhtimissüsteemi standardid, mitte ei garanteeri, et iga osa vastab konkreetsetele mõõtmete või mehaanilistele nõuetele. Enne vastavusnõuete esitamist kinnitage sertifikaadi ulatus ja kliendipõhised nõuded.
Rakendage asjakohaseid standardeid ilma nende kohaldamisala segadusse ajamata
Standardid tuleks valida vastavalt tegelikule tootele, materjalile ja kliendi spetsifikatsioonile. ASTM A240/A240M kasutatakse tavaliselt kroomi ja kroom-nikli roostevabast terasest plaatide, lehtede ja ribade jaoks surveanumate ja üldiste rakenduste jaoks; tuleb kinnitada kehtiv väljaanne ja tootevorm. Määratud klassi, paksuse ja mehaaniliste omaduste suhtes võivad kehtida muud materjali- ja katsestandardid.
| Nõue | Viide või meetod | Rakenduse märkus |
|---|---|---|
| Roostevabast terasest lehe spetsifikatsioon | ASTM A240/A240M, kui see on asjakohane | Kinnitage hinne, toote vorm ja väljaanne |
| Kvaliteedijuhtimine | ISO 9001 | Kontrollige sertifitseeritud organisatsiooni ulatust |
| Autode kvaliteedijuhtimine | IATF 16949, kui see on asjakohane | Kinnitage sobivust tarnekohale ja kliendi nõudmistele |
| Keemilised piirangud | RoHS ja REACH, kui see on asjakohane | Kontrollige vastavat tootekategooriat ja deklaratsiooni nõudeid |
| Korrosiooni testimine | ASTM B117, kui see on täpsustatud | Soolapihustus ei ennusta automaatselt kasutusiga |
| Mõõtmete aktsepteerimine | Kliendi joonistamise ja ülevaatuse plaan | Määratlege tolerants, proovivõtt ja mõõtmismeetod |
Ärge kandke ASTM B117 automaatselt igale roostevabast terasest tembeldatud detailile. Soolapihustustesti tuleks täpsustada ainult siis, kui see on toote, pinna seisukorra, kattekihi või kliendi valideerimisplaaniga seotud.
Roostevabast terasest stantsimistehase ohutus ja seadmete hooldus
Kontrollige pressi ja suremise ohte tootmise ajal
Mehaanilised ja hüdraulilised pressid kujutavad endast muljumis-, muljumis- ja väljapaiskumisohtu. Ohutuskontrollid peavad põhinema dokumenteeritud riskihinnangul, kohaldatavatel eeskirjadel ning konkreetsel pressi ja matriitsi konfiguratsioonil.
- Koolitage operaatoreid heakskiidetud seadistamise, söötmise ja väljalülitamise protseduuride järgi.
- Kui riskianalüüs ja masina konstruktsioon seda nõuavad, kasutage sobivaid kaitse-, blokeerimis- ja kohalolekuandureid.
- Kandke tööülesannetele vastavaid isikukaitsevahendeid, sealhulgas kaitseprille ja sobivaid käsitsemiskindaid, kui see on tööks ohutu.
- Kasutage teravate toorikute ja viimistletud osade käsitsemiseks heakskiidetud tööriistu.
- Ärge kunagi sirutage kätt matriitsi piirkonda, kui masin sõidab jalgrattaga.
Kindaid ei tohi kasutada katmata pöörlevate või liikuvate seadmete läheduses, kui need tekitavad takerdumise ohu. IKV ei asenda kaitset, blokeeringuid ega ohutuid tööprotseduure.
Enne reguleerimist või hooldust eraldage energia
Operaatorid ei tohi tööriistu reguleerida, puhastada ega parandada, kui press töötab või võib ootamatult liikuda. Enne hooldust rakendage saidi energiaisolatsiooni protseduuri, sealhulgas vajaduse korral lukustamist/märgistust, ja veenduge, et salvestatud mehaaniline, hüdrauliline, pneumaatiline ja elektrienergia on kontrollitud.
Korrapärane hooldus peaks hõlmama piduri- ja juhikuid, stantsikinnitusi, määrdesüsteeme, andureid, kaitsepiirdeid ja hädaseiskamisfunktsioone. Salvestage ebatavaline vibratsioon, müra, temperatuur ja korduvad defektid, et saaks planeerida hooldust enne, kui need põhjustavad ohutusjuhtumit või tootmiskatkestusi.
Konsulteerige meie elektriinseneridega juba täna
Tootmisvalmiduse kontrollnimekiri kohandatud roostevabast terasest stantsimiseks
Enne uue osa kinnitamist või masstootmisse üleminekut kinnitage järgmised üksused:
- Materjal:Hinne, paksus, temper, sertifikaat ja partii jälgitavus vastavad heakskiidetud spetsifikatsioonidele.
- Tööriistad:Kontrollitakse stantsi kliirensit, joondust, tipptasemel seisukorda, vormimisraadiusi ja pinnatöötlust.
- Protsess:Pressi kiirus, jõud, etteande samm ja määrdeaine pealekandmine on kindlaks tehtud dokumenteeritud katsetega.
- Kvaliteet:Määratletakse CTQ mõõtmed, jämepiirid, pinna aktsepteerimise kriteeriumid, proovivõtusagedus ja reaktsiooniplaanid.
- Valideerimine:Aktsepteeritakse esimese artikli tulemusi ja kõiki nõutavaid mehaanilisi, korrosiooni- või protsessijärgseid katseid.
- Tootmise kontroll:Tööriista hooldus, operaatorite väljaõpe, mittevastavate toodete käsitsemine ja ülevaatamise kontroll on paigas.
Roostevabast terasest stantsimise jõudlus sõltub materjali omaduste, stantsi konstruktsiooni, pressi seadistuste, määrimise, kontrolli ja operaatori ohutuse koosmõjust. Nende tegurite käsitlemine ühe kontrollitud tootmissüsteemina aitab vähendada jääke, stabiliseerida mõõtmeid ja säilitada korduvat väljundit kogu tootmispartiide lõikes.
Korduma kippuvad küsimused
1. Kuidas valida stantsivahet 304 roostevabast terasest stantsimiseks?
Teatud tühjendustoimingute puhul võib kaaluda ligikaudu 5–10% lehe paksusest ühe külje esialgset vaba ruumi. Heakskiidetud väärtus tuleb kindlaks määrata stantsikatsetustega ja seda tuleb kontrollida puuri kõrguse, serva kvaliteedi, materjali paksuse ja tööriista tööea tulemuste põhjal.
2. Millist teavet on vaja roostevabast terasest kohandatud stantsimiseks hinnapakkumise taotlemiseks?
Esitage 2D-joonis või 3D-CAD-fail, roostevaba terase klass, lehe paksus, aastane või partii kogus, mõõtmete tolerantsid, pinnanõuded ja kõik kohaldatavad vastavus- või kontrollinõuded. Need üksikasjad võimaldavad tehasel üle vaadata tööriistad, protsessi teostatavus ja tootmiskulud.
3. Kuidas saavad ostjad kontrollida materjalide jälgitavust ja kvaliteedisüsteemi vastavust?
Taotlege asjakohast materjalisertifikaati, partii identifitseerimist, ülevaatusdokumente ja tõendeid asjakohase kvaliteedisüsteemi sertifikaadi kohta. Veenduge, et sertifikaat hõlmab tegelikku tootmiskohta ja et kokkulepitud kontrollikavas käsitletakse osa kriitilisi mõõtmeid ja aktsepteerimiskriteeriume.
võtke meiega ühendust
Vajate järgmiseks tootmiseks valmis lahendustroostevabast terasest stantsimineprojekt? Esitage oma joonised ja materjalinõuded kohe tehase tasemel tööriistade ja protsesside ülevaatamiseks, mis hõlmab teostatavust, kvaliteedikontrolli ja tootmise planeerimist.