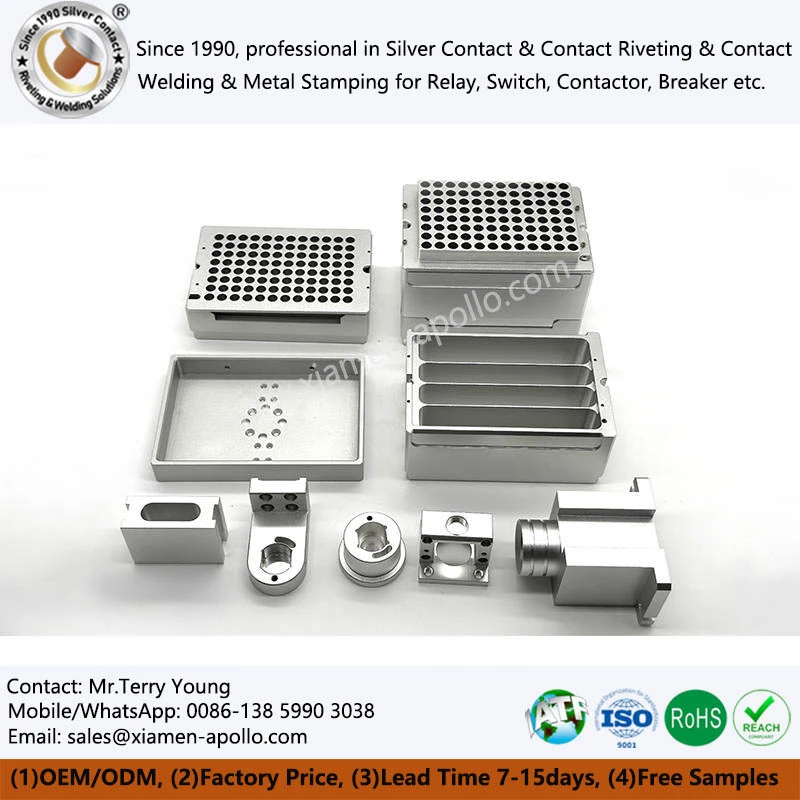
Alumiiniumist stantsimine päikesepaneelide paigaldamiseks ja CNC-töötlus inverteri komponentide jaoks vastavad erinevatele tootmisnõuetele: stantsitud osad toetavad kronsteinide ja kinnitusriistvara korduvat ja suures mahus tootmist, samas kui CNC-töödeldud osad pakuvad inverteri koostutele kontrollitud liideseid, keermestatud funktsioone ja mõõtmete täpsust. Sulamite valikul 6061-T6, 6063 ja 5052 vahel tuleb arvestada konstruktsioonikoormust, korrosiooniga kokkupuudet, vormimiskäitumist, soojusjuhtimist ja valmiskomponendi mõõtmete nõudeid.
Päikeseseadmete originaalseadmete tootjate puhul on tehniline eesmärk määrata koos sulam, tootmistee, pinnatöötlus ja kontrollimeetod. Odav toorik võib muutuda kalliks tootmisprobleemiks, kui stantsimispraod, mehaanilised moonutused, katte kogunemine või kokkusobimatud kinnitusdetailid kahjustavad lõplikku kokkupanekut.
Alumiiniumsulamite valik päikeseenergiale paigaldatavate metallosade jaoks
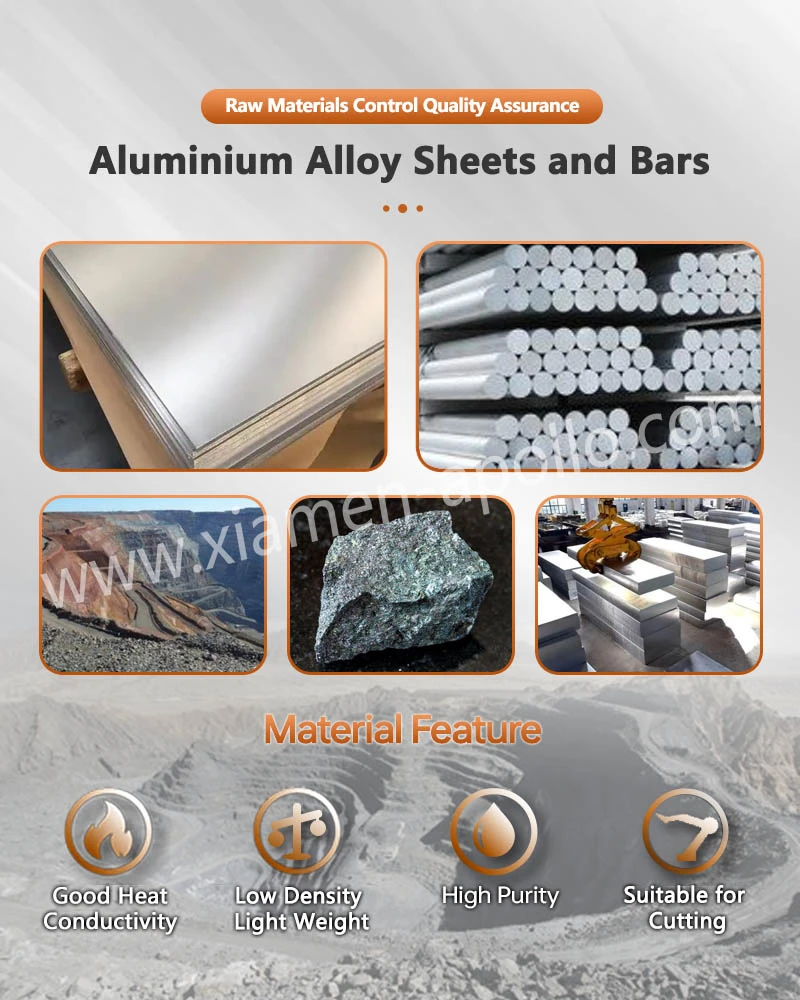
Õige alumiiniumi klass sõltub komponendi koormusteest, geomeetriast, vormimisjärjestusest ja töökeskkonnast. 6061-T6 sulamit kasutatakse sageli töödeldud konstruktsiooniliideste jaoks; 6063 kasutatakse laialdaselt pressitud profiilide jaoks; ja 5052 valitakse tavaliselt lehtmetallist osade jaoks, mis nõuavad head vormitavust ja korrosioonikindlust.
Päikeseenergia seadmete 6061-T6, 6063 ja 5052 võrdlemine
| Omadus või tootmistegur | 6061-T6 | 6063 | 5052 |
|---|---|---|---|
| Sulami perekond | Termotöödeldud Al-Mg-Si | Termotöödeldud Al-Mg-Si | Mittekuumtöödeldud Al-Mg |
| Tüüpilised tootevormid | Plaat, latt, ekstrusioon | Ekstrusioon, profiil, latt | Leht, plaat, mähis |
| Esmase tootmise sobivus | CNC-töödeldud kronsteinid, kinnitusplokid ja liidesed | Ekstrudeeritud siinid, kanalid ja jahutusradiaatori profiilid | Stantsitud kaaned, vormitud sulgud ja lehtmetallist karbid |
| Vormitavus | Mõõdukas; karastada ja painderaadius mateeria | Hea sobiva iseloomu ja profiiligeomeetriaga | Sobib paljudeks lehevormimisoperatsioonideks |
| Töödeldavus | Üldiselt hea | Üldiselt hea, olenevalt iseloomust ja geomeetriast | Üldiselt toimiv; sulami seisund mõjutab lõikamiskäitumist |
| Korrosiooni käitumine | Hea atmosfääri korrosioonikindlus sobiva disaini ja viimistlusega | Hea atmosfääri korrosioonikindlus | Hea vastupidavus paljudes välistingimustes ja merega külgnevates keskkondades |
| Tugevuse kaalutlused | T6 temper toetab suuremat tugevust kui tavalised lõõmutatud tingimused | Sõltub tugevalt temperatsioonist ja ekstrusioonigeomeetriast | Tugevus sõltub iseloomust; ei ole sademekindlad |
| Disaini piirang | Tihedad painded võivad T6 materjalis praguneda; töötlemine võib avaldada jääkpingeid | Õhukeseseinalised sektsioonid võivad töötlemise või kinnitamise ajal deformeeruda | Sügavad tõmbed ja tihedad kurvid nõuavad tööriistu ja materjali seisukorra kinnitamist |
Tabelis kirjeldatakse pigem üldisi insenerisuundumusi kui garanteeritud projekteerimisväärtusi. Tegelik tõmbetugevus, voolavuspiir, pikenemine ja kõvadus tuleb võtta kehtivast sulami spetsifikatsioonist, temperamendist, toote vormist ja materjali sertifikaadist.
Kui 6061-T6 sobib alumiiniumist CNC-inverteriosade jaoks
6061-T6 on praktiline kandidaat inverteri kinnitusplokkide, pistikute tugede, töödeldud otsaplaatide ja liideste jaoks, mis nõuavad keermestatud auke või kontrollitavaid asukohapindu. Selle mehaanilised omadused toetavad jäikaid liideseid, ilma et oleks vaja igas rakenduses teraskomponenti.
Disaini ülevaade peaks käsitlema:
- Lõime kaasamine:Määrake vajalik keerme suurus, kinnituspikkus ja lubatud eemaldamiskoormus. Õhukesed alumiiniumprofiilid võivad vajada sisestusi või suurendada seina paksust.
- Seina paksus:Vältige järske üleminekuid paksude ülaosade ja õhukeste seinte vahel, kus töötluspinge võib põhjustada moonutusi.
- Ava asukoht:Määratlege tegelik asukoht funktsionaalse nullpunkti struktuuri suhtes, selle asemel, et määrata igale augule tarbetult kitsad tolerantsid.
- Elektriisolatsioon:Ärge eeldage, et anodeeritud pind tagab kvaliteetse isolatsioonitõkke, välja arvatud juhul, kui katte paksus, pidevus ja dielektrilised nõuded on kontrollitud.
- Termilised liidesed:Jahutusradiaatori või toitemooduli liideste puhul reguleerige tasasust ja pinnaviimistlust vastavalt soojusliidese materjalile ja kinnituskonstruktsioonile.
Töödeldud detaili puhul võib tolerants ±0,05 mm olla mõistlik esialgne arutelupunkt valitud mittekriitiliste omaduste puhul. Nõue, näiteks ±0,01 mm, tuleks reserveerida funktsioonide jaoks, kui koostu disain ja mõõtmisvõimalused seda õigustavad. Need on kavandatud kavandatud eesmärgid, mitte universaalsed protsessigarantiid.
Millal on 5052 parem tembeldatud päikesepatarei paigalduskomponentide jaoks
5052 on sageli sobiv valik stantsitud sulgude, kaitsekatete, kaablite tugiplaatide ja vormitud lehtmetallist osade jaoks. Selle vormitavus võib vähendada mõranemisohtu kurvides ja tõmbejoontes võrreldes vähem sobivate ülitugevate temperamentidega.
Enne tembeldusjoonise avaldamist määratlege järgmine.
- Materjali klass ja temperament, näiteks määratud 5052-H32 tingimus.
- Lehe paksus ja paksuse tolerants.
- Tera suund peamiste paindejoonte suhtes.
- Minimaalne sisemine painderaadius, mis põhineb paksusel, tempel ja vormimissuunal.
- Burri suund, serva seisund ja lubatud teravad servad.
- Tasasuse ja augu asukoha nõuded pärast vormimist.
- Pinnaviimistluse nõuded katmata või kaetud pindade jaoks.
Näiteks lehe nimipaksus 1,5 mm ei kehtesta universaalset minimaalset painderaadiust. Raadiust tuleb kontrollida tegeliku temperamendi, tera suuna, tööriistade ja detaili geomeetria suhtes.
Miks on 6063 ekstrusioonid päikesepaneelide paigaldussüsteemide jaoks olulised?
6063 kasutatakse sageli päikesepaneelide paigaldussiinide, kanalite ja jahutusradiaatori profiilide jaoks, kuna ekstrusioon võib tekitada pikki korratavaid ristlõikeid integreeritud ribide ja kinnituspiludega. Kui kinnitussüsteem kombineerib pressitud profiile stantsitud sulgude või CNC-töödeldud adapteritega, määrab liidese disain lõpliku montaaži täpsuse.
Tehniline ülevaade peaks hõlmama profiili sirgust, keerdumist, ristlõike tolerantsi, kinnitusdetailide lõtku ja anodeerimise mõju pilu mõõtmetele. Ekstrudeeritud profiili tolerantsid tuleks täpsustada, kasutades kohaldatavat tootestandardit ja tarnija tõestatud võimekust, mitte kopeerida otse CNC-töötluse tolerantsidest.
Kiire alumiiniumstantsimine: tööriistad, tolerantsid ja defektide kontroll
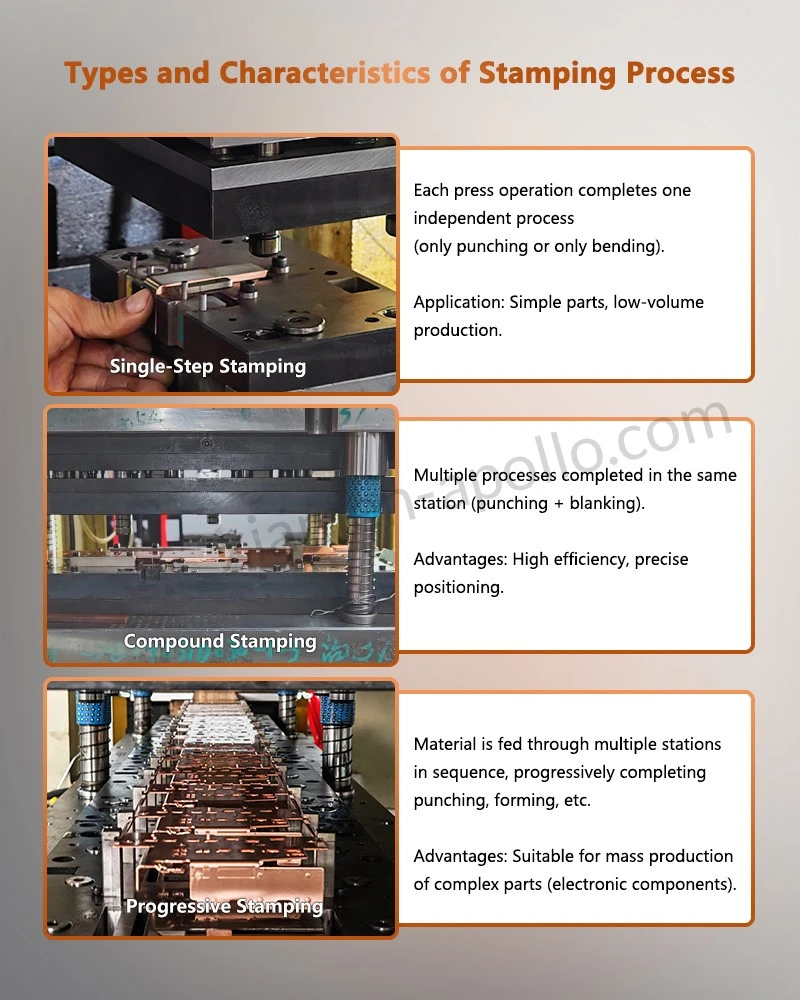
Kiire stantsimine võib vähendada korduvate päikesepaneelide paigalduskomponentide ühikuhinda, kui osa geomeetria, materjali seisukord ja tootmismaht õigustavad spetsiaalset tööriista. Peamised juhtseadised on riba paigutus, jäme moodustumine, stantsi ja stantsi kliirens, tagasitõmbejõud, stantsi kulumine ja mõõtmete kõikumine tootmistsükli jooksul.
Progressiivne stantsimine korduvate paigaldusfunktsioonide jaoks
Progressiivne stantsimine teostab järjestikuseid toiminguid, kui metallriba liigub läbi mitme jaama. Sõltuvalt osa geomeetriast võivad need toimingud hõlmata augustamist, sälkumist, reljeeftrükkimist, painutamist ja lõikamist.
Tootmisvalmis tembeldamisplaan peaks määratlema:
- Riba paigutus:Kinnitage materjali kasutust, kanduri stabiilsust ning tera suuna ja painde orientatsiooni vahelist seost.
- Survevahe:Määrake kaugus tegelikust sulamist, temperatuurist ja lehe paksusest; liigne või ebapiisav kliirens võib suurendada jäsemeid, lõikekoormust või servade deformatsiooni.
- Jaamade järjestus:Viige toimingud lõpule järjekorras, mis piirab moonutusi ja säilitab osade stabiilse asukoha.
- Piloot ja sööda juhtimine:Kontrollige riba sammu, etteande joondamist ja juhtava kulumist, et vältida kumulatiivseid asendivigu.
- Tööriista kulumise jälgimine:Jälgige kindlaksmääratud proovivõtusagedusel stantsimise tingimusi, jäme kõrgust ja mõõtmete suundumusi.
- Osade eraldamine:Vältige pesastatud osade, topeltsöötade ja praakfragmentide sattumist allavoolu koostu.
Mõnede väikeste ja lihtsate osade puhul võib olla kasutatav tembeldamiskiirus, näiteks 100–300 lööki minutis. Seda ei tohiks käsitleda üldise tootmiskohustusena: tegelik kiirus sõltub pressi võimsusest, riba paksusest, jaamade arvust, stantsi konstruktsioonist, etteande stabiilsusest ja kontrollinõuetest.
Alumiiniumi stantsimise mõõtmete tolerantsi ja jäseme nõuded
Tembitud osa tolerantsi mõjutavad materjali varieeruvus, stantsi kliirens, tööriista kulumine, tagasitõmbejõud ja mõõtepunkt. Joonis, mis määrab igale funktsioonile ±0,05 mm, võib suurendada tööriistade ja ülevaatuse kulusid ilma koostu jõudlust parandamata.
| Funktsioon | Soovitatav tehniline kontroll | Kontrollimise meetod |
|---|---|---|
| Läbitorkatud augu läbimõõt | Määrake tolerants vastavalt kinnitusdetailide sobivusele ja funktsionaalsele vahekaugusele | Pin-mõõturid või kalibreeritud optiline mõõtmine |
| Aukude vaheline kaugus | Määratlege stabiilsest nullpunktist ja arvestage servade muutumisega | Optiline komparaator või koordinaatide mõõtmine |
| Painde nurk | Määratlege nurk pärast tagasitõmbumist koos märgitud mõõtmistingimustega | Nurgamõõtur või CMM |
| Lamedus pärast moodustumist | Seadke vastavalt paigalduskontaktile ja montaažinõuetele | Pinnaplaat ja indikaator või CMM |
| Burri kõrgus | Määratlege montaaži- ja ohutusnõuete põhjal maksimaalne lubatud väärtus | Optiline kontroll või valideeritud jäsemete mõõtmise meetod |
| Osadevaheline järjepidevus | Määrake proovivõtu sagedus ja aktsepteerimise kriteeriumid | Esimese artikli kontrolli ja tootmise SPC |
Loetletud meetodid on näited; lõplik ülevaatuse plaan peaks vastama objekti geomeetriale, joonistusnõuetele ja mõõtesüsteemi võimalustele.
Pragude, moonutuste ja jäsemete kasvu vältimine
Kolm defektirühma põhjustavad palju alumiiniumi stantsimise kvaliteediprobleeme.
- Painde lõheneminevõib tuleneda ebasobivast iseloomust, väikesest siseraadiusest, tera ebasoodsast orientatsioonist või liigsest kohalikust pingest. Enne stantsi kinnitamist kontrollige materjali seisukorda ja paindegeomeetriat.
- Mõõtmete triivvõib tuleneda stantsi kulumisest, materjali paksuse muutumisest, ebastabiilsest riba etteandmisest või tagasitõmbejõu muutustest. Kasutage kriitiliste mõõtmete puhul esimese artikli kontrollimist ja statistilist protsessijuhtimist (SPC), et tuvastada suundumused enne, kui need tekitavad koostu tõrkeid.
- Burri kasvvõib viidata löögi kulumisele, ebaõigele vahekaugusele või kahjustatud lõikeservadele. Ainuüksi visuaalsele hinnangule lootma jäämise asemel määrake joonisel põhinev jämeduse piirang ja ülevaatuse intervall.
Kui tembeldatud komponent anodeeritakse, võtke arvesse eeltöötluse, servade seisundi ja katte kogunemise mõju lõppmõõtmetele. Sõltuvalt nõutavast sobivusest ja elektrilisest funktsioonist võib valitud liideste puhul olla vajalik maskeerimine või katmisjärgne töötlemine.
In-Die toimingud ja teisene mehaaniline töötlemine
In-die augustamine ja vormimine võib koondada mitu toimingut üheks pressimise jadaks. Kuid tembeldatud osa, mis nõuab tihedaid keermestatud avade asukohti, sügavaid täppispuure või keerulisi kolmemõõtmeliste nullpunktide seoseid, võib vajada sekundaarset CNC-töötlust.
Protsessiotsus peaks võrdlema osa kogumaksumust, mitte ainult tembeldamistsüklit. Lõplikku ühikuhinda mõjutavad tööriistade amortisatsioon, praagi määr, sekundaarsed toimingud, kontrollimise aeg, aastane nõudlus ja tehniliste muudatuste sagedus.
Laadige alla kontaktmaterjali spetsifikatsioonileht
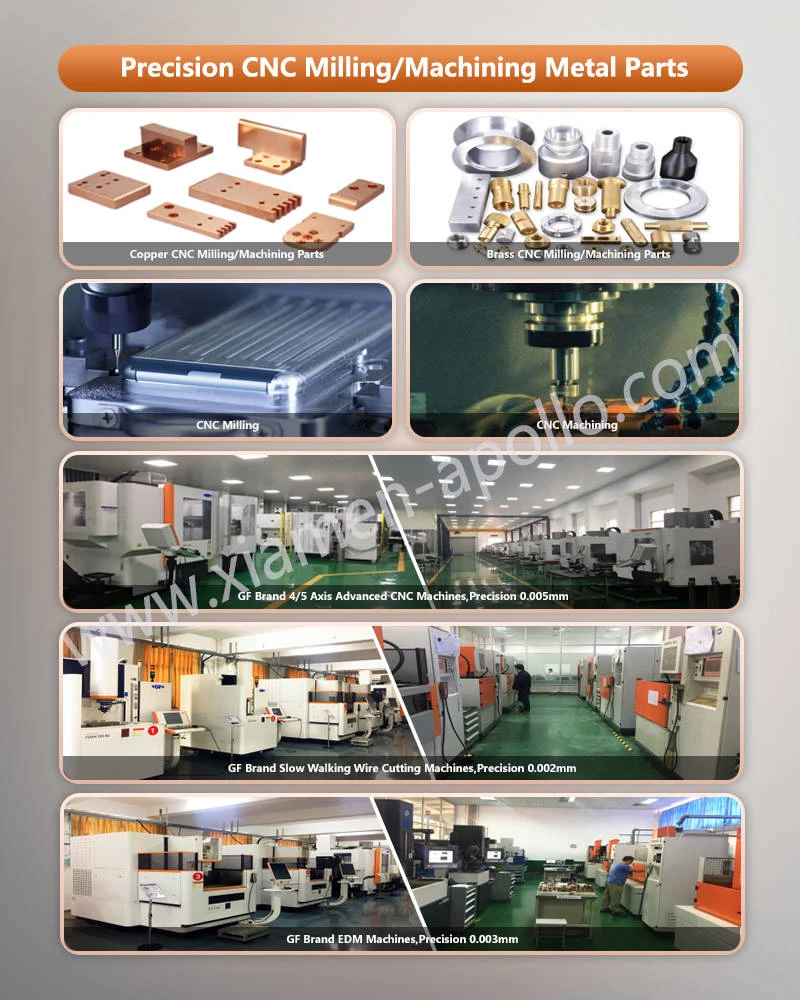
Viieteljeline CNC töötlemine päikeseenergia inverteri komponentide jaoks
Viieteljeline CNC-töötlus võimaldab komponendile läheneda mitmest suunast vähemate seadistustega. Alumiiniumist inverteri korpuste, paigaldusliideste ja konnektoritugede puhul võib see vähendada nullpunktide ülekande vigu ja pakkuda juurdepääsu nurga all olevatele pindadele, ristuvatele avadele ja keerukatele jahutusgeomeetriatele.
Viieteljeline võimekus ei taga automaatselt paremat täpsust kui kolmeteljeline töötlemine. Masina kalibreerimine, kinnitusdetailide jäikus, tööriista pikkus, termiline stabiilsus, tooriku geomeetria ja kontrollistrateegia jäävad määravateks teguriteks.
Kolme- ja viieteljelise CNC-töötluse vahel valimine
| Tehniline nõue | Kolmeteljeline CNC | Viieteljeline CNC |
|---|---|---|
| Lamedad taldrikud ja lihtne taskupanek | Sageli piisav | Võib lisada tarbetuid kulusid |
| Mitu tahku, mis nõuavad täpset joondamist | Võib nõuda korduvaid seadistusi | Võib vähendada seadistuste arvu |
| Nurga all olevad pordid või ristuvad tunnused | Nõuab sobivaid kinnitusvahendeid või lisatoiminguid | Pakub paindlikumat tööriista orientatsiooni |
| Sügavad õõnsused | Sõltub tööriista haardest ja juurdepääsust | Saab parandada juurdepääsu sobiva tööriista orientatsiooniga |
| Õhukeseseinalised alumiiniumkomponendid | Võimalik sobiva kinnitusega | Võimalik, kuid juurdepääs tööriistadele ei välista moonutuste ohtu |
| High-volume simple parts | Sageli kulutõhus | Põhjendatud, kui geomeetria või seadistuse vähendamine kompenseerib masina maksumuse |
| Täpsuse kontroll | Sõltub seadistusest ja nullpunkti ülekandest | Sõltub kalibreerimisest, kinemaatikast, kinnitusest ja kontrollist |
Kasutage viieteljelist töötlemist, kui detaili geomeetria või nullpunktide seosed seda õigustavad. Lihtsa, risti asetsevate aukudega plaadi puhul võib hästi juhitud kolmeteljeline protsess olla säästlikum.
CNC tolerantsi, tasasuse ja pinnaviimistluse kontroll
Alumiiniumist CNC-inverteri osade puhul peaks joonisel eristama funktsionaalseid tolerantse üldistest töötlustolerantsidest. Tüüpilised esialgsed projekteerimise arutelud võivad kasutada ±0,05 mm tavaliste töödeldud mõõtmete jaoks ja rangemaid väärtusi (nt ±0,01 mm) valitud asukohafunktsioonide jaoks, olenevalt geomeetria- ja võimeuuringutest.
Vajaduse korral tuleks täpsustada järgmised kontrollid:
- Tugistrateegia:Looge esmased, sekundaarsed ja tertsiaarsed nullpunktid, mis kajastavad montaaži tegelikke kontaktpindu.
- Asendi tolerants:Kasutage geomeetrilist dimensiooni ja tolerantsi (GD&T), kui aukude mustrid või paigaldusliidesed nõuavad positsiooni juhtimist.
- Tasasus:Määrake lubatud kõrvalekalle jahutusradiaatori aluste, vastaspindade või tihendusliideste jaoks.
- Pinna karedus:Määrake termokontakti, tihendi, libiseva kontakti või katte ettevalmistamise jaoks vajalik viimistlus.
- Burri eemaldamine:Määrake servade katkestused, lubamata kriitiliste liideste kontrollimatut ümardamist.
- Kontrolli meetod:Sobitage CMM, optilised mõõtmised, puurimõõturid ja pinnakareduse mõõteriistad määratud omadustega.
Pinna kareduse väärtused, nagu Ra 1,6 μm või Ra 3,2 μm, võivad olla valitud töödeldud pindade jaoks sobivad, kuid kumbagi väärtust ei tohiks määrata valimatult. Nõuded termilisele liidesele, tihendite kujundus ja katmisprotsessid määravad sobiva sihtmärgi.
Õhukese seina deformatsiooni ja jääkstressi juhtimine
Õhukeseseinalised alumiiniumdetailid võivad deformeeruda, kui lõikejõud vabastavad jääkpinge või kui kinnitusrõhk deformeerib töödeldavat detaili. Need riskid suurenevad asümmeetrilise materjali eemaldamise, sügavate taskute ja pikkade toetamata seintega.
Sobiv protsessiplaan võib sisaldada:
- Jämetöötlus koos tasakaalustatud materjalieemaldusega.
- Vahepealne pingevabastus või stabiliseerimine, kui see on sulami seisukorra ja osa geomeetria tõttu õigustatud.
- Poolviimistlus, millele järgneb kontrollitud lahtivõtmine ja mõõtmete kontrollimine.
- Viimistlus läbib vähendatud lõikekoormuse ja stabiilse kinnituse paigutusega.
- Lõplik kontroll pärast komponendi kontrollitud temperatuuri saavutamist.
Pinge leevendamise vajadust tuleb hinnata sulami temperamendi, kuumtöötluse ajaloo ja lubatud omaduste muutuste alusel. Termotöötlust ei tohiks lisada ilma selle mõju kindlaksmääratud mehaanilisele seisundile kontrollimata.
CNC-mehaaniline töötlemine ja stantsimine: tootmisviisi valimine
| tegur | Alumiiniumist stantsimine | Alumiiniumist CNC töötlemine |
|---|---|---|
| Parim sobivus | Korduvad lehtmetalli geomeetriad | Keerulised liidesed ja täppisfunktsioonid |
| Investeering tööriistadesse | Dieedi maksumus võib olla märkimisväärne | Kinnitused ja lõikeriistad on tavaliselt paindlikumad |
| Ühiku maksumus suure mahu juures | Sageli soodne pärast tööriistade amortisatsiooni | Sõltub tsükli ajast ja materjali eemaldamisest |
| Materjali kasutamine | Optimeeritud ribapaigutusega võib olla kõrge | Tahkest laost töödeldud osade puhul võib see olla madal |
| Disaini muudatused | Võib nõuda stantsi muutmist | Sageli on seda lihtsam rakendada programmeerimise või seadmete muutmise kaudu |
| Tüüpilised kvaliteediriskid | Pursked, tagasitõmbed, pragunemine ja etteande varieeruvus | Tööriistade kulumine, sahin, termiline triiv ja kinnitusde moonutused |
| Hübriidmarsruut | Tempeldatud toorik, millele järgneb valitud viimistlustoimingud | Vormitud või tembeldatud komponendile lisatud mehaaniliselt töödeldud liidesed |
Suuremahulise kinnitusklambri puhul võib tembeldamine olla parem tee. Mitme ristuva ava ja täpselt joondatud keermestatud aukudega inverteri konnektori toe jaoks võib CNC-töötlus olla sobivam. Hübriidprotsess võib kombineerida tembeldatud geomeetriat töödeldud nullpunktide või koputatud liidestega.
Välistingimustes kasutatavate päikeseenergia seadmete anodeerimine ja korrosioonitõrje
Anodeerimine muudab alumiiniumipinna elektrokeemilise protsessi abil alumiiniumoksiidi kihiks. See võib parandada pinna kulumiskindlust ja korrosioonikäitumist, kuid katte valik peab kajastama kokkupuutekeskkonda, põhisulamit, geomeetriat ja nõutavat elektrilist funktsiooni.
Anodeerimine ei asenda õiget äravoolu, galvaanilise korrosioonitõrjet, kinnitusdetailide valikut ega mehaanilist disaini. Välistingimustes kasutatavate päikesepatareide paigaldamisel võib tekkida kondenseerumine, temperatuuri kõikumine, õhus levivad soolad, tööstuslikud saasteained ja külgnevate mittemetalliliste materjalide pikaajaline kokkupuude ultraviolettkiirgusega.
Anodeerimise spetsifikatsiooni valimine
| Pinnatöötluse võimalus | Tüüpiline eesmärk | Tehnilised kaalutlused |
|---|---|---|
| Väävelhappe anodeerimine | Üldine korrosioonikaitse ja pinnaviimistlus | Täpsustage paksus, tihendus, välimus ja mõõtmete varu |
| Tugev anodeerimine | Suurem pinna kõvadus ja kulumiskindlus | Paksem kate võib mõjutada sobivuse ja mõõtmete nõudeid |
| Keemiline muunduskate | Korrosioonikaitse ja pinnakatte ettevalmistamine | Toimivus sõltub määratud protsessist ja kohaldatavatest vastavusnõuetest |
| Anodeerimine, millele järgneb tihendamine | Vähendab ligipääsetavat poorsust oksiidikihis | Tihenduskvaliteet ja katte konsistents nõuavad protsessi kontrolli |
| Maskeeritud anodeerimine | Säilitab valitud elektrilised või dimensioonilised liidesed |
Katte paksus 10–15 μm võib olla kasulik lähtepunkt mõne üldotstarbelise anodeeritud komponendi aruteluks. Lõplik nõue tuleb kindlaks määrata vastava joonise, kohaldatava standardi, sulami reaktsiooni ja keskkonnakatsete plaani abil.
Katte paksus, sobivus ja elektriline kontakt
Anoodoksiidi kiht kasvab osaliselt alumiiniumist aluspinna sisse ja osaliselt algsest pinnast väljapoole. Seetõttu ei saa katte paksust käsitleda kui lihtsat ühepoolset mõõtmete lisamist, kui ei arvestata kindlaksmääratud protsessi ja sulamit.
Keermestatud aukude, libisevate liideste ja tihedalt liibuvate pilude puhul määrake kindlaks, kas funktsioon tuleb maskeerida, pärast katmist töödelda või viimistluse jaoks kohandada. Kontrollige lõplikku seisundit, selle asemel, et tugineda ainult eeltöötluse mõõtmetele.
Anodeeritud alumiinium on kaetud pinnaga üldiselt elektriliselt isoleeriv võrreldes palja metalliga, kuid isolatsiooni jõudlus sõltub katte seisukorrast, defektidest, tihendusest ja katsetingimustest. Maanduspunktid, ühendusliidesed ja elektrikontaktid peavad olema vastavalt projekteeritud ja kvalifitseeritud.
Galvaaniline korrosioon alumiiniumi ja teiste metallide vahel
Alumiinium võib eelistatavalt korrodeeruda, kui see on elektrolüüdi juuresolekul elektriliselt ühendatud väärismetalliga. Oht sõltub materjalipaarist, avatud pinna ja pindala suhtest, niiskuse säilitamisest ja kaitsemeetmetest.
| Liides | Võimalik mure | Disaini või protsessi juhtimine |
|---|---|---|
| Alumiiniumist roostevaba teraseni | Galvaaniline rünnak märgades või soolastes tingimustes | Hinnake ühilduvaid kinnitusvahendeid, isolatsiooniseibe, katteid ja drenaaži |
| Alumiiniumist vasele | Suurenenud galvaanilise korrosiooni oht juhtivas niiskuses | Vältige kontrollimatut otsekontakti avatud märgadel aladel; kasutage sobivat isolatsiooni või kvalifitseeritud liideseid |
| Alumiiniumist süsinikteraseks | Katmata terase korrosioon ja võimalik rünnak kõrvalolevale alumiiniumile | Valige ühilduvad kaitsevärvid ja vältige katte kahjustamist |
| Alumiiniumist polümeerile vahesein | Tavaliselt piiratud otsene galvaaniline interaktsioon | Kontrollige niiskuse püüdjaid, kokkusurumist, roomamist ja pikaajalist liidese stabiilsust |
Materjalide ühilduvust tuleks hinnata tegeliku paigalduskeskkonna jaoks. Materjalide kombinatsioon, mis toimib siseruumides adekvaatselt, ei pruugi ilma täiendava kaitseta sobida rannikualade päikeseenergiaseadmete jaoks.
ASTM B117 soolapihustustestimine ja selle piirangud
ASTM B117 määratleb kontrollitud soolapihustusaparaadi ja tööpraktika metallist ja kaetud proovide suhtelise korrosioonikindluse hindamiseks. See ei kehtesta universaalset läbimise/tõrke kestust iga päikeseenergia paigalduskomponendi jaoks.
Ostu spetsifikatsioon peaks tuvastama:
- Täpne katsemeetod ja proovi ettevalmistamine.
- Kas test kehtib katte, alusmaterjali, kinnitusdetailide liidese või täieliku koostu kohta.
- Katse kestus ja kontrollide intervallid.
- Korrosiooni, villide, kattekahjustuste või mõõtmete muutuse aktsepteerimise kriteeriumid.
- Kõik nõutavad testimisjärgsed funktsionaalsed kontrollid.
Väide nagu "1000 tundi soolapihustamist läbitud" on puudulik ilma proovi seisundi, katsemeetodi ja aktsepteerimiskriteeriumideta. Soolapihustustulemusi ei tohiks käsitleda otsese ennustusena kasutusea kohta igas väliskeskkonnas.
Konsulteerige meie elektriinseneridega juba täna
Korduma kippuvad küsimused
Milline alumiiniumisulam sobib päikesepaneelide kinnitusklambrite ja inverteri komponentide jaoks?
5052 kasutatakse tavaliselt vormitud lehtmetallist sulgudes ja katetes; 6061-T6 kasutatakse sageli CNC-töödeldud liideste jaoks; ja 6063 kasutatakse laialdaselt pressitud siinide ja profiilide jaoks.
Milline anodeerimispaksus tuleks määrata välistingimustes kasutatavate päikesepaneelide metallosade jaoks?
10–15 μm anodeerimispaksus võib olla mõne üldotstarbelise komponendi esmaseks aruteluvahemikuks, kuid see pole universaalne nõue.
Millist teavet on vaja kohandatud alumiiniumi stantsimiseks ja CNC-töötluseks Hiinas?
Esitage 2D-joonis, 3D-mudel, kui see on saadaval, sulam ja karastus, pinnaviimistlus, kriitilised tolerantsid, prototüübi kogus, aastane nõudlus ja pakendinõuded. Märkige, kas hinnapakkumisele tuleb lisada tööriistad, esmane tootekontroll, materjalisertifikaadid ja regulatiivne dokumentatsioon.
võtke meiega ühendust
Tootmise planeerimiseks esitage jooksev joonise versioon, sulam ja karastus, aastane nõudlus, pinnatöötluse spetsifikatsioonid ja kriitilised kontrollinõuded. taotleda alumiiniumstantsimist hõlmavat protsessi ülevaatust,Alumiiniumist metallosade CNC-töötlusteenus, anodeerimine, mõõtmete kontrollimine ja tootmistööriistad, nii et tootmisteed saab hinnata enne tööriistade kasutuselevõttu ja masstootmise väljalaskmist.