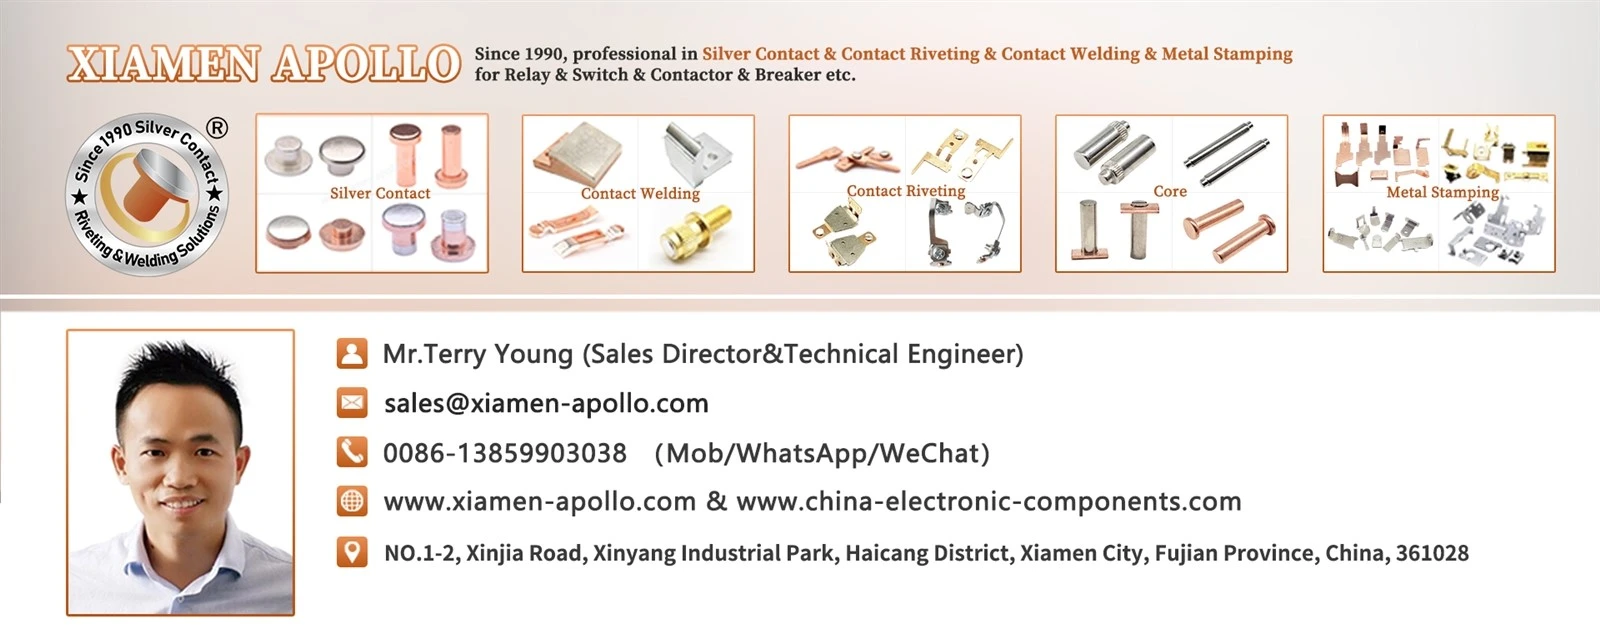
Raudteetransiidi alalisvoolukontaktori osad peavad vastu pidama suure voolu lülitustele, püsivale kaarleetusele, mehaanilisele vibratsioonile ja korduvale termilisele tsüklile, kaotamata seejuures kontakti stabiilsust või konstruktsiooni terviklikkust. Vase-volframi (CuW) ja hõbe-volframkarbiidi (AgWC) kontaktmaterjale saab määrata nõudlike kaarekatkestuste jaoks, samas kui vaakumjoodisjootmine võib liita olulisi kontaktplokke paksude vaskklemmidega, kui liite geomeetria ja täitemetalli süsteem on korralikult kontrollitud.
Raudtee veoahelate, aku energiasalvestussüsteemide ja taastuvenergia võimsuse muundamise seadmete puhul tuleb komponentide valikul arvesse võtta tegelikku alalispinget, võimalikku rikkevoolu, lülitussagedust, kaare kestust, vibratsioonispektrit ja isolatsiooni koordineerimist. Ainuüksi materjali tähistus ei saa määrata lülitusvõimet; kogu kontakti ühendava kõvajoodisega koost tuleb valideerida selle ettenähtud töötingimuste suhtes.
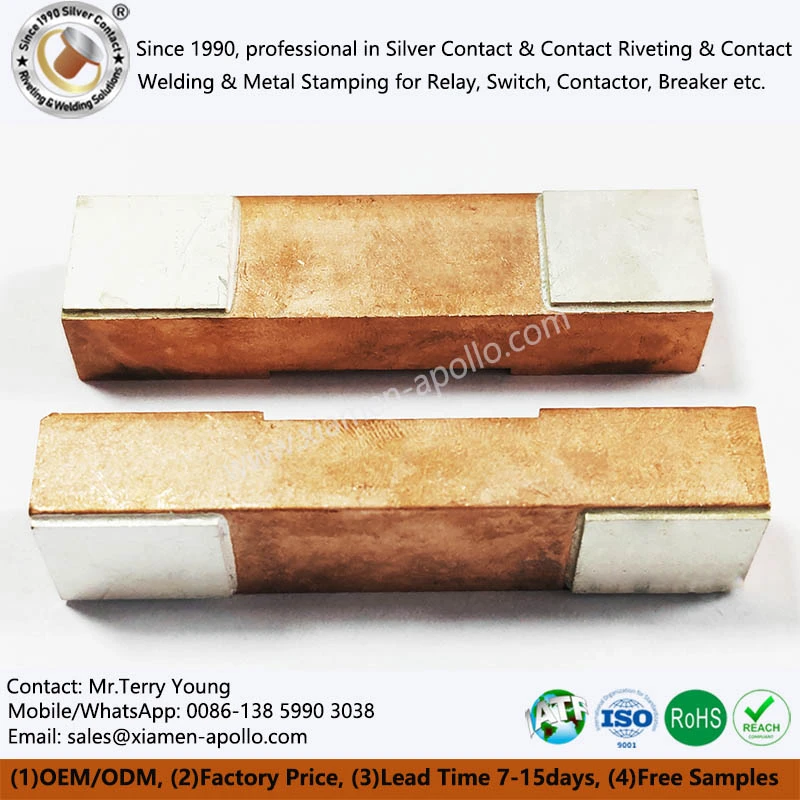
Raudteetransiidi alalisvoolukontaktori osade tehnilised koormused
Kõrgepinge alalisvoolu lülitus ja kaareenergia
Alalisvoolu lülitamine kujutab endast erinevat katkestuste väljakutset kui vahelduvvoolu lülitamine, kuna vool ei läbi loomulikult kaks korda tsükli jooksul nulli. Kui eralduskontaktide vahele tekib kaar, peab kontaktor genereerima piisava vastaspinge ja kasutama voolu katkestamiseks oma magnetväljapuhumist, kaarekanalit või muud kaarejuhtimismehhanismi.
Asjakohaste tehniliste muutujate hulka kuuluvad:
- Nimetatud tööpinge ja vool vastavalt kohaldatavatele IEC 60947-4-1 nõuetele.
- Võimalik lühisevoolu ja ülesvoolu kaitseseadme koordineerimine.
- Elektriline vastupidavus kindlaksmääratud kasutuskategooria ja lülituskohustuse alusel.
- Kontaktide avanemise kiirus, kontaktide vahe ja kaare juhtimise geomeetria.
- Kontakti temperatuuri tõus ja takistus pärast korduvaid lülitustsükleid.
Kaare energia sõltub hetkelisest kaare pingest ja voolust aja jooksul. Seetõttu ei saa kontakti erosiooni hinnata ainult nimivoolu järgi. Induktiivse koormuse all kõrge vooluga alalisvooluahelat lülitav kontaktor võib kogeda oluliselt erinevat erosiooni kui see, mis töötab sama vooluga valdavalt takistusliku koormuse all.
Raudteeveorakenduste puhul peaks tehniline valideerimine võimaluse korral reprodutseerima vooluahela tegelikku induktiivsust, toitepinget, katkestusvoolu ja lülitusjärjestust.
Vibratsioon, löök ja mehaaniline kontakti stabiilsus
Rööbassõidukid puutuvad kokku vibratsiooni, mehaanilise šoki ja korduva kiirendusega. Need koormused võivad mõjutada klemmliideid, kontaktide joondamist, vedru eelpinget, kinnitusvahendeid ja isoleerivaid tugesid.
| Disaini muutuja | Inseneri mure | Soovitatav kinnitus |
|---|---|---|
| Kontaktide joondamine | Ebaühtlane kontaktrõhk ja lokaalne kuumenemine | Mõõtmete ülevaatus ja kontaktmustri hindamine |
| Kontaktjõud | Kontakti põrkamine, ebastabiilne takistus või liigne kulumine | Jõu-nihke mõõtmine |
| Klemmliide | Väsimuspragud või suurenenud liigeste takistus | Visuaalne kontroll, liigeste takistuse mõõtmine ja vibratsiooni testimine |
| Isoleeriv tugi | Pragunemine, nihkumine või vähenenud kliirens | Mehaaniline kontroll ja isolatsiooni testimine |
| Kinnitusvahendite kinnipidamine | Lõdvenemine tsüklilise koormuse korral | Pöördemomendi kontrollimine ja rakendusepõhine vibratsiooni testimine |
Kohaldatavad raudtee keskkonnanõuded tuleks kindlaks määrata sõiduki või seadme spetsifikatsioonist. Standardit EN 61373 kasutatakse tavaliselt raudteeveeremi seadmete vibratsiooni- ja põrutustestimiseks, kuid hinnatava koostu jaoks tuleb valida õige katsekategooria ja paigalduskoht.
Kontaktsõlme tuleks hinnata pärast vibratsioonikatset, mitte ainult enne seda. Katsejärgsed mõõtmised võivad paljastada lõtvunud liigesed, jäävdeformatsioonid, kontakti kõrvalekalded ja takistuse muutused, mis esialgse mõõtmete kontrolli käigus ei ilmne.
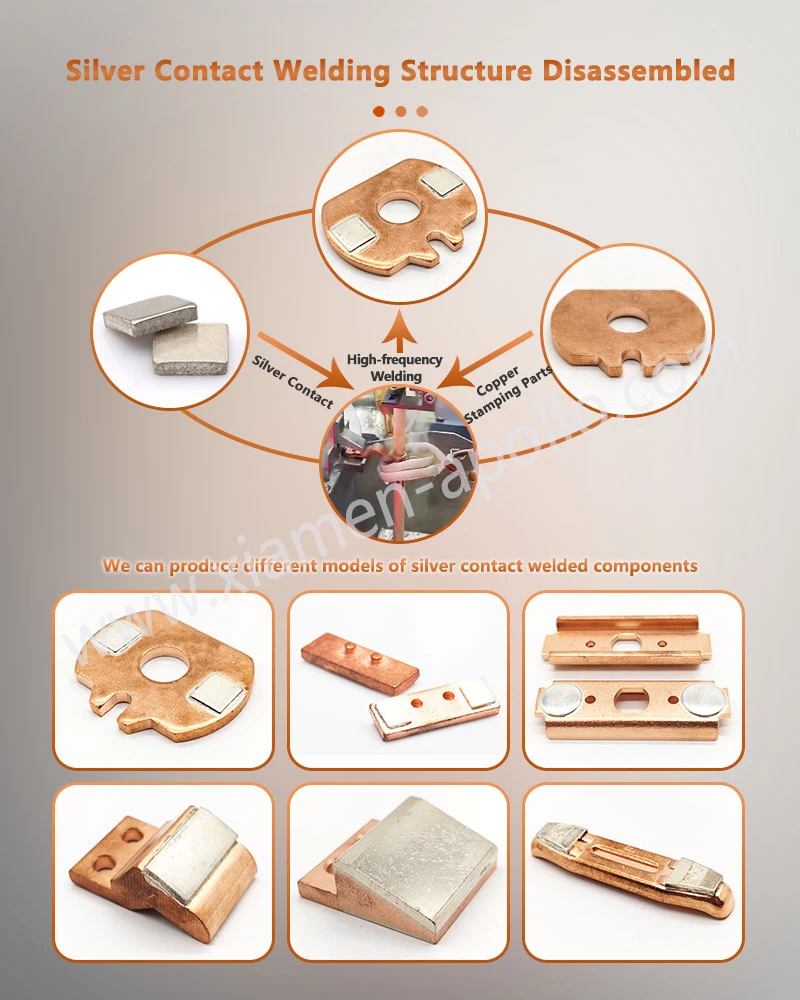
CuW ja AgWC kaarekindlate kontaktmaterjalide valimine
Vask-volframkontaktid tõsiste ümberlülitusülesannete jaoks
Vask-volfram on komposiitmaterjal, mis ühendab tulekindla volframkarkassi juhtiva vasefaasiga. Volfram tagab stabiilsuse kõrgel temperatuuril ja vastupidavuse kaarega seotud materjalikadudele, samas kui vask toetab elektri- ja soojusjuhtivust.
Materjal ei ole üks universaalne klass. Volframisisaldus, vase jaotus, poorsus, tootmisviis ja lõpptihedus mõjutavad juhtivust, kõvadust, soojustransporti ja erosiooni käitumist.
Tüüpilised insenerikaalutlused hõlmavad järgmist:
- Volframi osa:Kõrgem volframisisaldus suurendab üldiselt kõvadust ja tulekindlat iseloomu, kuid võib vähendada elektri- ja soojusjuhtivust.
- Tihedus ja poorsus:Jääkpoorid võivad korduva kaare tekitamise ajal mõjutada kohalikku kuumenemist, mehaanilist terviklikkust ja konsistentsi.
- Kontakti geomeetria:Paksus, servaprofiil ja kontaktpinna mõõtmed mõjutavad voolu jaotust ja kaarejuure liikumist.
- Ühilduvus liitumisega:Kontakt-vask-liides peab arvestama soojuspaisumise ja valitud ühendamisprotsessi erinevustega.
CuW võib kaaluda kontaktotsikute, kaarekindlate sisetükkide ja muude raskete lülitustingimustega kokkupuutuvate komponentide puhul. Lõplik hinne tuleks valida mõõdetud omaduste ja lülitustesti tulemuste, mitte ainult materjali nimetuse põhjal.
AgWC kontaktid kaareerosioonikindluse jaoks
Hõbe-volframkarbiid ühendab hõbedapõhise juhtiva faasi volframkarbiidi osakestega. Selle potentsiaalne kasutamine suure vooluga lülituskomponentides sõltub konkreetsest koostisest, mikrostruktuurist, kontakti geomeetriast ja elektrilisest võimsusest.
AgWC-d ei tohiks automaatselt käsitleda CuW või tavaliste hõbe-volframmaterjalidega asendatavana. Volframkarbiidi materjaliomadused erinevad metallist volframist ning valitud klassi tuleb hinnata juhtivuse, kõvaduse, kaareerosiooni ja liitumiskäitumise suhtes.
Kui kaalutakse AgWC-d, peaks inseneriülevaatus tuvastama:
- Tegelik koostis ja kohaldatav materjali spetsifikatsioon.
- Elektrijuhtivuse ja kõvaduse katsemeetodid.
- Kaare erosioon ettenähtud alalispinge, voolu ja lülitussageduse all.
- Kontaktpinna kahjustused, ülekandmine ja materjalikadu pärast vastupidavuskatset.
- Ühilduvus vaskklemmiga ja valitud kõvajoodisega täitematerjaliga.
CuW vs AgWC: materjali valik alalisvoolukontaktoritele
| Omadus või disainitegur | CuW kontaktmaterjal | AgWC kontaktmaterjal |
|---|---|---|
| Põhiline materjalisüsteem | Volframi ja vase komposiit | Hõbeda ja volframkarbiidi komposiit |
| Esmane disainilahendus | Tulekindel käitumine, juhtivus ja erosioonikindlus | Hõbefaasiline juhtivus koos karbiidiga seotud kõvaduse ja kulumisomadustega |
| Elektrijuhtivus | Sõltub volframi fraktsioonist, tihedusest ja mikrostruktuurist | Sõltub hõbeda fraktsioonist, karbiidisisaldusest ja mikrostruktuurist |
| Kõvadus | Olenevalt koostisest ja protsessist | Olenevalt koostisest ja protsessist |
| Kaare erosiooni käitumine | Tuleb kontrollida kavandatud ümberlülitustöö ajal | Tuleb kontrollida kavandatud ümberlülitustöö ajal |
| Liitumise nõuded | Nõuab ühilduvat täiteainet ja kontrollitud termotsüklit | Nõuab ühilduvat täiteainet ja kontrollitud termotsüklit |
| Valiku alus | Mõõdetud omadused ja rakendusepõhised lülitustestid | Mõõdetud omadused ja rakendusepõhised lülitustestid |
Tabelis kirjeldatakse pigem materjali valiku kaalutlusi kui garanteeritud arvulisi paremusjärjestusi. Ühelegi materjalile ei saa määrata universaalset juhtivuse, kõvaduse või kasutusea väärtust ilma kindla klassi ja seda toetavate katseandmeteta.
Võtke ühendust materjali kontrollimise ja jälgitavusega
Sissetuleva materjali kontroll peaks kindlaks määrama iga kontaktpartii materjali identiteedi, koostise, partii jälgitavuse ja kontrollioleku.
Soovitatavad juhtelemendid hõlmavad järgmist:
- Tarnija materjalisertifikaadid, mis on seotud tootmispartiiga.
- Keemilise koostise kontrollimine, kui seda nõuab ostuspetsifikatsioon.
- Paagutatud või infiltreerunud kontaktmaterjalide tiheduse ja mõõtmete kontrollimine.
- Kõvaduse testimine, kasutades materjali ja proovi geomeetriale sobivat meetodit.
- Elektrijuhtivuse mõõtmine kindlaksmääratud katsemeetodi ja temperatuuriga.
- Kontaktstruktuuri mikroskoopiline uurimine, kui see on vajalik kvalifitseerimiseks või tõrkeanalüüsiks.
ISO 9001-l põhinev kvaliteedijuhtimine ja IATF 16949-põhised autode kvaliteedisüsteemid võivad vajaduse korral toetada jälgitavust ja protsessidistsipliini. Tarnija sertifikaat ei asenda siiski tootespetsiifilist materjali kontrollimist ega vahetamise kvalifikatsiooni.
Laadige alla kontaktmaterjali spetsifikatsioonileht
Suurte kontaktide vaakumjoodisjootmine paksude vaskklemmideni
Vuukide projekteerimine ja täitematerjali valik
Suured kaarekindlad kontaktplokid nõuavad liigendit, mis kannab üle voolu ja mehaanilisi koormusi, taludes samal ajal korduvaid temperatuurimuutusi.Vaakumjoodisega jootmine võib pakkuda kontrollitud ühenduskeskkonda, kuid vuugi jõudlus sõltub pinna ettevalmistamisest, täitematerjali ja metalli ühilduvusest, vuugi kliirensist, ahju temperatuuriprofiilist ja mõlema komponendi termilistest omadustest.
Vask ja tulekindlad kontaktmaterjalid võivad soojuspaisumise ja soojusjuhtivuse poolest oluliselt erineda. Need erinevused tekitavad kütmisel ja jahutamisel lokaalset pinget. Vuugi konstruktsioon peaks seetõttu käsitlema kontakti jalajälge, klemmi paksust, täiteaine ja metalli jaotust ja kavandatud töötemperatuuri vahemikku.
Liitumise spetsifikatsioon peaks määratlema:
- Alusmaterjali klassid ja sissetuleva pinna seisukord.
- Täitemetalli tähistus ja selle ühilduvus kontakt- ja vaskmaterjalidega.
- Vuukide kliirens ja mõõtmete tolerantsid kõvajoodisjootmise temperatuuril.
- Ahju vaakumi või atmosfääri nõuded.
- Kuumutamiskiirus, tipptemperatuur, leotusaeg ja jahutusprofiil.
- Jootejärgse kontrolli ja elektrilise vastuvõtu kriteeriumid.
Valitud sulamisüsteemi jaoks tuleb kindlaks määrata kõvajoodisjootmise temperatuurid ja vahed. Üldist ahjuretsepti ei tohiks kasutada iga CuW või AgWC klassi puhul.
Vaakumjoodisjootmine vs takistuskeevitus
| Protsessi tegur | Vaakumjoodisjootmine | Takistuskeevitus |
|---|---|---|
| Soojuse genereerimine | Koostu ahjuküte või lokaalne juhitav küte, olenevalt protsessist | Elektritakistus tekitab liigendis soojust |
| Tüüpiline ühine lähenemine | Täitemetall voolab läbi ettevalmistatud vuugi | Alusmaterjalid ühendatakse surve ja lokaalse kuumutamise teel, eraldi täiteainega või ilma |
| Suured kontaktplokid | Sobib suurte kontaktidetailide ja paksude vaskklemmidega, kui liitekonstruktsioon seda võimaldab | Teostatavus sõltub elektroodide juurdepääsust, materjalide kombinatsioonist, sektsiooni paksusest ja masina võimsusest |
| Atmosfääri juhtimine | Vaakum võib termilise tsükli ajal oksüdatsiooni piirata | Pinna seisund ja lokaalne varjestus või protsessi juhtimine sõltuvad keevitusmeetodist |
| Termiline kokkupuude | Sageli hõlmab see suhteliselt laia termilist tsüklit | Sageli on võimalikud lokaalsemad, kuigi kuumusest mõjutatud tsoonid |
| Peamised protsessiriskid | Mittetäielik niisutamine, tühimikud, täiteaine nihkumine ja termiline stress | Mittetäielik sulandumine, väljatõrjumine, taandumine ja ebaühtlane keevisõmbluse takistus |
| Kontrollimine | Ühine kontroll, ristlõike analüüs, takistuse mõõtmine ja mehaaniline testimine vastavalt vajadusele | Keevituse jälgimine, sektsioonide analüüs, takistuse mõõtmine ja mehaaniline testimine vastavalt vajadusele |
Kumbki protsess ei ole üldiselt eelistatav. Takistuskeevitus võib sobida ühilduvate kontaktide ja klemmide geomeetria jaoks, samas kui vaakumjoodisjootmine võib olla praktilisem teatud suurte või paksude sõlmede jaoks. Valik peaks järgima disaini kinnitamist ja tootmisvõime katseid.
3.3 Protsessi muutujad, mis kontrollivad jootevuukide kvaliteeti
Pinna ettevalmistamine
Oksiid, õli, töötlemisjäägid ja muu saastumine võivad takistada täiteaine metalli märgumist. Põhimaterjalide ja täitesüsteemi jaoks tuleks määratleda puhastusprotseduurid koos käitlemiskontrolliga, mis takistab uuesti saastumist enne ahju laadimist.
Ühine kliirens
Liiga tihe vahe võib piirata täiteaine voolu, samas kui liiga lai vahe võib nõrgendada kapillaaride toimet või tekitada sobimatu vuugi geomeetria. Lubatud kliirens tuleks kindlaks määrata täiteaine sulami, vuugi orientatsiooni, pinna seisukorra ja kõvajoodistemperatuuri põhjal.
Termiline profiil
Koost peab saavutama temperatuuri, mis on piisav täiteaine voolamiseks, põhjustamata vastuvõetamatuid alusmaterjali muutusi. Kütte- ja jahutuskiirused peaksid arvestama komponendi massi, sektsiooni paksust, soojusjuhtivust ja paisumise erinevusi.
Täiteaine jaotus
Täiteaine nihkumine, mittetäielik katvus või lokaalne kogunemine võivad vähendada efektiivset sidepinda ja mõjutada voolu jaotust. Armatuurid peaksid säilitama joonduse, takistamata kavandatud vooluteed.
Jootejärgne kontroll
Ülevaatusplaan peaks tuvastama vastuvõetava vuugi katvuse, mõõtmete muutuse, pinnaseisundi ja kõik lubatud katkestused. Protsessi kvalifitseerimise või rikete analüüsi ajal võib olla vajalik ristlõike metallograafia.
Joodetud koostude elektriline ja mehaaniline vastuvõtt
Visuaalselt terve liigend ei pruugi olla madala elektritakistuse või piisava mehaanilise tugevusega. Kontrollimine peaks ühendama kontrolli projektile vastavate mõõtmistega.
| Kinnitusüksus | Eesmärk | Vastuvõtmise alus |
|---|---|---|
| Nelja juhtmega liigendi takistus | Mõõdab määratletud liigendipiirkonna elektritakistust | Joonis või toote spetsifikatsioon |
| Mõõtmete ülevaatus | Kontrollib kontakti asendit, klemmide geomeetriat ja koostu tolerantse | Heakskiidetud joonis |
| Läbilõike uurimine | Hindab märgumist, tühimikke ja liidese seisukorda | Kvalifitseeritud ühine kriteeriumid |
| Nihke- või tõmbekatse | Hindab mehaanilist terviklikkust, kui geomeetria toetab sisukat testi | Heakskiidetud katsemeetod ja projekteerimisnõue |
| Termorattasõit | Hindab takistuse stabiilsust ja kahjustusi pärast temperatuurimuutusi | Rakenduspõhine kvalifikatsiooniplaan |
| Visuaalne kontroll | Tuvastab pinnadefektid, nihked või nähtavad täiteaine ebakorrapärasused | Heakskiidetud töökriteeriumid |
Nihketugevuse lävi, näiteks 150 MPa, tuleks esitada ainult siis, kui see on kindlaks määratud vuugi tegeliku geomeetria, katsemeetodi ja aktsepteerimisspetsifikatsiooni jaoks. Väärtus, mis on võetud mitteseotud jooteühendusest, ei ole kehtiv universaalne nõue.
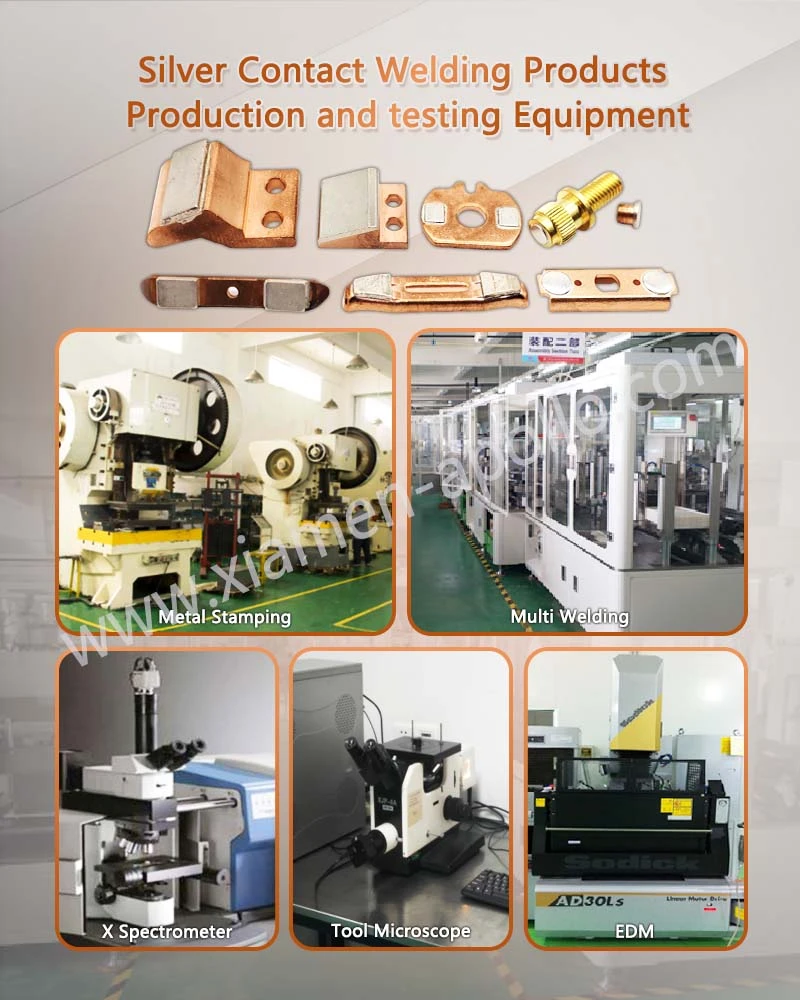
Termošokk, isolatsioonikliirens ja kvalifikatsioonitestid
Termošokk vs termiline jalgrattasõit
Termošokk ja termotsükkel hindavad omavahel seotud, kuid erinevaid rikkemehhanisme. Soojustsükkel hindab korduvate temperatuurimuutuste mõju kindlaksmääratud viibimisperioodide jooksul, samas kui termiline šokk põhjustab üldiselt järsema temperatuuri ülemineku.
Suure vaskklemmiga joodetud kontaktploki puhul võivad temperatuurimuutused tekitada liigendis diferentsiaalseid paisumispingeid. Korduvad tsüklid võivad nõrgal liidesel põhjustada väsimust, mikropragusid, kontakti takistuse muutusi või järkjärgulist eraldumist.
Kvalifikatsiooniplaanis tuleks täpsustada:
- Minimaalne ja maksimaalne temperatuur.
- Vajadusel üleminekukiirus või ülekandeaeg.
- Viibimise kestus igal temperatuuril.
- Tsüklite arv.
- Näidiskogus ja toodangupartii esitus.
- Elektrilised ja mehaanilised mõõtmised enne ja pärast testimist.
ASTM B117 on soolapihustuskorrosiooni katsemeetod; see ei ole termošoki standard. See võib olla asjakohane, kui korrosioonikindlus on osa toote kvalifikatsioonist, kuid see ei saa asendada termilise tsükli või termošoki testimist.
Isolatsiooni vahemaa ja roomamiskaugus
Kliirens on lühim vahemaa läbi õhu juhtivate osade vahel. Roomamiskaugus on lühim vahemaa piki isolatsioonimaterjali pinda juhtivate osade vahel. Mõlemad mõjutavad isolatsiooni koordineerimist, kuid need ei ole omavahel asendatavad.
Raudteetransiidi- ja taastuvenergiasüsteemides kasutatavate alalisvoolukontaktorikoostude nõutavad kaugused sõltuvad isolatsiooni nimipingest, mööduvast liigpingest, saasteastmest, isolatsioonimaterjali omadustest, kõrgusest ja kohaldatavast tootestandardist.
Disaini ülevaade peaks kinnitama:
- Nimitööpinge ja nimiisolatsioonipinge.
- Ülepinge kategooria ja kohaldatavad siirdetingimused.
- Saasteaste ja isolatsioonimaterjalide rühm, kui see on ette nähtud.
- Kõrguse korrektsioonid, kui vastavad standardid seda nõuavad.
- Terminali ja korpuse ja postide vahelised kaugused.
- Isolatsiooni katsepinge ja katse kestus.
Standard IEC 60664-1 pakub madalpingesüsteemide isolatsiooni-koordineerimise põhimõtteid, samas kui standard IEC 60947-4-1 käsitleb selle kohaldamisalasse kuuluvaid elektromehaanilisi kontaktoreid ja mootorikäivitusi. Raudteeseadmed võivad nõuda ka täiendavaid tootespetsiifilisi ja raudteesüsteemi nõudeid.
Igale kõrgepinge alalisvoolukontaktorile ei tohiks määrata universaalset kliirensi väärtust. Heakskiidetud projekti tuleb hinnata selle nimipinge, isolatsioonisüsteemi, paigalduskeskkonna ja kehtivate standardite alusel.
Konsulteerige meie elektriinseneridega juba täna
Tootmise juhtseadised raskeveokite alalisvoolukontaktorisõlmede jaoks
Mõõtmete juhtimine ja kontaktide joondamine
Kontaktpinna geomeetria mõjutab esialgset kontaktpinda, kohalikku rõhku, voolu jaotust ja kulumismustrit. Joonis peaks määratlema asjakohased mõõtmed, nullpunktid, tasasuse, paralleelsuse ja positsioonitolerantsid.
Sobivates tingimustes võib teatud töödeldud omaduste puhul olla saavutatav tolerants, näiteks ±0,005 mm, kuid seda ei tohiks kohaldada valimatult suurte kõvajoodisega sõlmede puhul. Tööriistade töövõime, osa suurus, materjali käitumine, kontrollimeetod ja funktsionaalne vajadus määravad sobiva tolerantsi.
Kriitilised mõõtmed tuleks mõõta kalibreeritud seadmete ja dokumenteeritud kontrolliplaani abil. Vastavalt kontrollitavale tunnusele võib kasutada koordinaatmõõteseadmeid, optilisi süsteeme, kõrgusmõõtureid ja sobivat elektrimetroloogiat.
Tootmise jälgitavuse ja kvaliteedi dokumentatsioon
Raudteetransiidi ja taastuvenergia hangete puhul peaks jälgitavus ühendama sissetulevad materjalid valmis kontaktorikoostuga.
Kontrolliplaan võib sisaldada:
- Materjali klass, tarnija ja partii identifitseerimine.
- Kontaktide koosseis ja ülevaatuse protokollid.
- Vasest klemmi materjal ja mõõtmete tulemused.
- Jootmispartii number ja salvestatud ahju parameetrid.
- Vajaduse korral operaator, kinnitusseade ja tootmispartii identifitseerimine.
- Vastupidavuse, mehaanilise ja isolatsioonikatsete protokollid.
- Mittevastavuse aruanded ja parandusmeetmete dokumentatsioon.
ISO 9001 ja IATF 16949 tuleks tsiteerida ainult vastavalt tarnija tegelikule sertifitseerimise staatusele ja ulatusele. RoHS- ja REACH-deklaratsioonid peaksid samuti põhinema kohaldatavatel ainenõuetel ja tõendavatel vastavusdokumentidel.
Hiinas valmistatud alalisvoolu kontaktorikomponentide tarnija kvalifikatsioon
Hiinas asuva tootja või tarnija kvalifitseerimisel peaksid hankemeeskonnad hindama rohkem kui ühikuhinda. Läbivaatamisel tuleks kindlaks teha, kas tarnija suudab toota kindlaksmääratud kontaktmaterjale, hooldada kõvajoodisjootmise protsessi akent, mõõta vuugitakistust ja toetada korduvat tootmist.
Tarnija hindamine võib hõlmata:
- Kontrollitud tootmis- ja kontrollivõimalused.
- Materjali hankimine ja partiitaseme jälgitavus.
- Jootmisseadmed, protsessi jälgimine ja hoolduskontrollid.
- Mõõtmete ja elektrilise mõõtmise võimalus.
- Näidiste kvalifitseerimine ja tehniliste muudatuste kontroll.
- Tootmisvõimsus, tarneplaneerimine ja defektidele reageerimise protseduurid.
Ostu spetsifikatsioonis tuleks kindlaks määrata, millised toimingud tehakse ettevõttesiseselt ja millised allhankelepingud. See on eriti oluline kontaktmaterjalide tootmise, spetsiaalse kõvajoodisega jootmise, pinnatöötluse ja sõltumatu testimise puhul.
Korduma kippuvad küsimused kontaktkeevituse kohta
Kuidas saavad ostjad kontrollida suure vooluga alalisvoolukontaktori osade kõvajoodisliidete kvaliteeti?
Taotlege dokumenteeritud kõvajoodisjootmisprotsessi spetsifikatsiooni, materjali jälgitavuse kirjeid, mõõtmete kontrollimise tulemusi, nelja traadi ühendustakistuse mõõtmisi ja tüüpilisi ristlõike või mehaaniliste katsete aruandeid. Vastuvõtupiirangud tuleks kokku leppida enne tootmise kvalifitseerimist.
Millist teavet on vaja raudteetransiidi alalisvoolukontaktorite CuW või AgWC kontaktide valimiseks?
Esitage alalisvoolu nimipinge, pidev- ja katkestusvool, koormuse induktiivsus, lülitussagedus, kontakti geomeetria, eeldatav vastupidavus ja termilised piirid. Tarnija peaks kinnitama pakutud klassi materjaliandmete ja rakendusespetsiifiliste lülitustestide abil.
Kas Hiinas asuv tehas suudab tarnida taastuvenergiasüsteemide jaoks kohandatud raskeveokite alalisvoolu kontaktorite komplekte?
Jah, olenevalt tootja kontrollitud materjalidest, liitmis-, mehaanimis-, kontrolli- ja testimisvõimalustest. Ostjad peaksid kinnitama joonise omandiõigust, näidiste kinnitamise protseduure, partii jälgitavust, tootmisvõimsust ja kavandatud rakenduse jaoks vajalikke kvalifikatsiooniteste.
võtke meiega ühendust
Kui teie raudteeveo- või taastuvenergia projekt nõuab suure voolutugevusega vaskklemme, CuW või AgWC kaarekindlaid kontakte ja juhitavatVõtke ühendust Joining Joining, esitage oma joonised ja elektriliste töötingimuste spetsifikatsioonid kohe tootmisvõimsuse ülevaatamiseks, protsessi hindamiseks ja Hiinas asuva tehase hinnapakkumise saamiseks.