H62, H65 ja H68 messinglehed erinevad vasesisalduse, vormimiskäitumise, tugevuse ja materjali maksumuse poolest, mis mõjutavad otseselt stantsimise saagikust, painde pragunemist ja elektrilülitite klemmide mõõtmete konsistentsi. Üldotstarbeliste elektrilülitite messingist osade metallist stantsimiseks on H62 kuludele orienteeritud lähtepunkt; H65 sobib tasakaalustatud tugevuse ja vormitavuse nõuetele, samas kui H68 või H70 on üldiselt sobivam sügavtõmbamiseks ja keerukateks mitme äärikuga osadeks. Lõpliku valiku tegemisel tuleb arvesse võtta lehe temperamenti, detailide geomeetriat, vormide pinget, teeninduskeskkonda ja kohaldatavat materjali spetsifikatsiooni.
Messingi klassi valik: koostis, vormitavus ja maksumus
Messing on vase-tsingi sulam. Tavalistes hiina klassi tähistes, nagu H62, näitab number vase nominaalset sisaldust protsentides; see ei määra iseseisvalt materjali temperamenti, mehaanilisi omadusi ega vormimispiiri. Tegelik hange peaks viitama kohaldatavale standardile, toote vormile, keemilisele koostisele ja mehaaniliste omaduste nõuetele.
Lülititerminali tarvikute messingist stantsimise puhul ei ole eesmärk lihtsalt osta kõrgeima vasekvaliteediga marki. Materjal peab moodustama vajaliku klemmi geomeetria ilma lõhenemiseta, säilitama pärast vormimist piisava jäikuse ning vastama elektri- ja keskkonnanõuetele.
H62 Messing: üldiste tembeldatud komponentide kulukontroll
H62 messing sisaldab umbes 62% vaske, millest suurema osa moodustab tsink. Seda peetakse tavaliselt seibide, kinnitusplaatide, identifitseerimisplaatide, lihtsate klemmikonstruktsioonide ja üldotstarbeliste stantsitud komponentide jaoks.
- Materjali identifitseerimine:H62; ASTM C28000 on sageli viidatud seotud nimetus, kuid samaväärsust tuleb kontrollida kehtivate keemilise koostise piirnormidega.
- Töötlemine:Tühistamine, mulgustamine, pinnapealne vormimine ja mõõdukas painutamine, olenevalt temperamendist ja tööriista geomeetriast.
- Valiku piir:Sügav tõmbamine ja kitsa raadiusega kõverad nõuavad pigem vormimiskatseid kui ainult hindel põhinevaid eeldusi.
- Elektri kasutamine:Sobib ainult siis, kui mõõdetud juhtivus ja kontaktsüsteemi konstruktsioon vastavad rakenduse nõuetele.
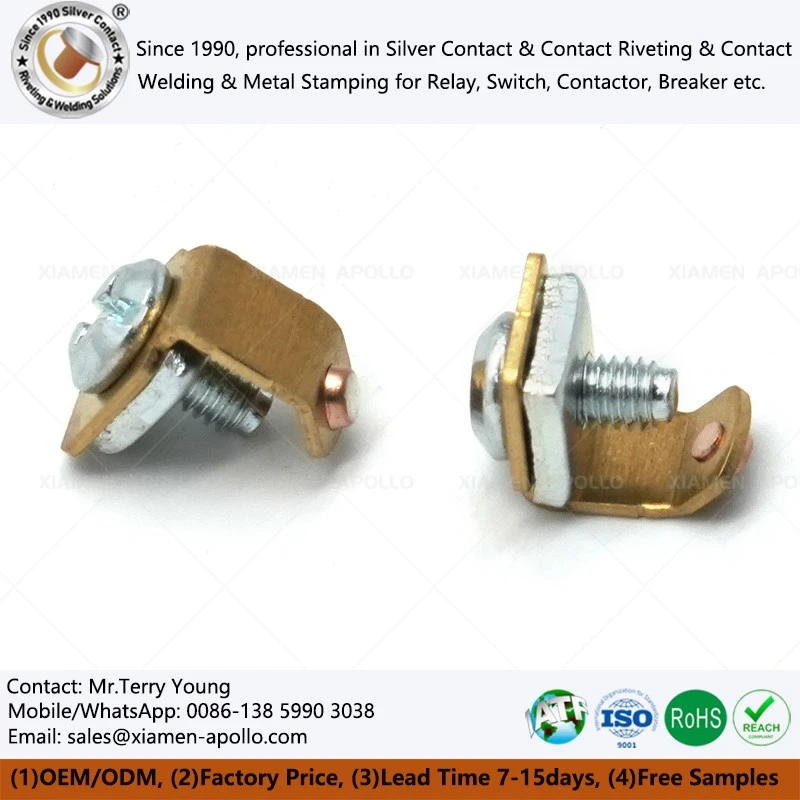
H62 CuZn37 messingklemmi puhul, millel on lülitipesa hõbedane kontakt, kontrollige, kas hõbedane kontakt on needitud, keevitatud või muul viisil ühendatud. Messingist puistejuhtivus ei määra iseenesest valmis sõlme kontakttakistust.
H65 Messing: tasakaalustatud tugevus ja vormitavus
H65 sisaldab ligikaudu 65% vaske. See on praktiline kandidaat, kui detail vajab vormitavuse, tugevuse ja mõõtmete stabiilsuse kombinatsiooni ilma kõrgema vaseklassi materjali lisakuludeta.
Tüüpilised osad hõlmavad väikest riistvara, vormitud sulgusid, klemmitoed ja mõõdukate painde või madala tõmbega komponente. Vedrulaadne käitumine sõltub tarnitud temperamendist, lehe paksusest, tera struktuurist ja vormimissuunast; H65 üksi ei garanteeri kindlaksmääratud vedrujõudu ega väsimust.
Lüliti klemmi tarvikute messingist tembeldamiseks kontrollige materjali tegeliku painderaadiuse, serva seisukorra, vajaliku kinnitusjõu ja tootmistsükli suhtes.
H68 ja H70 messing: sügavtõmme ja kompleksvormimine
H68 ja H70 tagavad üldiselt suurema vasesisalduse ja hea plastilisuse sobivates lõõmutatud tingimustes. Need sobivad õhukese seina joonistamiseks, mitme ääriku ja keerukamate vormitud geomeetriate jaoks.
- Kui on vaja olulist plastilist deformatsiooni, kasutage lõõmutatud või muul viisil tõmbekindlat materjali.
- Hinnake vormimispiiri tegeliku paksuse, stantsi raadiuse, stantsi kliirensi, määrimise ja tooriku hoidja jõu abil.
- Kontrollige pärast vormimist hõrenemist, kõrvumist, servade lõhenemist ja tagasitõmbumist.
- Kontrollige kindlaksmääratud klassi ja temperatuuri materjalisertifikaatide ja sissetuleva kontrolli kaudu.
H68 ja H70 ei ole kõigi ostuspetsifikatsioonide alusel omavahel asendatavad. Enne ühe teisega asendamist tuleb kontrollida kohaldatavat standardit, koostise piiranguid ja tarnitud mehaanilisi omadusi.
Elektrilüliti pistikupesa kontaktosade klasside võrdlus
| Messingi klass | Ligikaudne vasesisaldus | Tüüpiline valik | Peamine kaalutlus |
|---|---|---|---|
| H62 | 62% | Üldised tembeldatud osad, seibid ja lihtsad klemmid | Kulud ja mõõdukad vormimisnõuded |
| H65 | 65% | Klambrid, väike riistvara ja mõõdukalt vormitud osad | Tugevuse ja vormitavuse tasakaal |
| H68 | 68% | Süvajoonistamine ja keerulised vormitud komponendid | Mugavus määratud temperamendil |
| H70 | 70% | Joonistusmahukad ja õhukeseseinalised osad | Kinnitage hinde saadavus ja spetsifikatsioon |
| H96 | 96% | Suure vasesisaldusega rakendused, mis nõuavad juhtivuse ja vormimise hindamist | Ei ole otsene mehaaniline asendus tavalisele kassettmessingile |
| HPb59-1 | Ligikaudu 59% vaske, pliiga | Peamiselt vabatöötlusrakendused | Plii sisu, toote vorm ja regulatiivsed piirangud |
Tehniline otsus:Alustage lihtsate osade jaoks H62-ga, hinnake H65, kui detail vajab paremat tugevuse ja vormitavuse tasakaalu, ja kaaluge H68/H70, kui geomeetria nõuab suuremat tõmbevõimet. Kinnitage asendused alles pärast materjalistandardi ja protsessi valideerimist.
Messingist lehe temperatuuri valik: O60, H02, H04 ja H06
Temperatuur määrab, kuidas leht vormimise ajal käitub. Kahel sama nominaalse messingiklassiga lehel võib olla oluliselt erinev voolavuspiir, pikenemine, tagasitõmbumine ja painde-pragunemise oht, kuna külmredutseerimise ja lõõmutamise ajalugu on erinev.
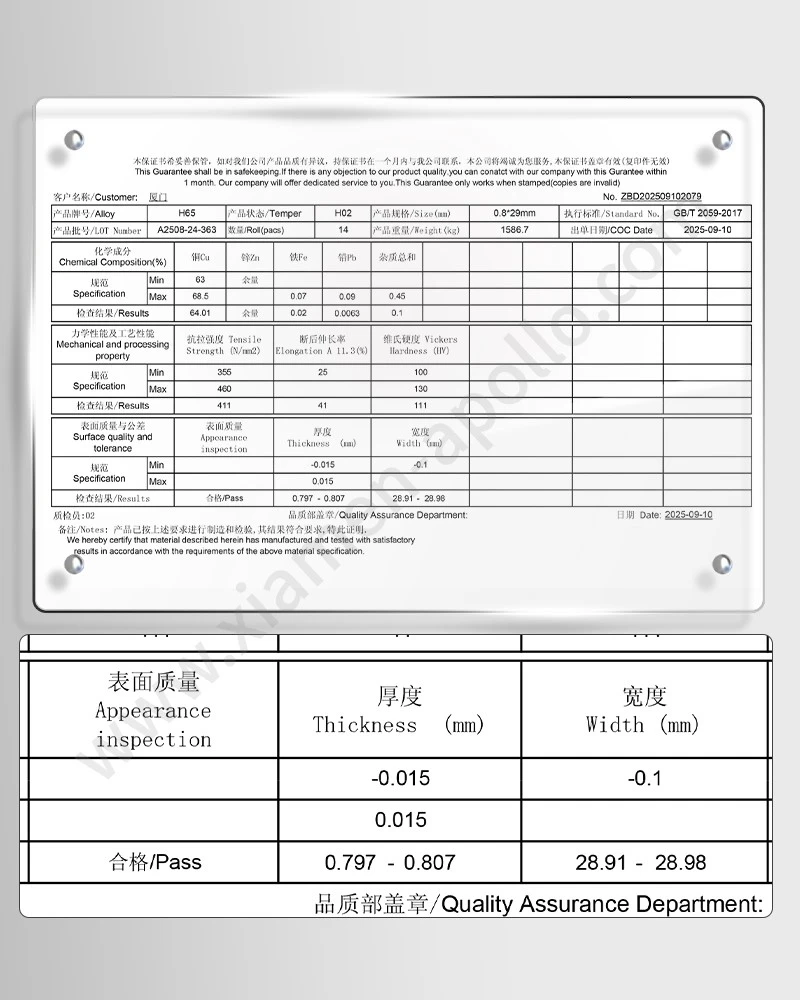
Hiina messingist valmistatud toodete standardeid ja temperamendi terminoloogiat tuleb hoolikalt kontrollida. GB/T 2040-2017 täpsustab nõuded vasest ja vasesulamist leht- ja ribatoodetele; Temperatuuri täpne tähistus ja selle vastavus pärandterminoloogiale tuleks kinnitada kehtiva tootestandardi ja tarnija sertifikaadi alusel. O60, H02, H04 ja H06 ei tohiks eeldada, et need on universaalselt asendatavad kõigi Hiina pärandnimetustega.
O60 / lõõmutatud seisukord: sügavtõmbamiseks ja suurte painde jaoks
Lõõmutatud olekut eelistatakse üldiselt siis, kui detail vajab suurt pikenemist, sügavat tõmbamist või olulist paindedeformatsiooni.
- Sobivad kandidaadid hõlmavad joonistatud klemmikorpusi, vormitud tasse ja mitme deformatsiooniastmega osi.
- 180-kraadine tagasipööramine võib olla teostatav, kuid minimaalne siseraadius sõltub paksusest, tera suunast, serva kvaliteedist ja materjali tegelikest omadustest.
- Liiga pehme materjal võib pärast keerulist vormimist suurendada käsitsemisdeformatsiooni ja tagasitõmbeid.
Tootmist esindava materjali paindekatse on usaldusväärsem kui paindenurga määramine ilma siseraadiuse või aktsepteerimiskriteeriumita.
H02 / Poolkõva seisukord: Mõõduka painde ja sulgude jaoks
Poolkõva materjal võib pakkuda praktilist tasakaalu klemmklambrite, väikeste korpuste ja umbes 90-kraadiste käänakutega komponentide vormimisvõime ja säilinud jäikuse vahel.
Elektrilüliti pistikupesa kontaktosa tootmiseks kinnitage:
- Lehe paksus ja paksuse tolerants.
- Painde raadius paksuse suhtes.
- Burri suund ja serva kvaliteet.
- Tagasilöök pärast mahalaadimist.
- Terminali lõppasend ja kontaktjõu nõuded.
H02 sobivus sõltub kehtivast standardist ja sertifitseeritud mehaanilistest omadustest, mitte ainult temperatuurikoodist.
H04 / kõva seisukord: lamedate mulgustamis- ja kinnitusdetailide jaoks
Kõvem leht võib sobida lamedate mulgustatud plaatide, kinnitusseibide ja osade jaoks, kus tugevus või jäikus on eelistatud ulatuslikule vormimisele.
Tihedad painded ja sügavad tõmbed suurendavad servade pragunemise ja murdumise ohtu. Kui lõplikuks mehaaniliseks funktsiooniks on vajalik kõvadus, kaaluge, kas pehmemas olekus vormimine, millele järgneb kinnitatud tugevdus- või viimistlusviis, on tehniliselt teostatav.
2.4 H06 / eriti kõva seisukord: suure jäikusega komponentide jaoks
Spetsiifiliste vedrude või pistikute puhul, mis nõuavad suuremat tugevust, võib kaaluda eriti kõva messingi kasutamist. See ei sobi automaatselt suure tsükliga vedru jaoks: väsimuse näitajad sõltuvad ka pinge amplituudist, geomeetriast, pinnadefektidest, terastruktuurist ja töötemperatuurist.
Ärge kasutage eriti kõva lehte oluliseks sügavtõmbamiseks või suure nurga all painutamiseks, välja arvatud juhul, kui vormimiskatsed näitavad vastuvõetavaid tulemusi.
Temperatuuri valimise maatriks messingist metallist pistikupesa klemmi stantsimisosade jaoks
| Temperatuur või seisund | Suhteline vormitavus | Sobiv protsessi suund | Peamine risk |
|---|---|---|---|
| O60 / lõõmutatud | Kõrge | Sügav tõmbamine, oluline painutamine | Osa moonutusi, kui käsitsemine ja tugi on ebapiisavad |
| H02 / poolkõva | Mõõdukas | Mõõdukas painutamine, sulgudes, pinnapealne vormimine | Tagasilöök ja lokaalne pragunemine kitsas raadiuses |
| H04 / kõva | Madalam | Tasane tühjendamine, mulgustamine, piiratud vormimine | Serva pragunemine painutamise ajal |
| H06 / eriti kõva | Madal raskekujuliseks | Lamedad osad ja valitud kõrge jäikusega komponendid | Murd või pragunemine suure plastilise pinge all |
Stress-korrosioonipragunemine ja detsinkifitseerimine: kaks erinevat rikkemehhanismi
Vormimise, ladustamise või hoolduse käigus võivad tekkida messingist terminali rikked. Pinge-korrosioonipragunemine ja tsinkimise kaotamine nõuavad erinevaid parandusmeetmeid; mõlema käsitlemine üldise "messingi korrosioonina" võib viia ebatõhusa materjalivahetuseni.
Stress-korrosioonipragunemine: jääkstress pluss vastuvõtlik keskkond
Pinge-korrosioonipragunemine, mida ajalooliselt nimetatakse messingis hooajapragudeks, võib tekkida siis, kui tõmbejääkpinge ühineb tundliku keskkonnaga. Ammoniaaki sisaldav atmosfäär on vastuvõtlike vase-tsingisulamite jaoks tunnustatud probleem.
Jääkpinget saab tekitada tühjendamise, mündimise, tiheda raadiusega painutamise, tõmbamise ja sirgendamisega. Praod võivad ilmneda pärast viivitust, sealhulgas pärast ladustamist, isegi kui osa läbib esialgse mõõtmete kontrolli.
Juhtelemendid hõlmavad järgmist:
- Vähendage liigset kohalikku pinget sobivate painderaadiuste ja etapiviisilise vormimise abil.
- Eemaldage pursked ja vältige servakahjustusi, mis võivad tekitada pragusid.
- Kontrollige ladustamist ja pakkimist, et vähendada kokkupuudet ammoniaaki sisaldavate saasteainete ja niiskusega.
- Kui materjali ja komponendi spetsifikatsioon seda nõuab, hinnake kvalifitseeritud pingeleevendustöötlust.
- Kinnitage ravi mõõtmete stabiilsuse, tugevuse ja elektrilise funktsiooni osas.
H62 puhul võib umbes 270–300 kraadi stressi leevendavat töötlemist pidada protsessi arendamise lähtepunktiks, mitte universaalseks tootmisretseptiks. Sobiv temperatuur, hoidmisaeg, atmosfäär ja jahutusmeetod sõltuvad sulami tegelikust koostisest, temperamendist, sektsiooni paksusest ja vastuvõtukriteeriumidest. Enne vabastamist kinnitage ravi uuringute ja asjakohaste testidega.
Detsintsifikatsioon: materjali kadu söövitavas keskkonnas
Detsintsifikatsioon on tsingi selektiivne eemaldamine tundlikust messingist, mis puutub kokku teatud söövitava keskkonnaga. Saadud vaserikas poorne kiht võib vähendada mehaanilist terviklikkust ja suurendada funktsionaalse liidese elektrilist või soojustakistust.
Oht suureneb mõnes happelises, kloriidi sisaldavas või merekeskkonnas sõltuvalt vee keemiast, temperatuurist, sulami koostisest ja kokkupuute kestusest. Standardite H62, H65 ja H68 puhul ei tohiks eeldada, et neil on identne korrosioonikindlus.
Võimalikud leevendusviisid hõlmavad detsinkeerumiskindla messingi, tina messingi või alumiiniummessingi hindamist, kui need sobivad nõutavate vormimis- ja elektriliste omadustega. Materjali valik peaks põhinema tegelikel kokkupuutetingimustel ja kohaldatavatel korrosioonikatsetusnõuetel, mitte ainult sulamite nimetustel.
Rikete ennetamise ja kontrollimise plaan
| Rikkerežiim | Tõenäoline panustaja | Ennetamine või kontrollimine |
|---|---|---|
| Hilinenud pragunemine pärast tembeldamist | Tõmbe jääkpinge pluss vastuvõtlik keskkond | Ülevaate koostamine, stressi leevendamise valideerimine ja keskkonna hindamine |
| Serva lõhenemine painutamisel | Liigne pinge, halb serva kvaliteet või ebasobiv temper | Painderaadiuse katsed, jämeduse kontroll ja temperamendi kontrollimine |
| Detsintsifikatsioon | Tundlik sulam agressiivses vees või keemilises kokkupuutes | Korrosioonikindla sulami valik ja kokkupuutepõhine testimine |
| Terminali deformatsioon ladustamisel | Ebapiisav tugi või liiga pehme seisund | Pakendi disain, virna kõrguse piirangud ja sissetulevad mõõtmete kontrollid |
| Elektriküte ühenduskohas | Kontakttakistus, ebapiisav jõud või halb ühendus | Nelja juhtme takistuse mõõtmine ja temperatuuri tõusu testimine määratletud tingimustes |
Elektrisõlmede puhul peaks korrosioonikvaliteet kajastama tegelikku teeninduskeskkonda. ASTM B117 pakub soolapihustusaparaadi tööpraktikat, kuid soolapihustustulemus üksi ei taga vastupidavust ammoniaagist põhjustatud pingekorrosioonipragudele ega garanteeri põllu kasutusiga. Kasutage konkreetse rikkemehhanismi jaoks asjakohast katsemeetodit.
Laadige alla kontaktmaterjali spetsifikatsioonileht
Pinnakaitse ja elektrikontaktide jõudlus
Messing põhjustab oksüdeerumise ja keskkonnaga kokkupuute tõttu pinna värvimuutust. Sobiv kaitsemeetod sõltub sellest, kas komponent on dekoratiivne, struktuurne või osa elektrivoolu teest.
Passiveerimine, katmine ja lakkimine: sobitage kaitse funktsiooniga
- Passiveerimine või keemilise muundamise töötlemine:Kaaluge rakendusi, mis nõuavad kontrollitud pinna väljanägemist või väiksemat värvimuutust, kui see sõltub keemilisest ühilduvusest ja protsessi valideerimisest.
- Galvaniseerimine:Valige kattesüsteem kontaktfunktsiooni, korrosiooniga kokkupuute, sobitusmaterjali, katte paksuse ja kehtivate elektrinõuete alusel.
- Läbipaistev lakk:Sobivam valitud dekoratiivsete või mittekontaktsete pindade jaoks; see ei tohi takistada elektriliidest ega tekitada vastuvõetamatut kontakttakistust.
- Puhastamine:Kasutage oksüdeerunud pindade jaoks sobivat messingist puhastusprotsessi, millele järgneb vajadusel loputamine ja kuivatamine. Vältige jääke, mis võivad segada neetimist, keevitamist, jootmist või elektrilist kontakti.
ASTM B117 võib vajaduse korral määrata osana korrosiooni hindamisprogrammist, kuid enne katsetamist tuleb kokku leppida katse kestuses ja aktsepteerimiskriteeriumides. Soolaga kokkupuutumist ei tohiks käsitleda otsese üleminekuna kindlaksmääratud kasutusaastatele.
Hõbedane kontaktide integreerimine 16A lüliti pistikupesa kontaktidele
16A lüliti pistikupesa kontakti puhul on messingist kogujuhtivus vaid üks osa disainist. Voolu kandevõime, temperatuuri tõus ja lülitusiga sõltuvad kontakti materjalist, kontaktjõust, geomeetriast, liigendi terviklikkusest, klemmi ristlõikest ja kohaldatavatest toote testimisnõuetest.
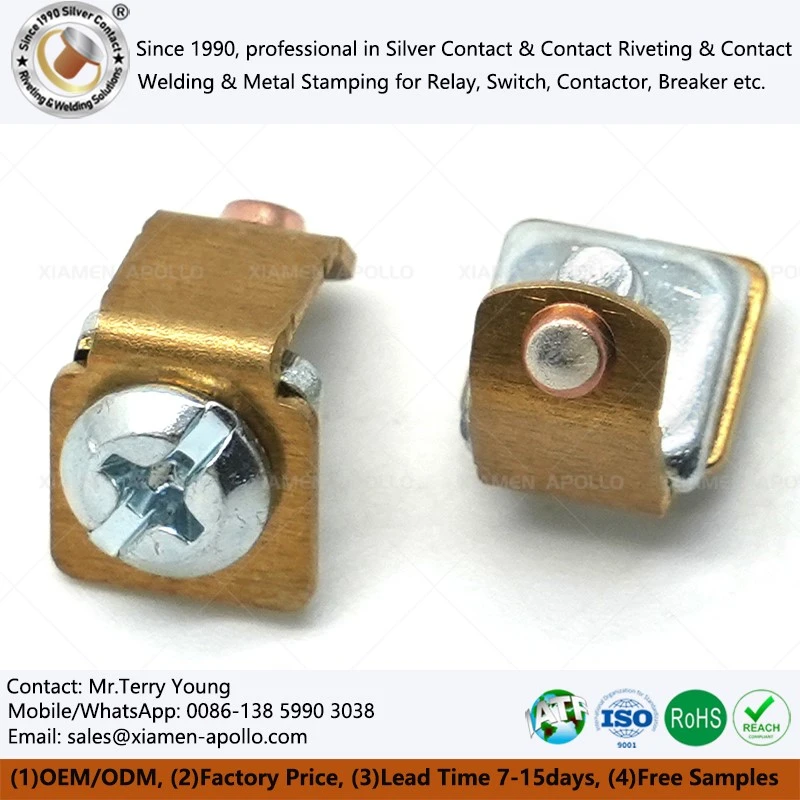
Kui hõbedane kontakt on needitud või keevitatud messingklemmile, kontrollige järgmist: kontakti sulam ja sertifitseeritud koostis, nagu AgNi või AgSnO₂, kui lülituskohustus on ette nähtud. Kontakti läbimõõt, paksus ja paigutustolerantsid. Needipea geomeetria või keevisliidese terviklikkus. Kontakttakistus enne ja pärast vastupidavustesti. Temperatuuri tõus määratud voolu- ja keskkonnatingimustel. Vastavus kehtivale lüliti või pistikupesa tootestandardile.
AgSnO₂ ja AgNi ei ole üldiselt asendatavad. Valik sõltub lülituskoormusest, sisselülitusvoolust, kaareenergiast, kontaktkeevitusriskist ja vastupidavusnõuetest. Kontaktmaterjal peab olema ettenähtud seadme jaoks kvalifitseeritud, mitte ainult sulami koostise hulgast.
Messingist elektriosade tootmise kvalifikatsioon ja kvaliteedikontroll
Tootmisvalmis materjali spetsifikatsioon peaks ühendama sissetuleva messingi sertifikaadi tegeliku tembeldamisprotsessi ja lõpliku elektrikatsega. ISO 9001 ja IATF 16949 on juhtimissüsteemi standardid; Ainuüksi sertifikaat ei tõenda, et messingklemm vastab teatud mõõtmete või elektrinõuetele.
Sissetuleva materjali kontrollimine
Kontrollige materjali sertifikaati tellitud kvaliteedi, keemilise koostise ja temperamendi suhtes. Kinnitage kinnitatud proovivõtuplaani abil paksust, laiust, tasasust ja pinna seisundit. Kontrollige kindlaksmääratud mehaanilisi omadusi, sealhulgas tõmbetugevust ja pikenemist. Kontrollige mähise või lehe identifitseerimise, tootmispartii ja valmisosade partii jälgitavust. Kinnitage RoHS- ja REACH-dokumentatsioon, kui rakendus ja turg seda nõuavad.
Protsessi tembeldamise juhtnupud
Progressiivne stantsimine nõuab stantsi kliirensi, stantsi kulumise, riba etteande, piloodi positsioneerimise, jäme kõrguse ja määrimise kontrolli. Painutatud klemmide puhul jälgige paindenurka, siseraadiust, tagasitõmbejõudu ja funktsionaalsete kontaktide asukohta.
Tolerants, näiteks ±0,02 mm, võib olla valitud funktsioonide jaoks sobivate tööriistade ja mõõtmismeetoditega teostatav, kuid seda ei tohiks vaikimisi määrata igale mõõtmele. Joonise tolerantsid peavad kajastama detailide geomeetriat, materjali varieeruvust, protsessi võimekust ja kontrollimise ebakindlust.
Lõplik ülevaatus ja elektriline kinnitamine
| Iseloomulik | Kontrollimise meetod | Vastuvõtmise alus |
|---|---|---|
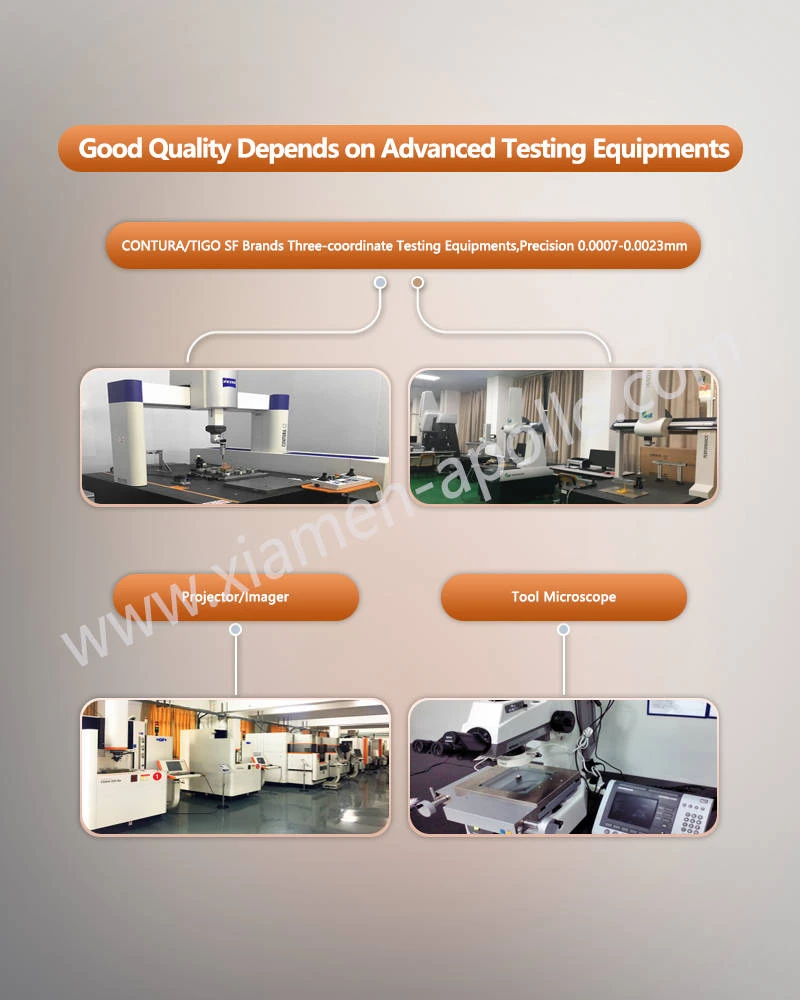
| Paksus ja kriitilised mõõtmed | Kalibreeritud mikromeeter, optiline mõõtmine või CMM, kui see sobib | Heakskiidetud joonis |
| Burri kõrgus ja servade seisukord | Optiline kontroll või määratud mõõtur | Joonistamine ja protsessi spetsifikatsioon |
| Paindenurk ja terminali asend | Armatuur, optiline süsteem või CMM | Heakskiidetud joonis |
| Hõbedase kontaktiga kinnitus | Visuaalne kontroll pluss kvalifitseeritud liigesetest | Kinnitatud liitumisspetsifikatsioon |
| Kontakti takistus | Vajadusel neljajuhtmeline mõõtmine | Tootepõhine limiit |
| Temperatuuri tõus | Katse kindlaksmääratud voolu-, paigaldus- ja keskkonnatingimustes | Kohaldatav tootestandard |
| Korrosioonikindlus | Keskkonnaspetsiifiline katsemeetod | Kokkulepitud kokkupuute- ja aktsepteerimiskriteeriumid |
Standard IEC 60947 kehtib asjakohaste madalpinge lülitus- ja juhtseadmete toodete kohta, kuid see ei ole universaalne aktsepteeritav standard iga pistikupesa või klemmikomponendi jaoks. Enne kvalifikatsiooninõuete kehtestamist tehke kindlaks valmis seadme kategooria ja kohaldatav standard.
Korduma kippuvad küsimused elektrikontaktide kohta
Kuidas valida elektrilülitite klemmide jaoks messinglehe H62, H65 ja H68 vahel?
Valige H62 lihtsate stantsitud osade jaoks, kui hind on prioriteet, H65 tugevuse ja vormimisvõime tasakaalustamiseks ning H68 nõudlikumate joonistustoimingute jaoks.
Kuidas vältida hilinenud pingekorrosioonipragusid stantsitud H62 messingosades?
Vähendage vormide pinget, kontrollige jäsemeid ja servakahjustusi, piirake kokkupuudet ammoniaaki sisaldava keskkonnaga ja hinnake kvalifitseeritud stressi leevendavat ravi. 270–300-kraadine töötlemine võib olla H62 arendamise lähtepunkt, kuid tootmistsükkel peab olema valideeritud tegeliku materjali ja komponendi jaoks.
Millist teavet on vaja messingist stantsimis- ja hõbekontaktiga sõlmede tehasepakkumise tegemiseks?
Esitage joonis või CAD-fail, messingi klass ja temper, paksus, tolerantsid, pinnaviimistlus, aastane maht, liitmismeetod, elektrinõuded ja kohaldatavad vastavusstandardid.
võtke meiega ühendust
Saada omaElektriline lüliti messingist osa metallist stantsiminejoonistus, messingi klass ja nõutav aastane kogus tootmisülevaateks, mis hõlmavad materjali valikut, järkjärgulist stantsimist, hõbekontaktset neetimist, mõõtmete kontrolli ja elektrilist kvalifikatsiooni.