Ultraheli keevitamine ja takistuspunktkeevitus lahendavad elektrikontaktisõlmede erinevaid ühendamisprobleeme: ultrahelikeevitus kasutab kõrgsageduslikku mehaanilist vibratsiooni ja survet, et luua tahkissideme, samas kui takistuskeevitus tekitab lokaliseeritud soojust elektritakistuse kaudu elektroodi jõu mõjul. AgSnO2-vask liideste, vask-vask punutiste ühenduste ja stantsitud kontaktsildade puhul tuleb valikul arvestada materjalide kombinatsioone, sektsiooni paksust, kontakti takistust, liite tugevust ja lubatud deformatsiooni. Kumbki protsess ei ole üldiselt eelistatav; õige valik sõltub liigendi geomeetriast, elektrilisest võimsusest ja kinnitatud tootmisaknast.
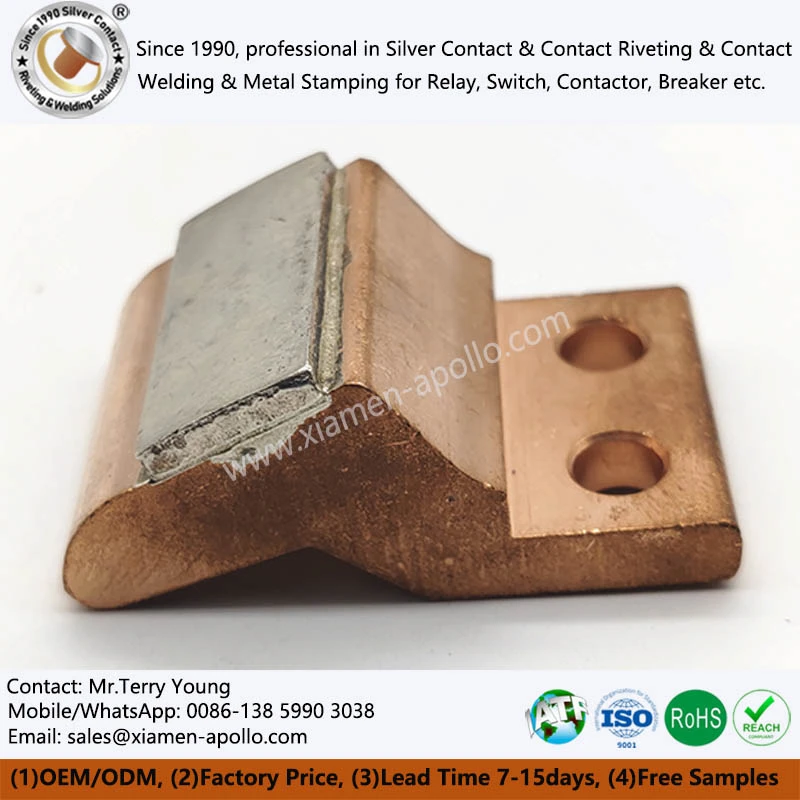
Materjalide ühilduvus ja vuukide disain AgSnO2-vask- ja vaskpunutiskoostude jaoks
AgSnO2-vase liidesed: eristage kontaktmaterjali konstruktsioonialusest
AgSnO2 on hõbedal põhinev tinaoksiidi sisaldav elektriline kontaktmaterjal, mida tavaliselt valitakse lülitusrakenduste jaoks, mis nõuavad vastupidavust kaareerosioonile ja materjali ülekandmisele. Võrdluspreparaadina võib kasutada nominaalset 88/12 Ag/SnO2 koostist, kuid tegelik koostis ja tootmisviis peavad olema vastavuses materjali spetsifikatsioonidega.
AgSnO2 kontaktelemendi ühendamine vasest toega ei ole samaväärne kahe homogeense vaskkomponendi keevitamisega. Hõbedapõhisel kontaktmaterjalil ja vasest substraadil on erinevad termilised, mehaanilised ja elektrilised omadused. Eelkõige mõjutavad teostatavat ühendamisprotsessi oksiidi dispersioon, kontaktelemendi geomeetria ja kõvajoodisega, neetitud või plakeeritud liidese olemasolu.
Enne ultraheli- või takistuskeevituse valimist tehke kindlaks, kas konstruktsioon nõuab kontaktmaterjali otsest keevitamist, kontakti kandva vaskkanduri keevitamist või eraldi ühendamistoimingut, millega kontaktelement kinnitatakse kanduri külge. Otsekeevitus ei tohiks sobida iga AgSnO2 klassi või kontakti geomeetriaga.
Vase ja vase punutised: juhtige ahela liikumist ja vooluteid
Vaskpunutist kasutatakse tavaliselt painduvates elektriühendustes, sealhulgas liikuvates kontaktsildades, kaitselülitite sõlmedes ja kõrge vooluga lülituskomponentides. Selle mitmed peened ahelad pakuvad paindlikkust, kuid tekitavad ka protsesside juhtimise väljakutseid.
- Harude konsolideerimine:Protsess peab koondama kavandatud kiud, jätmata liigseid sidumata piirkondi.
- Kuumuse poolt mõjutatud geomeetria:Kohalik sulamine või liigne kokkusurumine võib vähendada paindlikkust ja muuta efektiivset ristlõiget.
- Elektriline järjepidevus:Vool peab läbima stabiilse sidemega piirkonna, mitte väikese arvu eraldatud ahela ja terminali kontaktpunkte.
- Mehaaniline hoidmine:Tõmbe- ja nihkekatsega tuleb kindlaks teha, kas liigend peab vastu koostekoormustele ja hooldusliikumisele.
- Pinna seisukord:Oksiidkiled, õli, plaadistus ja saastumine võivad liimimisakent muuta.
Ultraheli keevitamine on sageli tugev kandidaat vaskpunutise ja terminali ühenduste jaoks, kuna see võib luua tahkissidemeid ilma sulatamist nõudmata. Takistuskeevitus võib sobida ka siis, kui klemmi geomeetria, elektroodide juurdepääs ja keerme konfiguratsioon toetavad korratavat voolukontsentratsiooni.
Ühine projekteerimissisendid IEC 60947 lülitussõlmede jaoks
| Disaini sisend | Tehniline asjakohasus | Kontrollimise meetod |
|---|---|---|
| Alusmaterjal ja klass | Määrab juhtivuse, kõvaduse ja liitumisreaktsiooni | Materjali tunnistus ja klasside kontroll |
| Kontaktide koosseis | Mõjutab lülituskäitumist ja ühilduvust liitumismarsruudiga | Tarnija sertifikaat ja vajadusel keemiline analüüs |
| Lehe või terminali paksus | Mõjutab energia sisendit, elektroodi jõudu ja deformatsiooni | Joonise kontroll ja paksuse mõõtmine |
| Punutise ristlõige | Mõjutab praegust võimsust, konsolideerimist ja paindlikkust | Mõõtmete ülevaatus ja ristlõike analüüs |
| Vuukide kattumine ja keevisõmblusala | Määrab koormuse jaotuse ja vooluülekande ala | Jooniste ülevaade ja metallograafiline lõige |
| Pinnakate | Võib muuta kontakttakistust ja keevisõmbluse konsistentsi | Katte spetsifikatsioon ja pinna kontroll |
| Töövool ja töötsükkel | Määrab temperatuuri tõusu ja hooldusnõuded | Elektriline katsetamine kindlaksmääratud tingimustel |
Kohaldatav IEC 60947 osa tuleks valida vastavalt lülitusseadmele ja selle kasutusotstarbele. Materjali või liitumisprotsessi sertifikaat üksi ei tõenda valmis elektrisõlme vastavust nõuetele.
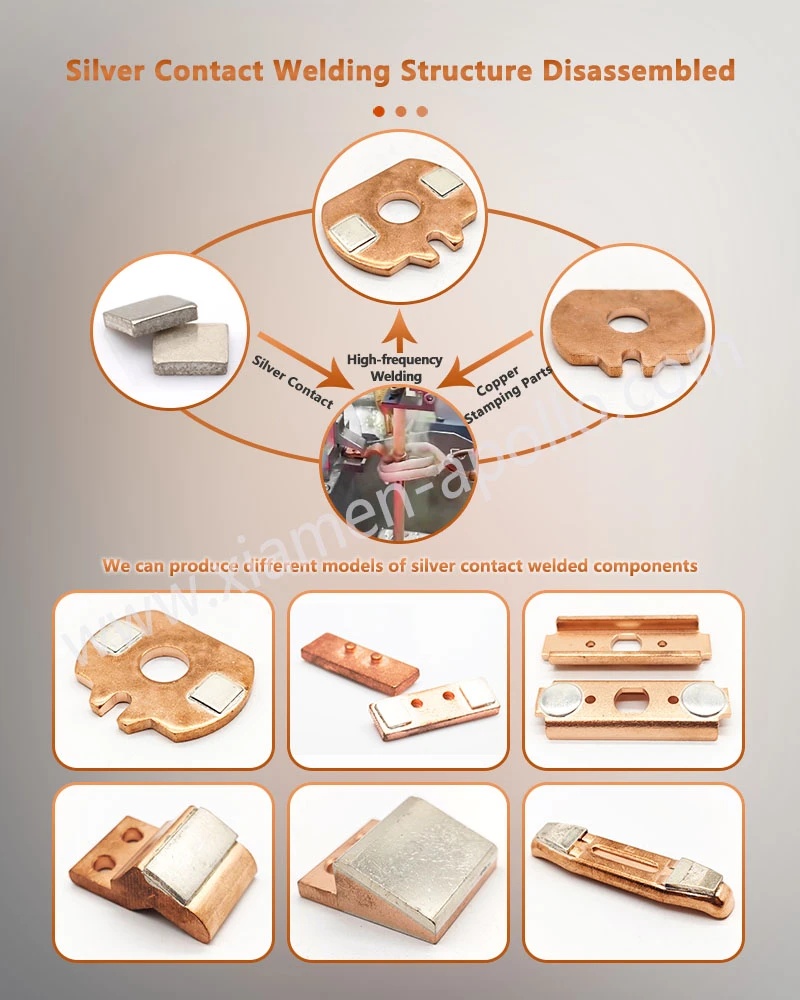
Ultraheli kontaktkeevitus: tahkisliitmine õhukese vase ja painduvate juhtmete jaoks
Kuidas ultrahelikeevitus vuugi moodustab
Ultraheli metallikeevitus rakendab kattuvatele metallpindadele kinnitusjõudu ja kõrgsageduslikku mehaanilist vibratsiooni. Sellest tulenev liidese liikumine katkestab pinnakile ja soodustab intiimset metalli-metalli kontakti. Sobivates tingimustes moodustub vuuk ilma mahulise sulamiseta.
Tegelik töösagedus, amplituud, jõud, keevitusaeg ja energiapiirangud sõltuvad keevitussüsteemist, tööriistadest, materjalidest ja liite geomeetriast. Paljud tööstuslikud metallikeevitussüsteemid töötavad kümnetes kilohertsides, kuid konkreetne sagedus tuleb võtta pigem seadme spetsifikatsioonist, mitte käsitleda universaalse protsessinõudena.
Vaskpunutise ja õhukeste vaskklemmide puhul hõlmavad peamised protsessimuutujad:
- Amplituud:Kontrollib liideste vibratsiooni ja hõõrdumist.
- Kinnitusjõud:Säilitab kontakti, mõjutades samal ajal kiudude tihenemist ja kohalikku deformatsiooni.
- Keevitusaeg või energia:Määrab, kas liides saab piisavalt mehaanilist tööd.
- Tööriista geomeetria:Reguleerib vibratsiooni ülekannet ja sidumisrõhu jaotust.
- Ühine virnastamine:Muudab energia ülekannet läbi kihtide ja mõjutab tekkivat sidepinda.
Ebapiisav energia võib jätta osaliselt seotud kiud. Liigne energia võib põhjustada ahela lõikamist, pinna rebenemist, terminali hõrenemist või mõõtmete moonutusi. Seetõttu tuleb valideeritud protsessiaken luua tüüpiliste tootmismaterjalide ja tööriistade abil.
Vaskpunutiste ja õhukeste juhtmete eelised ja piirangud
Ultraheli keevitamine on eriti kasulik seal, kus sulatamine on ebasoovitav ja klemmidega tuleb ühendada painduvad juhid.
| Hindamispunkt | Ultraheli keevitamine | Tehniline mõju |
|---|---|---|
| Sidemete moodustumine | Peamiselt tahkes olekus sobivates tingimustes | Piirab massi sulamist liideses |
| Vasest punutis | Sobib mitme ahela ühendamiseks | Nõuab kiudude tihendamise ja keevisõmbluse jalajälje kontrolli |
| Õhukesed vasest sakid | Võib vähendada vajadust sula keevisvanni järele | Tööriista surve võib siiski põhjustada kohalikku hõrenemist või jälgi |
| Erinevad materjalid | Oleneb konkreetsest materjalipaarist ja pinnaseisundist | Iga materjalikombinatsiooni jaoks on nõutav kvalifikatsioon |
| Elektroodide või tööriistade kulumine | Sonotrode ja alasi kulumine mõjutavad energiaülekannet | Tööriistade perioodiline ülevaatus on vajalik |
| Ühine välimus | Tavaliselt näitab kokkusurutud tekstureeritud keevispiirkonda | Välimus üksi ei saa luua sideme tugevust |
| Tootmise jälgimine | Jälgida saab jõudu, energiat, aega ja nihet | Vastuvõtupiirid peavad olema korrelatsioonis destruktiivsete katsetega |
Ultraheli keevitust ei tohiks käsitleda automaatselt sobivana iga hõbekontaktiga liidese jaoks. Ühendusmarsruut peab vastama tegelikule kontakttasemele, kandematerjalile, plaadistuse seisukorrale ja elektrikoormusele.
Ultraheli kontaktkeevituskoostu protsessi kvalifikatsioon
Kvalifitseeritud ultraheli kontaktkeevitusprotsess peaks looma dokumenteeritud seose masina seadistuste ja viimistletud liite omaduste vahel.
- Määratlege materjali klassid, paksused, ülekatte mõõtmed ja pinna seisukord.
- Salvestage amplituud, jõud, keevitusaeg või -energia ja kohaldatavad nihkeandmed.
- Kontrollige keevisõmbluse laiust, pikkust, süvendit ja klemmide deformatsiooni.
- Sektsiooni tüüpilised liigendid sidemete järjepidevuse ja sidumata piirkondade hindamiseks.
- Mõõtke liigeste takistust kontrollitud korratava meetodiga.
- Tehke liigendi geomeetriale vastav hävitav nihke-, tõmbe- või tõmbekatse.
- Kinnitage protsessi aken kogu vajaliku tootmisvahemiku ja tööriistade eluea ulatuses.
Numbrilised aktsepteerimispiirid peavad tulenema toote joonisest, kliendi spetsifikatsioonist või kinnitatud projekteerimisnõuetest. Universaalset nihketugevuse läve ei saa määrata igale punutise ühenduskohale või elektrilise kontakti komplektile.
Laadige alla kontaktmaterjali spetsifikatsioonileht
Takistuse punktkeevitus: lokaliseeritud džauli küte tembeldatud elektriosade jaoks
Soojuse genereerimine ja elektroodi jõud
Takistuspunktkeevitus juhib elektrivoolu läbi kattuvate juhtivate osade, rakendades samal ajal elektroodi jõudu. Liidese elektritakistus tekitab lokaliseeritud soojust, mis võib sobivate materjalide kombinatsiooni ja protsessi tingimuste korral moodustada keevisõmbluse.
Tulemus sõltub voolutugevusest, keevitusajast, elektroodi jõust, elektroodi pinna geomeetriast, materjali paksusest, pinnatakistusest ja jahutustingimustest. Vask kujutab endast erilist väljakutset, kuna selle kõrge elektri- ja soojusjuhtivus võib muuta lokaalse kuumutamise raskesti juhitavaks. Seetõttu tuleb tegeliku vasesulami ja vuugi konstruktsiooni jaoks valideerida elektroodide seisukord ja voolutugevus.
Paksemate stantsitud komponentide puhul võib korralikult kavandatud takistus-keevitusprotsess tagada korratava geomeetriaga kontsentreeritud liite. Liigne soojussisend võib aga põhjustada väljatõmbumist, pinnasisse vajumist, elektroodide kleepumist, moonutusi või suurenenud kuumusest mõjutatud piirkonda.
Vaskkontaktide ja tembeldatud kontaktsildade protsessimuutujad
| Protsessi muutuja | Liiga madal või halvasti juhitav | Liiga kõrge või halvasti juhitav |
|---|---|---|
| Keevitusvool | Ebapiisav küte ja alamõõduline keevisõmblus | Väljatõrjumine, liigne süvendamine või ülekuumenemine |
| Keevitamise aeg | Mittetäielik tükikeste moodustumine | Liigne soojussisend ja suurem kahjustatud piirkond |
| Elektroodi jõud | Ebastabiilne kontakt ja ebajärjekindel vastupanu | Vähendatud liidese takistus või liigne taane, olenevalt seadistusest |
| Elektrood-näo seisund | Ebaühtlane voolujaotus | Liigne kontaktpind või lokaalsed kulumisega seotud defektid |
| Pinna seisukord | Muutuv kontakttakistus ja ebaühtlane kuumutamine | Katte purunemine või pinnakahjustus ebasobivates tingimustes |
| Jahutus- ja hoidmisaeg | Vajadusel ebapiisav tahkumine või stabiliseerimine | Ebavajalik tsükliaeg, kui see on halvasti optimeeritud |
Vask-vask ühenduste jaoks tuleb vool, jõud, elektroodide geomeetria ja pinna seisund välja töötada koos. Madala juhtivusega terase jaoks kehtestatud parameetreid ei saa lihtsalt vaskklemmidele üle kanda.
3.3 Keevitustükk, kuumusest mõjutatud tsoon ja moonutuste juhtimine
Punktkeevisõmbluse kvaliteeti ei saa hinnata ainult pinna välimuse järgi. Keevisõmbluse tüki, ümbritsevat kuumusest mõjutatud piirkonda, süvendi sügavust ja ülejäänud sektsiooni paksust tuleks hinnata joonise ja kvalifikatsiooniplaani alusel.
Ristlõige võib paljastada tüki mõõtmed, poorsuse, praod, mittetäieliku sulandumise ja väljutamisega seotud defektid. Kui kontaktisõlm kannab voolu liikuva vedru või kalibreeritud kontaktsilla lähedal, võivad moonutused muuta ka kontakti joondamist, vedru eelkoormust või avanemis- ja sulgemiskäitumist.
Elektriliste kontaktsõlmede puhul peaks keevitusprotseduur seetõttu hõlmama mõõtmete kontrollimist enne ja pärast ühendamist, kahjustuste hindamist ja elektrilisi mõõtmisi. Kui koost sisaldab hõbedast kontaktelementi, veenduge, et keevituskuumus ja mehaaniline koormus ei kahjustaks kontaktelementi ega selle olemasolevat kinnitust vasest kandurile.
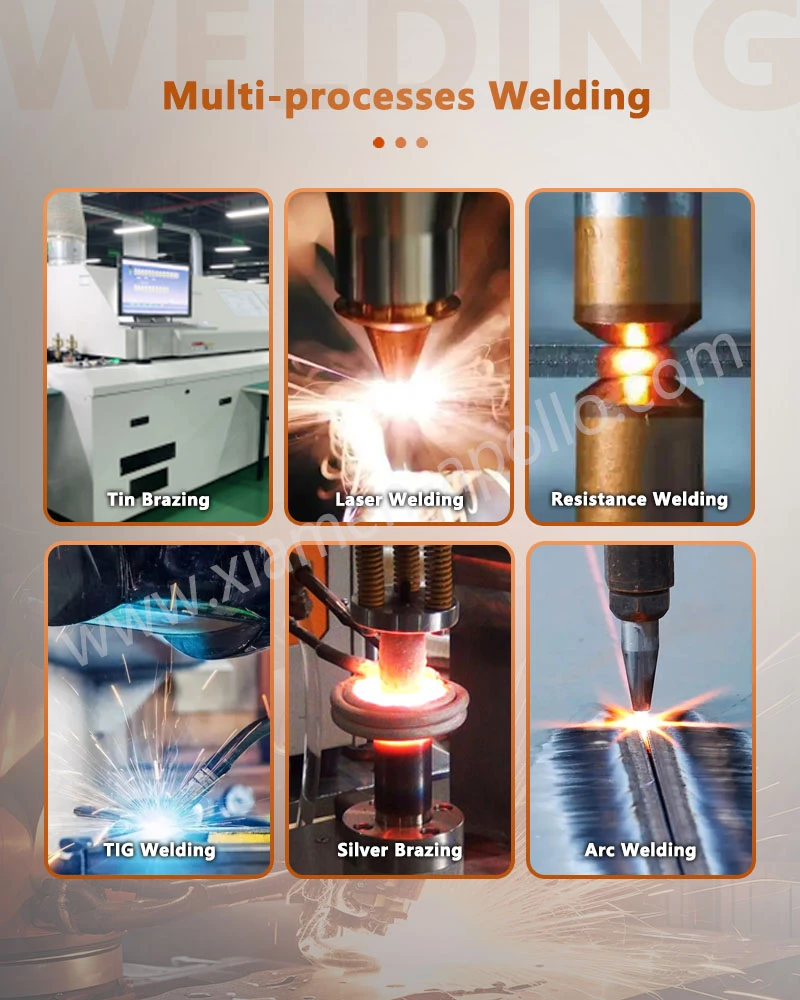
Ultraheli keevitamine vs. takistuskeevitus: protsessi valik elektriliste kontaktisõlmede jaoks
Tehniline võrdlus liitetüübi järgi
| Valikukriteerium | Ultraheli keevitamine | Takistuspunktkeevitus |
|---|---|---|
| Esmane ühendusmehhanism | Mehaaniline vibratsioon ja rõhk | Elektritakistusküte ja elektroodide rõhk |
| Mahuline sulamine | Üldiselt välditakse kavandatud tahkissidemetes | Keevisõmbluse tüki moodustamiseks kasutatakse tavaliselt kohalikku sulatamist |
| Vasest punutis | Sageli sobib mitmeahelaliseks konsolideerimiseks | Võimalik sobiva klemmi ja elektroodi konstruktsiooniga |
| Õhukesed vasest komponendid | Kasulik, kui virn toetab stabiilset vibratsiooniülekannet | Võimalik, kuid lokaalne kuumutamine ja taandumine nõuavad kontrolli |
| Paksemad stantsitud osad | Piiratud seadme võimsuse ja liigendi geomeetriaga | Sageli sobib, kui vool ja elektroodid on piisavad |
| Erinevad metallid | Nõutav materjali-paari kvalifikatsioon | Nõutav materjali-paari kvalifikatsioon |
| Tüüpiline kontrolli fookus | Liimimisala, kiudude kahjustused, süvendid, takistus | Nuggeti mõõtmed, väljatõrjumine, taandumine, kuumusest mõjutatud piirkond, takistus |
| Peamised varustusprobleemid | Sonotrode kulumine, amplituudi stabiilsus, kinnitus, energia jälgimine | Elektroodide kulumine, voolu stabiilsus, jõud, jahutus, keevitusaja juhtimine |
| Tootmisotsus | Parimaks hinnatud pooljuhtühenduste ja painduvate juhtmete jaoks | Kõige paremini hinnatud ühilduvate osade virnade lokaalseks liitmiseks |
Kumbagi meetodit ei tohiks valida ainult tsükliaja või seadme nimivõimsuse põhjal. Otsuses tuleb arvestada liigendi tugevust, elektritakistust, temperatuuri tõusu, mõõtmete stabiilsust, tootmismuutusi ja hoolduskulusid.
Tavaliste elektrisõlmede valikumaatriks
| Rakendus | Esialgse protsessi kandidaat | Kvalifikatsiooni prioriteedid |
|---|---|---|
| Vaskpunutis vaskklemmile | Ultraheli keevitamine | Kiudude konsolideerimine, tõmbetugevus, vastupidavus, paindlikkus |
| Õhuke vaskfoolium või sakkide virn | Ultraheli keevitamine, võib virnastada | Sideme pidevus, hõrenemine, moonutamine, elektritakistus |
| Vask-vask stantsitud sild | Takistuspunkt- või ultrahelikeevitus, olenevalt geomeetriast | Nugget või side pindala, nihketugevus, takistus, joondus |
| Paks tembeldatud klemmivirn | Takistuspunktkeevitus, olenevalt praegusest tarnimisest ja juurdepääsust | Nugi suurus, taane, kuumusest mõjutatud piirkond, tugevus |
| AgSnO2 kontakt vaskkandjal | Rakendusepõhine liitumismarsruut | Kontakti terviklikkus, kinnituse tugevus, termilised efektid, lülitusjõudlus |
| Erineva metalli liides | Kumbki protsess alles pärast kvalifitseerimist | Materjalide ühilduvus, liidese defektid, vananemine, vastupidavuse stabiilsus |
Miks tuleb liigese tugevuse kõrval hinnata kontakti takistust?
Mehaaniliselt tugev keevisõmblus võib siiski sobimatu olla, kui vooluteel on liigne takistus. Seevastu madal algtakistuse näit ei tõesta, et liigend talub vibratsiooni, termilist tsüklit või korduvat mehaanilist koormust.
Kontakt- või ühendustakistus oleneb tegelikust vooluteest, ühendatud alast, liidese seisundist, pinnakiledest ja mõõtmise seadistusest. Neljajuhtmeline Kelvini mõõtmine on üldiselt sobiv madala takistusega ühenduste jaoks, kuna see eraldab pingetundliku tee voolu juhtivatest juhtmetest ja vähendab juhtmetakistuse viga.
Testimine peaks täpsustama mõõtevoolu, sondi asukohad, stabiliseerimistingimused, instrumendi vahemiku ja aktsepteerimiskriteeriumid. Mõõtmisi tuleks võrrelda tootmisprotsessi järjepidevates punktides ning sama meetodit tuleks kasutada lähtetaseme ja vastupidavuse hindamiseks.
Märkimisväärse vooluga sõlmede puhul tuleks takistuse testimist täiendada temperatuuri tõusu katsega ettenähtud elektrilise koormuse korral. Kohaldatav tootestandard ja kliendi spetsifikatsioon määravad katsetingimused; IEC 60947 nõuded sõltuvad seadme kategooriast ja osast.
IATF 16949 tarneahelate kvalifikatsiooniplaan
Autotööstuse ja elektrikomponentide tarneahelate puhul peaks protsessi kvalifitseerimine siduma sissetuleva materjali identifitseerimise, ühendamisparameetrite, protsessisisese jälgimise, lõppkontrolli ja jälgitavuse.
Praktiline kontrolliplaan võib sisaldada:
- Vasesulamite ja kontaktmaterjalide materjalisertifikaadid ja partii identifitseerimine.
- Heakskiidetud keevitusretseptid, mis on seotud osanumbrite ja kontrollitud joonistega.
- Ultraheli energia, amplituudi, jõu ja aja või takistus-keevitusvoolu, aja, jõu ja elektroodi seisundi jälgimine.
- Keevisõmbluse asukoha, taande ja komponentide joonduse mõõtmete kontroll.
- Destruktiivne nihke- või tõmbekatse kindlaksmääratud proovivõtuvahemike järel.
- Nelja juhtme takistuse mõõtmine ja temperatuuri tõusu testimine, kui see on ette nähtud.
- Mittevastavuse käsitlemine, parandusmeetmed ja partii jälgitavus kohaldatava kvaliteedisüsteemi alusel.
IATF 16949 on autode kvaliteedijuhtimissüsteemi standard, mitte keevitusprotsessi kinnitus ega garantii, et üksik keevisõmblus vastab selle projekteerimisnõuetele. Protsessispetsiifilised aktsepteerimiskriteeriumid tuleb määratleda ja kinnitada eraldi. RoHSi ja REACHi kohustusi tuleks hinnata ka asjakohaste ainepiirangute, erandite ja klientide nõuete alusel.
Konsulteerige meie elektriinseneridega juba täna
Korduma kippuvad küsimused
Milline on maksimaalne paksuse suhe erinevate metallide ultrahelikeevitamisel hõbedaste kontaktide ja vaskvarre vahel?
Ultraheli keevitamine toimib optimaalselt, kui ülemise kontaktotsa ja alumise vasest aluspinna paksuse suhe ei ületa 3:1, kusjuures vuugi kogupaksus hoitakse alla 1,5 mm, et tagada tõhus akustilise energia ülekandmine.
Kuidas tagab Xiamen Apollo partii jälgitavuse IATF 16949 järgimiseks?
Kõik sissetulevad toorribamaterjalid (nt AgSnO₂/Cu bimetallid) läbivad sissetuleva spektraalanalüüsi ja mikrograafilise kontrolli. Lasermärgistus kanduribadel seob iga tootmispartii otse veski katsesertifikaatide ja mõõtmete kontrollimise aruannetega.
Mis on kohandatud keevitatud kontaktisõlmede standardne näidise tarneaeg?
Standardsete tööriistade prototüübid ja kohandatud keevitatud kontaktsilla näidised valmistatakse tavaliselt, neid kontrollitakse metallograafilise sektsiooni abil ja tarnitakse 10–15 tööpäeva jooksul pärast joonise kinnitamist.
võtke meiega ühendust
Vaja tootmisvalmisHõbedane kontakti keevitatud ühendus? Saatke oma joonised, materjaliklassid, vuukide mõõtmed ja aastane maht juba täna, et saada tehasepoolset inseneriülevaatust, keevitusprotsessi hindamist ja OEM-i pakkumist.