Elektriline kontaktplaat kontrollib pinna oksüdatsiooni, kontakttakistust, kulumiskäitumist ja pikaajalist ühenduse stabiilsust. Kuld-, hõbe- ja tinakate täidavad erinevaid elektrilisi ja mehaanilisi nõudeid; katte valikul tuleb arvesse võtta voolu, kontaktjõudu, lülitussagedust, paaritsükleid, mitteväärismetallide ühilduvust ja töökeskkonda. Elektrikontaktide tootjate ja OEM-i ostumeeskondade jaoks tuleks katte paksus, haardumine, poorsus ja kontrollimeetodid täpsustada enne tootmise vabastamist.
Kuidas galvaniseerimine mõjutab elektrikontaktide jõudlust
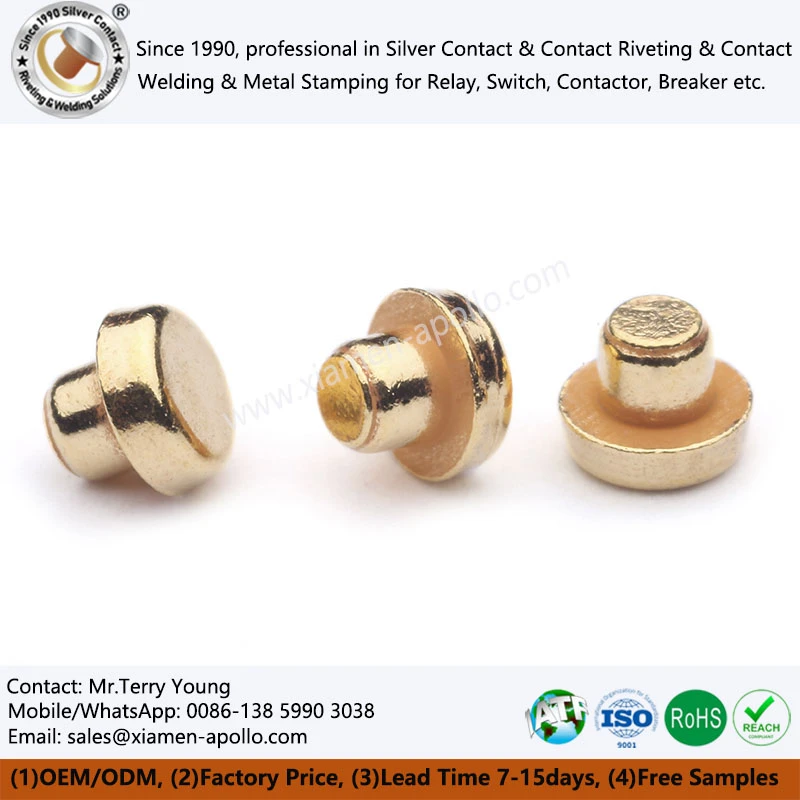
Galvaniseerimine katab juhitava metallikihi juhtivale põhimikule, et muuta selle pinnaomadusi ilma kogu komponendi puistematerjali muutmata. Releekontaktides, vaskklemmides, stantsitud pistikutes ja hõbedase kontakti neetides mõjutab kate nii liidese elektrijuhtivust kui ka pinna lagunemise kiirust.
Kontakttakistus ja pindkile moodustumine
Kontakttakistus sõltub metallilise kokkupuute tegelikust pindalast, kontaktjõust, pinna karedusest, saastumisest ja pinnakile omadustest. Kuigi kontaktil võib olla suur nähtav ala, läbib elektrivool palju väiksema arvu mikroskoopilisi kontaktpunkte.
Hõbe tagab kõrge elektrijuhtivuse, kuid väävlit sisaldavas keskkonnas võib tekkida hõbesulfiid. Kuld talub oksüdatsiooni ja sobib madala tasemega signaalikontaktide jaoks, samas kui tina pakub praktilist pinda paljudele eraldatavatele vaskühendustele, kuid võib teatud tingimustel tekitada oksiidkilesid ja määrdumist.
| Pindamismaterjal | Tüüpilised elektrilised omadused | Peamine pinnaga seotud risk | Üldine insenerikasutus |
|---|---|---|---|
| Hõbe (Ag) | Kõrge juhtivus; puistetakistus ligikaudu 1,59 μΩ·cm 20 kraadi juures | Sulfideerimine ja pindade tuhmumine | Toitekontaktid, releekontaktid, juhtivad klemmid |
| Kuld (Au) | Kõrge juhtivus; puistetakistus ligikaudu 2,44 μΩ·cm 20 kraadi juures | Läbikulu, poorsus ja kõrge materjalikulu | Madala taseme signaalid, täppispistikud, juhtimisahelad |
| Tina (Sn) | Mahutakistus ligikaudu 11,5 μΩ·cm 20 kraadi juures | Tundlikes süsteemides oksiidide moodustumine, kihistumine ja tina vurrud | Vaskklemmid, tembeldatud pistikud, juhtmeterminaliidesed |
Oksüdatsiooni-, väävli- ja korrosioonikatsed
Katte toimivus sõltub teeninduskeskkonnas esinevatest kemikaalidest. Hõbe võib väävlit sisaldavas keskkonnas tuhmuda; tinaoksiid võib suurendada takistust madalate kontaktjõudude korral; ja kulla korrosioonikindlust võivad kahjustada poorid, mis paljastavad aluspinna.
Soolapihustustesti ASTM B117 järgi hindab korrosiooni käitumist kontrollitud soola-udu keskkonnas. Kuid see ei ennusta otseselt jõudlust väävlirikkas tööstuskeskkonnas, segatud gaasikeskkonnas ega tegelikku elektrilülituskohustust. Katsemeetodid peaksid seetõttu ühtima kasutusel eeldatava rikkemehhanismiga.
Elektriliste kontaktplaatide tarnijate puhul peaks kvalifikatsioon eristama kosmeetilist värvimuutust kontakttakistuse mõõdetavast suurenemisest, kattekihi korrosioonist ja mehaanilise terviklikkuse kadumisest.
Kulumiskindluse ja paaritumistsükli nõuded
Pinnase paksus tuleb valida pigem eeldatava mehaanilise ja elektrilise koormuse kui üldise katte spetsifikatsiooni järgi.
- Kullatud signaalikontaktid: määrake minimaalne kohalik kulla paksus, paaritumistsükli sihtmärk ja lubatud takistuse muutus.
- Hõbetatud lülituskontaktid: hinnake kaare erosiooni, materjali ülekandumist kontaktide vahel, termilist koormust ja kontaktjõudu.
- Tinaga kaetud vase stantsimine: hinnake sisestusjõudu, kahjustuste mõju, oksiidkile käitumist ja kavandatud ühendussüsteemi.
Paksem kate ei taga automaatselt pikemat kasutusiga. Haardumine, poorsus, sademe kõvadus, pinna karedus ja kontaktrõhu jaotus võivad olla sama olulised.
Kuld vs hõbe vs tina: õige plaadistussüsteemi valimine
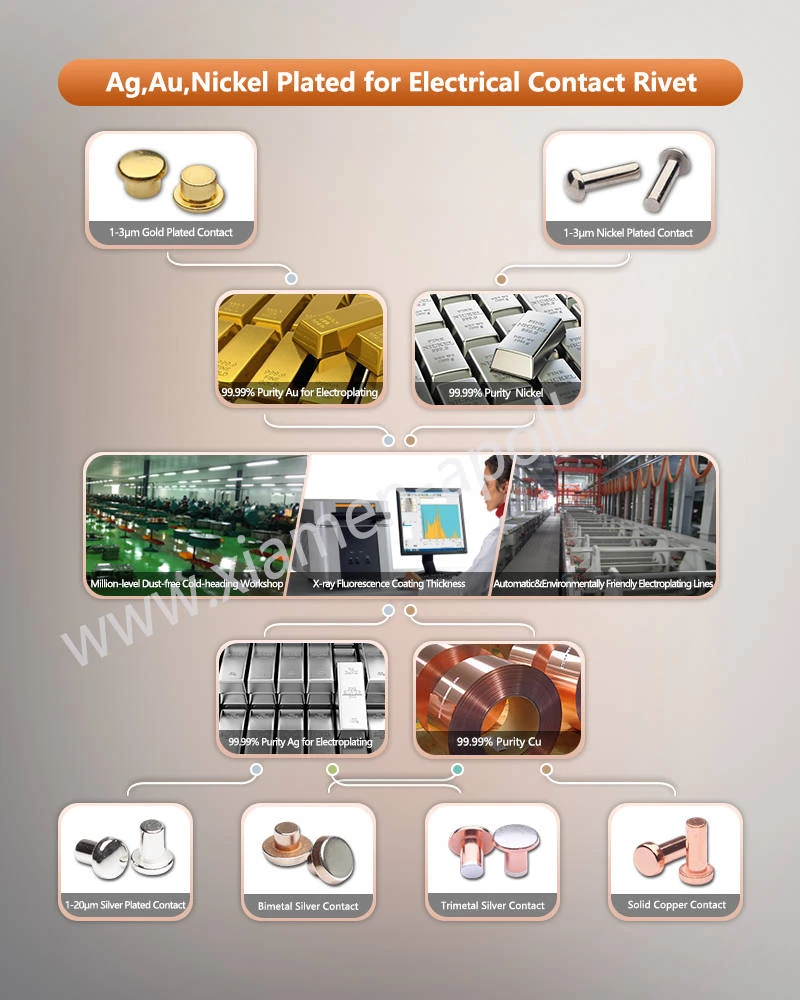
Õige kattekiht sõltub elektrilisest võimsusest, kontakti geomeetriast, aluspinnast, keskkonnatingimustest ja siht kasutusiga. Kuld valitakse üldiselt stabiilsete madalatasemeliste signaaliliideste jaoks, hõbedane juhtivate vooluteede jaoks ja tina paljude kulutundlike vasest ühendussüsteemide jaoks.
Kullatud madala tasemega signaalide ja täppispistikute jaoks
Kuld on kasulik, kui kontakt peab säilitama madala ja stabiilse liidese takistuse madala pinge ja voolu tingimustes. See ei moodusta kergesti isoleerivaid oksiidkilesid, mis on seotud paljude mitteväärismetallidega.
Kullakatte spetsifikatsioonid peaksid eristama kõvakullasulami ladestisi ja pehmemaid kõrge puhtusastmega kullaladestusi. Korduvaks paaritamiseks kasutatakse tavaliselt kõva kulda, mis on sageli legeeritud väikeste koguste muude metallidega. Pehmem kuld võib sobida piiratud mehaanilise kulumisega rakenduste jaoks.
Peamised spetsifikatsioonimuutujad hõlmavad järgmist:
- Minimaalne kohaliku kulla paksus, mõõdetuna mikromeetrites (μm).
- Kulla koostis ja sademe kõvadus.
- Vajadusel nikkel või muu kvalifitseeritud tõkkekihi paksus.
- Poorsus ja avatud substraadi aktsepteerimise kriteeriumid.
- Paaritustsüklid, kontaktjõud ja lubatud kontakttakistuse muutus.
Ainuüksi nominaalne keskmine paksus ei pruugi kaitsta servi, stantsitud nurki ega tugevalt kuluvaid piirkondi. Joonisel tuleks määratleda mõõtmiskohad ja minimaalse paksuse aktsepteerimise kriteeriumid.
Releekontaktide ja toiteklemmide hõbedamine
Hõbedat kasutatakse laialdaselt, kui esmatähtsaks on madal elektritakistus ja voolutugevus. Hõbetatud kontaktneedid, vaskklemmid ja releekomponendid võivad tagada juhtiva pinna, säilitades samal ajal vasepõhise struktuurse substraadi.
Pinnastuse spetsifikatsioonis tuleb arvesse võtta erinevust hõbetatud pinna ja tahke hõbedase kontakti vahel. Plaaditud vasest osal on juhtiv mitteväärismetalli peal funktsionaalne pinnakate; bimetallist kontaktneet võib selle asemel kasutada hõbedast kontaktkihti, mis on vormimis- või sidumisprotsessi kaudu ühendatud vasest varrega.
| Disaini tegur | Hõbetatud vask | Bimetall hõbedane kontaktneet | Tugev hõbedane kontakt |
|---|---|---|---|
| Hõbedajaotus | Pinnakate | Lokaliseeritud kontaktkiht | Mahuline hõbe |
| Esmane kulu muutuv | Katte pindala ja paksus | Hõbedase pea geomeetria ja sideme terviklikkus | Hõbedane mass |
| Peamine kvalifikatsioonifookus | Adhesioon, poorsus ja paksus | Ühenduse tugevus, liidese terviklikkus ja kontaktide kulumine | Geomeetria, materjali klass ja kulumine |
| Tüüpiline kasutus | Juhtivad klemmid ja pistikute osad | Relee- ja lülitikontaktide komplektid | Rakendused, mis nõuavad tahket hõbedast kontaktkorpust |
Lülitusseadmete puhul ei tohiks hõbedamist käsitleda õige kontaktmaterjali asendajana. Kaareenergia, lülitusvool, koormuse induktiivsus, avanemiskiirus ja kontakti geomeetria võivad vajada hõbedasulamit, näiteks AgSnO₂ või AgNi, mitte puhta hõbedast katet.
Tina katmine vase stantsimiseks ja elektriklemmidele
Tinakatmist kasutatakse laialdaselt vasest ja vasesulamist stantsitud osadele, kuna see toetab praktilist elektrilist ühendamist ja ühildub paljude jootmis- ja klemmide ühendamise protsessidega.
Kuid tina ei sobi üldiselt madala tasemega signaalikontaktide jaoks. Tinaoksiid võib mõjutada liidese takistust, eriti kui kontaktjõud ei ole pinnakile katkestamiseks piisav. Vibratsioonist või termilisest liikumisest põhjustatud närimine võib samuti tekitada kulumisjääke ja ebastabiilse takistuse.
Tinaga kaetud vase stantsimise spetsifikatsioonid peaksid määratlema:
- Tinakihi paksus ja kas viimistlus on matt või särav.
- Vasest substraadi klass ja karastus.
- Vajaduse korral alakatte või tõkkekihi nõuded.
- Kavandatava ühenduse jootmis- või pressimisnõuded.
- Tundliku geomeetria ja töötingimuste vurrude riski hindamine.
Tina vurrude juhtimine nõuab erilist tähelepanu tihedalt asetsevate juhtmete ja tundlike elektroonikasõlmede puhul. Kohaldatavad leevendusmeetmed tuleks valida projekti läbivaatamise ja kvalifikatsioonikatsetuste kaudu, mitte eeldada, et konkreetne nimipaksus kõrvaldab riski.
Materjali valik töötingimuste järgi
| Töötingimus | Eelistatud alguspunkt | Tehnilised kontrollid |
|---|---|---|
| Madal signaal, madal kontaktjõud | Kullatud kontakt | Kulla minimaalne paksus, poorsus, paaritumistsüklid ja vastupidavuse stabiilsus |
| Kõrge voolu juhtiv liides | Hõbetatud vask või hõbedasulami kontaktsüsteem | Temperatuuri tõus, voolutihedus, kontaktjõud ja kokkupuude korrosiooniga |
| Joodetav vaskklemm | Tinatud vase stantsimine | Jootetavus, katte paksus, säilitustingimused ja aluspinna ühilduvus |
| Korduv lülitamine elektrikaarega | Kasutamiseks sobiv hõbedasulamist kontakt | Kaare erosioon, keevitamise kalduvus, ülekanne, temperatuur ja vastupidavus |
| Vibreeriv eraldatav ühendus | Rakenduskõlbulik kulla- või tinasüsteem | Murdumine, kontaktjõud, pinnaviimistlus ja vibratsiooniprofiil |
Need on esialgsed valikujuhised, mitte universaalsed retseptid. Lõplik valik tuleb kinnitada toote elektrilise võimsuse, kohaldatavate IEC nõuete ja tegeliku töökeskkonnaga.
Laadige alla kontaktmaterjali spetsifikatsioonileht
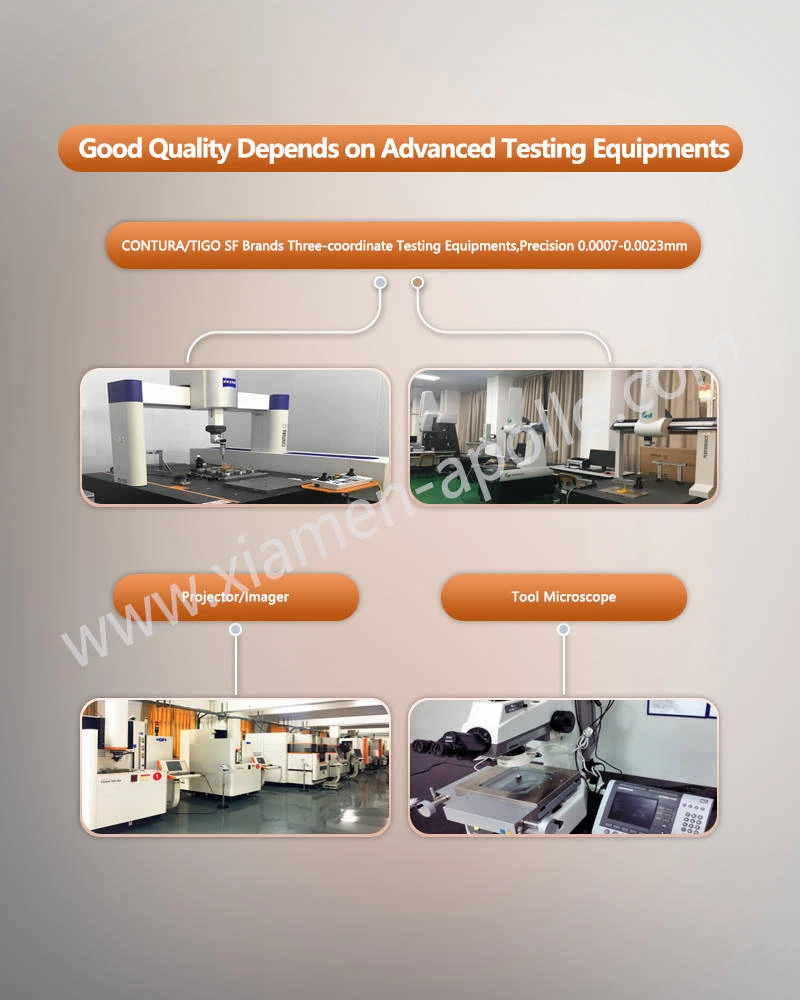
Pinnastuse paksuse, haardumise ja korrosiooni kontrollimine
Katte paksus ja nakkuvus on eraldi kvaliteedinäitajad. Kattekiht võib täita oma nimipaksuse nõuet, kuid ebaõnnestub pinna halva ettevalmistuse, liigse sisemise pinge, ebapiisava aktivatsiooni või katte ja aluspinna vahelise kokkusobimatuse tõttu.
Katte paksuse ja mõõtmiskohtade määratlemine
Tehnilisel joonisel tuleks täpsustada kattematerjal, minimaalne lokaalne paksus, mõõtmismeetod ja funktsionaalsed mõõtmiskohad. Kui kasutatakse tõkkekihti, tuleks selle paksust reguleerida funktsionaalsest väliskattest eraldi.
| Kinnitusüksus | Tüüpiline meetod või viide | Mida see kehtestab | Oluline piirang |
|---|---|---|---|
| Metallkatte paksus | röntgenfluorestsents (XRF); ISO 3497 | Mittepurustav paksuse mõõtmine, kus kattesüsteem ja geomeetria sobivad | Tulemused sõltuvad kalibreerimisest, kihi koostisest ja mõõtmise geomeetriast |
| Ristlõike paksus | Metallograafiline ristlõige; ISO 1463 | Kihi paksus ja liidese struktuur uuritud kohas | Hävitav ja piiratud ettevalmistatud lõiguga |
| Elektrosadestatud katete nakkumine | ISO 2819 või kindlaksmääratud kattespetsiifiline meetod | Vastupidavus eraldumisele valitud testis | Meetodi sobivus sõltub aluspinnast, kattekihist ja detaili geomeetriast |
| Korrosioonikindlus | ASTM B117 või kindlaksmääratud tsüklilise korrosiooni meetod | Korrosioonikäitumine määratletud kokkupuutetingimustes | Ei määra otseselt elektrilist vastupidavust kasutusel |
| Joodetavus, kui see on asjakohane | Kohaldatav IEC 60068-2-20 meetod või kliendi spetsifikatsioon | Märgumiskäitumine kindlaksmääratud jootmistingimustes | Ei asenda kontaktikindluse ega sideme tugevuse testimist |
Ükski standard ei hõlma iga plaadistussüsteemi ja komponentide geomeetriat. Joonistus- ja ülevaatusplaanis tuleks määratleda kohaldatav väljaanne, katsetingimused, valimi suurus ja vastuvõtupiirid.
XRF paksuse mõõtmine ja ristlõike analüüs
XRF sobib paljude metallkatete rutiinseks kontrollimiseks, kui katte koostist, aluspinda ja mõõtmise geomeetriat toetab instrumendi kalibreerimine. Mitmekihiliste süsteemide puhul peab mõõtmismeetod eristama üksikuid kihte või kasutama valideeritud mudelit.
Ristlõike mikroskoopia annab otseseid tõendeid katte paksuse, kihi pidevuse ning katte ja aluspinna vahelise liidese kohta. See on eriti kasulik protsesside valideerimisel, rikete analüüsil ja servade katvuse või lokaalse delaminatsiooni uurimisel.
Tootmiskontrolli kavas tuleks täpsustada:
- Mõõtmiskohad, sealhulgas servad või kontakttsoonid, kui need on funktsionaalsed.
- Minimaalne lokaalne paksus ja lubatud kõikumine.
- Kalibreerimisstandardid ja mõõtmissagedus.
- Vajadusel läbilõike ettevalmistamise ja hindamiskriteeriumid.
- Kontrolli tulemuste ja tootmispartii vaheline jälgitavus.
Adhesioonikatsed ja paindekatse piirangud
Adhesioonihäired võivad tuleneda ebapiisavast puhastamisest, mittetäielikust aktiveerimisest, saastumisest, liigsest ladestuspingest või külgnevate kihtide halvast ühilduvusest.
Painutustest võib olla kasulik sobivate lehtmetallist proovide puhul, kuid see ei ole universaalne meetod plaaditud elektrikontaktide jaoks. Tulemust mõjutavad painderaadius, aluspinna paksus, elastsus ja katte paksus. Väikesed tembeldatud osad võivad vajada kliendi poolt heaks kiidetud katsemeetodit või tüüpilist protsessikupongi.
Vastuvõtukriteeriumid peaksid määratlema pärast katsetamist lubatavad tingimused, nagu nähtava ketenduse või eraldumise puudumine kindlaksmääratud kontrollimeetodil. Kui funktsionaalne kate peab deformatsiooni ajal puutumatuks jääma, peab see nõue olema selgesõnaline.
ASTM B117 soolapihusti ja teeninduskeskkonna kvalifikatsioon
ASTM B117 määratleb kontrollitud soola-uduga kokkupuute protseduuri. See on kasulik korrosioonikäitumise võrdlemiseks kindlaksmääratud tingimustes, kuid see ei määra universaalset läbimise/tõrke kestust kõikidele kullatud, hõbetatud või tinaga kaetud komponentidele.
Näiteks soola-udu test ei pruugi reprodutseerida hõbeda sulfideerumist, segagaasidega kokkupuudet, kondensatsioonitsükleid ega elektrikaare tekkimist. Kui need mehhanismid reguleerivad kasutusiga, peaks kvalifitseerimine hõlmama asjakohast keskkonnakatset ja vajaduse korral kontakttakistuse mõõtmist enne ja pärast kokkupuudet.
Tsüaniidivaba galvaniseerimine ja keskkonnanõuetele vastavus
Galvaniseerimise keemia mõjutab töötajate ohutust, reoveepuhastust, protsesside juhtimist ja keskkonnanõuetele vastavust. Tsüaniidivabad protsessid võivad vähendada konkreetseid tsüaniidiga seotud ohte, kuid see termin ei kinnita, et kogu plaadistamise toiming on keskkonnale kahjutu või vastab automaatselt kõikidele kehtivatele eeskirjadele.
Tsüaniidivaba hõbetamine: protsessi kvalifikatsioon
Tavalistes hõbetamise protsessides võib kasutada tsüaniidipõhiseid elektrolüüte. Saadaval on ka alternatiivsed keemiad, kuid nende sobivus sõltub aluspinnast, sademe omadustest, komponendi geomeetriast ja tootmisnõuetest.
Tsüaniidivaba protsess peaks vastama samadele funktsionaalsetele kriteeriumidele nagu mis tahes muu plaadistussüsteem:
- Katte paksus ja ühtlus funktsionaalsetel pindadel.
- Adhesioon ja vastupidavus ketendusele.
- Pinna välimus ja ladestise koostis.
- Elektriline kontakttakistus ja keskkonnastabiilsus.
- Vanni stabiilsus, reovee kontroll ja protsessi korratavus.
Keemiline muutus võib mõjutada ladestise morfoloogiat, viskejõudu, poorsust ja protsessiakna stabiilsust. Olemasolevaid protsessiparameetreid ei tohiks eeldada, et plaadistuskeemia asendamisel muutumatul kujul üle kantakse.
RoHS, REACH ja ainete deklaratsioonid
RoHS ja REACH käsitlevad erinevaid regulatiivseid nõudeid. RoHS piirab teatud ohtlike ainete kasutamist elektri- ja elektroonikaseadmetes, samas kui REACH reguleerib kemikaale ja nendega seotud kohustusi, sealhulgas kohaldatavaid piiranguid ja ainete edastamise nõudeid.
Väidet "vastab RoHS-ile" või "vastab REACH-ile" tuleks toetada asjakohaste deklaratsioonidega ja asjakohase toote ja turu kohta käiva materjaliga. Väidet ei tohiks tuletada üksnes tsüaniidi puudumisest plaadistusvannis.
OEM-tarnija kvalifikatsiooni jaoks võib dokumentatsioonipakett sisaldada järgmist:
- Pindamiskeemia ja asjakohased protsessideklaratsioonid.
- Aluspinna ja kattematerjali deklaratsioonid.
- Kohaldatav RoHS- ja REACH-dokumentatsioon.
- Teave piiratud kasutusega ainete kohta eelnevatelt materjalide tarnijatelt.
- Partii identifitseerimise ja jälgitavuse kirjed.
- Muudatustest teavitamise ja ümberkvalifitseerimise nõuded.
Tootmiskontrollid ja tarnijate auditipunktid
Elektrilise kontaktplaadi tarnija peaks demonstreerima protsessi juhtimist alates substraadi ettevalmistamisest kuni lõppkontrollini. Audit peaks keskenduma dokumenteeritud protsessile ja tegelikele tootmisdokumentidele, mitte ainult sertifikaatidele.
| Auditi üksus | Nõuda tõendeid | Tehniline eesmärk |
|---|---|---|
| Pindamiseelne ettevalmistus | Puhastamise, aktiveerimise ja loputamise kontrolli kirjed | Vähendage saastumist ja adhesioonihäireid |
| Vanni juhtimine | Koostis, temperatuur, pH, kui see on asjakohane, ja täiendamise andmed | Säilitage hoiuse järjepidevus |
| Paksuse kontroll | XRF-kalibreerimine, kontrolli tulemused ja proovivõtuplaan | Kontrollige pinnakatte nõudeid |
| Adhesioon ja korrosioon | Katseprotseduurid, tulemused ja parandusmeetmete kirjed | Kinnitage protsessi kvalifikatsioon |
| Materjali vastavus | Kohaldatavad RoHS/REACH-deklaratsioonid | Toetage regulatiivset hindamist |
| Jälgitavus | Partii koodid, ülevaatuse kirjed ja protsesside muudatuste ajalugu | Luba piiramise ja rikete uurimine |
ISO 9001 ja IATF 16949 võivad sõltuvalt tarnija sertifitseerimisalast toetada dokumenteeritud kvaliteedijuhtimist. Kumbki sertifikaat iseenesest ei tõenda, et konkreetne plaadi paksus, nakkumistulemus või keskkonnakatse nõue on täidetud.
Konsulteerige meie elektriinseneridega juba täna
Korduma kippuvad küsimused
Kuidas mõõdetakse elektrikontaktide kulla-, hõbe- või tinakatte paksust?
Röntgenfluorestsentsi (XRF) kasutatakse tavaliselt mittepurustava paksuse mõõtmiseks, kui kattesüsteem ja geomeetria on sobivad. Ristlõike mikroskoopia abil saab kontrollida kihi paksust ja liideseid.
Milliseid plaadistuse katseid peaks elektrikontaktide tootja OEM-i kvalifitseerimiseks ette nägema?
Katseplaan sõltub rakendusest. Tüüpilised tõendid hõlmavad kattekihi paksuse mõõtmist, nakkekatseid, korrosioonikatseid ja kohaldatavaid materjalide deklaratsioone.
Kas Hiina elektriliste kontaktplaatide tarnija võib pakkuda RoHS/REACH-dokumentatsiooni ja tootmise jälgitavust?
Kvalifitseeritud tarnija peaks suutma esitada kohaldatavad materjalideklaratsioonid ja partiide tootmisdokumendid, kui need sisalduvad tema kvaliteedisüsteemis ja tarnelepingus.
võtke meiega ühendust
Esitage omaKuldkattega elektrilised kontaktidjoonis, substraadi klass, nõutav kattemetall, minimaalne paksus ja töötingimused tehniliseks ülevaatuseks. Enne järgmise elektrikontakti tellimuse vormistamist taotlege pakkumist, mis hõlmab plaadistuse teostatavust, kontrollimeetodeid, näidiste valideerimist ja tootmisvõimsust.