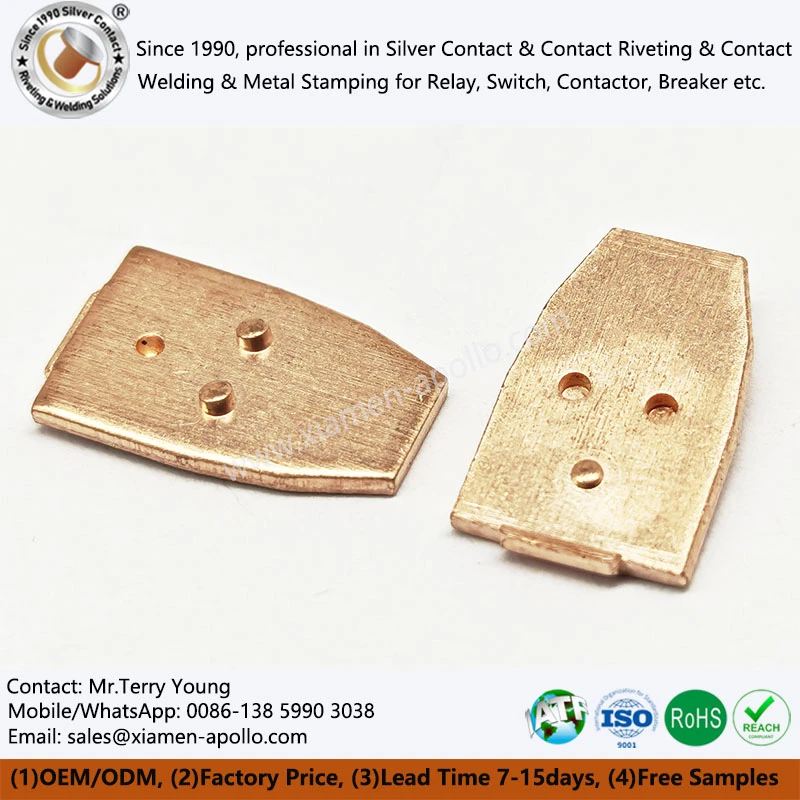
Täppistempliga EV relee armatuurid ja relee ikke terasest stantsimiskomponendid mõjutavad miniatuursetes releedes ja lülitites magnetilist külgetõmmet, vabastusreaktsiooni, mehaanilist kliirensit ja liikuva süsteemi massi. Materjali valikut, lehe paksust, tasasust, jämeduse suunda ja magnetilist kuumtöötlust tuleb hinnata koos, sest mõõtmete täpsus üksi ei määra magnetilist jõudlust. SPCC, DT4 puhas raud ja elektriline räniteras täidavad erinevaid konstruktsiooninõudeid ning need tuleks valida vastavalt töötavale magnetahelale, lülitussagedusele ja mehaanilisele koormusele.
Magnetiline läbilaskvus, mehaaniline tugevus ja väikese massiga disain
Kuidas magnetilised omadused relee lülitusreaktsiooni mõjutavad
Armatuur ja ike moodustavad osa relee magnetahelast. Kui mähis on pingestatud, tekitab magnetväli atraktiivse jõu, mis liigutab armatuuri pooluse poole. Kui mähis on pingevaba, määravad tagasivooluvedru ja jääkmagnetilised tingimused vabastusreaktsiooni.
Asjakohased materjali omadused hõlmavad esialgset läbilaskvust, maksimaalset läbilaskvust, koertsitiivsust, küllastuse magnetvoo tihedust ja elektrilist takistust. Nende mõju sõltub magnetahela geomeetriast, õhupilust, pooli ampripöördetest, töötemperatuurist ja ergastuse lainekujust.
| Tehniline parameeter | Mõju relee tööle | Kontrollimise meetod |
|---|---|---|
| Esialgne magnetiline läbilaskvus | Mõjutab magnetreaktsiooni suhteliselt madala väljatugevuse korral | Materjalispetsiifiline magnetkatse |
| Sundimine | Kõrgemad väärtused võivad suurendada magnethüstereesi mõju vabanemiskäitumisele | Hüstereesi ahela mõõtmine |
| Küllastuse magnetvoo tihedus | Piirab saavutatavat voo tihedust enne, kui magnetiline küllastus muutub oluliseks | Magnetomaduste test |
| Elektriline takistus | Mõjutab pöörisvoolu käitumist muutuvate magnetväljade korral | Materjaliandmed ja elektrikatsetused |
| Lehe paksus | Mõjutab massi, jäikust, magnetraja mõõtmeid ja stantsimise käitumist | Mikromeetri ja paksuse kaardistamine |
| Tasasus | Mõjutab pooluste joondamist ja tõhusat õhuvahe konsistentsi | Pinnaplaat, optiline mõõtmine või CMM |
Magnetiliste omaduste väärtused peavad olema seotud konkreetse materjali klassi, kuumtöötlemise tingimuste, proovi geomeetria ja katsemeetodiga. Laboratoorsel proovil mõõdetud läbilaskvuse väärtust ei saa automaatselt üle kanda teistsuguse geomeetria või jääkpinge seisundiga stantsitud armatuurile.
Kiirete minireleede puhul tuleks kogu komplekti katsetada vastuvõtupinge, vabastuspinge, tööaja ja vabastusaja suhtes. Need mõõtmised ühendavad materjali ja tembeldamise otsused tegeliku lülituskäitumisega.
Armatuuri massi vähendamine mehaanilist stabiilsust kaotamata
Armatuuri massi vähendamine võib alandada inertsiaalset koormust lülitamise ajal, kuid liiga õhuke osa võib deformeeruda stantsimise, käsitsemise, neetimise või kokkupanemise ajal. Kohalik painutamine võib muuta ka pooluse õhuvahet ja vedru eelkoormust.
Praktiline disainiülevaade peaks uurima:
- Liikuva armatuuri mass ja määratud töö-/vabastusaeg tegelikes pooli ja vedru tingimustes.
- Paksuse kõikumine magnetpooluse piirkonnas ja pöörde- või laagrite asukohas.
- Painutusjäikus kinnituslappide ümber, asukoha määramine ja vormitud servad.
- Tasasus pärast tühjendamist, vormimist, jäme eemaldamist ja mis tahes järgnevat kuumtöötlust.
- Väsimus käitumine ettenähtud mehaanilise tsüklite arvu ja temperatuurivahemiku korral.
Nõutav paksus on seega süsteemitaseme konstruktsioonimuutuja, mitte lihtsalt minimaalse materjalikulu eesmärk. Prototüübi valideerimine peaks kinnitama, et väiksem mass ei kahjusta löögikindlust, mõõtmete stabiilsust ega korduvat kontakti.
1.3 Materjali võrdlus: SPCC, DT4 puhas raud ja räniteras
Järgmine võrdlus kirjeldab tüüpilisi valikukaalutlusi. See ei asenda klassipõhiseid tunnistusi ega mõõdetud magnetandmeid.
| Materjal | Peamised omadused | Võimalikud eelised | Tehnilised piirangud | Tüüpiline valiku kontekst |
|---|---|---|---|---|
| SPCC külmvaltsitud madala süsinikusisaldusega teras | Hea vormitavus ja pinna konsistents; magnetilised omadused sõltuvad koostisest ja töötlemisest | Ökonoomne stantsimine, väljakujunenud tööriistade praktika, sobiv mehaaniline tugevus paljude geomeetriate jaoks | Magnetreaktsioon ja koertsitiivsus ei pruugi ilma valideerimiseta vastata pehmetele magnetilistele nõuetele | Üldised releeraamid, ikked ja mehaaniliselt koormatud stantsitud osad |
| DT4 elektriline puhastriikraud | Mõeldud pehme-magnetiliste rakenduste jaoks; tegelik jõudlus sõltub kvaliteedist, puhtusest, vormimispingest ja lõõmutusest | Nõuetekohase töötlemise korral võib see tagada soodsa läbilaskvuse ja madala koertsiivsuse | Magnetilised omadused võivad pärast tugevat stantsimist või sobimatut kuumtöötlust halveneda; hinne ja seisund tuleb täpsustada | Armatuurid ja ikked, mis nõuavad kontrollitud alalisvoolu magnetreaktsiooni |
| Elektriline räniteras | Räni lisamine suurendab elektritakistust ja võib vähendada pöörisvoolukadusid sobivates magnetahelates | Kasulik vahelduvate või ajaliselt muutuvate magnetväljade korral, kui klassi ja lamineerimise disain on sobiv | Kõvemad või rabedamad klassid võivad vajada kohandatud tööriistu; kattekiht, tera orientatsioon ja paksus mõjutavad jõudlust | Vahelduvvoolu magnetahelad ja konstruktsioonid, kus pöörisvoolukadu on oluline piirang |
Materiaalne otsus peaks algama mähise tegeliku lainekuju ja magnetiteega. Alalisvooluga töötav lukustus- või minirelee võib eelistada madalat koertsitiivsust ja kontrollitud jääkmagnetismi, samas kui vahelduvvoolu magnetahel võib nõuda suuremat tähelepanu pöörisvoolukadudele ja lamineerimise disainile.
Miniatuursete armatuuride täpne paksuse ja tasasuse juhtimine
Väikeste releekomponentide joonistamise tolerantside määramine
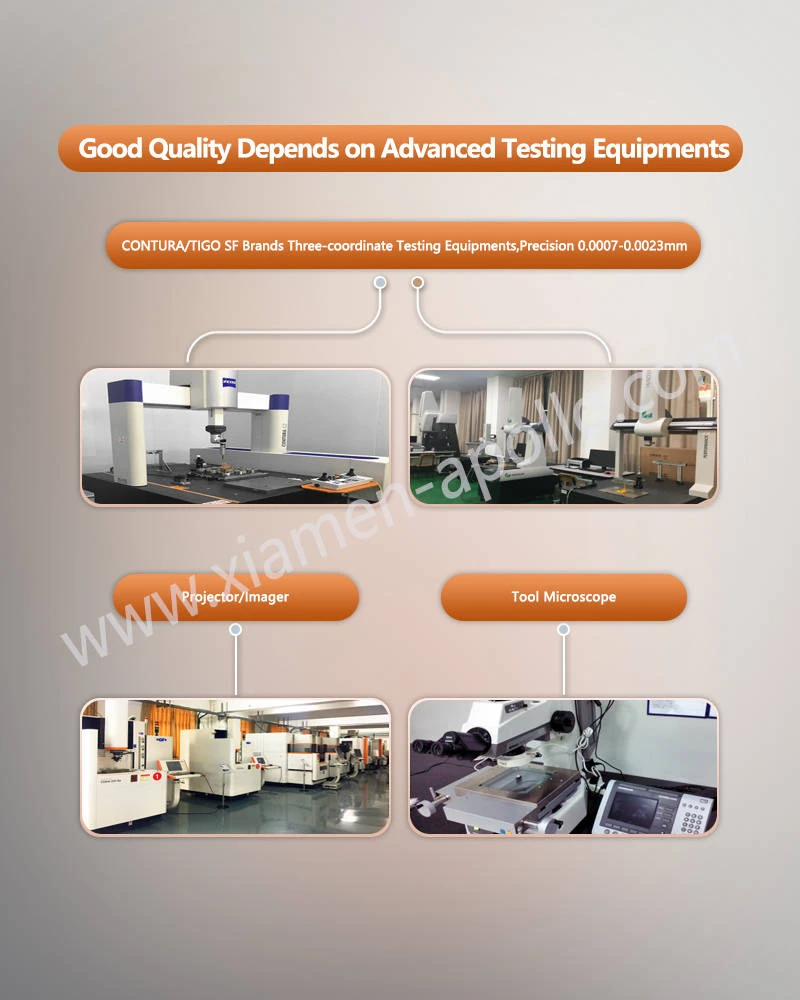
Miniatuursete releekomponentide puhul võivad armatuuri pooluse pind, pöördeala, vedru liides ja asukoha määramise funktsioonid mõjutada lülituskäitumist. Paksuse ja tasasuse nõuded tuleks seetõttu määrata funktsionaalsetele pindadele, mitte kohaldada valimatult kogu detaili ulatuses.
Näiteks võib joonisel määrata lehe nimipaksus 0,20 mm tolerantsiga ±0,01 mm konkreetse konstruktsiooni puhul. See on ainult illustratiivne spetsifikatsioon; õige tolerants sõltub relee arhitektuurist, materjali saadavusest, stantsi võimekusest ja mõõtemääramatusest.
| Funktsioon | Illustreeriv kontrollinõue | Miks see on oluline | Soovitatav ülevaatus |
|---|---|---|---|
| Lehe paksus | 0,20 ± 0,01 mm, kui see on disainiga kinnitatud | Kontrollib virna kõrgust, jäikust ja magnetilist geomeetriat | Kalibreeritud mikromeeter |
| Pooluse näo lamedus | Seadke lubatud õhuvahe variatsioonist | Toetab korduvat magnetilist külgetõmmet ja vabastamist | Optiline tasasuse mõõtmine või CMM |
| Kriitiline asukoha määramise funktsioon | Joonisel määratletud positsioonitolerants | Juhib koostu joondamist ja pöörde asukohta | Nägemissüsteem ehk CMM |
| Burri kõrgus | Määratletakse joonise ja funktsionaalse riski hindamisega | Hoiab ära häired, ebastabiilse istumiskoha ja võimaliku prahi | Optiline mõõtmine või kalibreeritud puurimõõtur |
| Armatuuri profiil | Joonisel määratletud kontuuride tolerants | Kontrollib kliirensit ja liikuvate osade trajektoori | Optiline komparaator või nägemise kontroll |
Neid arve ei tohi tootmisjoonisesse kopeerida ilma inseneri kinnituseta. Kitsast tolerantsist on kasu ainult siis, kui mõõtmismeetod suudab selle usaldusväärselt lahendada ja tootmisprotsess suudab seda säilitada üle kavandatud tootmismahu.
Progressiivne stantsimine ja tööriistade stabiilsus
Progressiivne stantsimine võib integreerida augustamise, tühjendamise, vormimise ja muud toimingud kontrollitud järjestusse. Korduva tootmise puhul tuleks protsessi välja töötada materjali paksuse, tõmbeomaduste, stantsi ja stantsi vahel, tööriista kulumise ja riba etteandmise täpsuse järgi.
Peamised kontrollid hõlmavad järgmist:
- Läbilöögist stantseni kliirens:Määrake töövahe, kasutades materjali klassi, paksust ja nõutavat serva kvaliteeti. Ärge rakendage iga teraseklassi puhul ühte vahesuhet.
- Ribade etteandmine ja pilootjoondus:Vältige positsioonide triivimist jaamade vahel ja vähendage asukoha määramise erinevusi.
- Puntsi ja stantsi kulumine:Jälgige puuri kõrguse trende, profiili kõrvalekaldeid ja lõikekoormuse muutusi.
- Pressi tingimus:Jälgige käigu korratavust, joondamist ja sööda sünkroonimist.
- Esimese osa heakskiit:Kontrollige kriitilisi mõõtmeid pärast tööriista seadistamist, hooldust või materjalipartii muutmist.
- Statistilise protsessi juhtimine:Kasutage funktsioonide jaoks kriitiliste dimensioonide võimeuuringuid pärast seda, kui protsess on saavutanud stabiilse oleku.
Eesmärk, näiteks ±0,01 mm, võib sobivate tööriistade ja kontrollitingimuste korral olla valitud funktsioonide jaoks saavutatav, kuid seda ei tohiks esitada universaalse tolerantsina kõigi tembeldatud releeosade jaoks. Tootmisvõimet tuleb näidata tegeliku detaili ja mõõdetud omaduse puhul.
Tasasuse kontroll pärast blankeerimist ja vormimist
Tasasuse kõikumine võib tuleneda lindi jääkpingest, ebaühtlastest materjali omadustest, asümmeetrilisest lõikamisest, vormimiskoormustest, tööriista nihkest ja pinge vabanemisest pärast tühjendamist. Õhukesed armatuurid on kohalike moonutuste suhtes eriti tundlikud, sest isegi väikesed kõrvalekalded võivad muuta efektiivset magnetvahet.
Praktiline parandusjärjekord on järgmine:
- Kontrollige sissetuleva pooli tasasust ja paksuse konsistentsi.
- Kontrollige sulgemisruumi ja tipptasemel seisukorda.
- Vaadake üle riba paigutus ja materjali orientatsioon.
- Mõõtke osa kohe pärast tembeldamist ja pärast igasugust stressi leevendavat töötlemist.
- Hinnake käitlemist, virnastamist ja pakkimist püsiva painde osas.
- Kinnitage lõplik kokkupandud õhupilu ja relee ajastus.
Lamestamistoiminguid võib kasutusele võtta, kui see on joonise ja protsessi valideerimisega põhjendatud. Samas ei tohi sirgendamine tekitada kontrollimatut jääkpinget ega kahjustada funktsionaalseid pindu.
Laadige alla kontaktmaterjali spetsifikatsioonileht
Käärde eemaldamise ja servaviimistluse juhtimine kiireks ümberlülitamiseks
Miks on relee armatuuri tembeldamisel relee suund oluline?
Tühjendamine loob iseloomuliku serva, mis koosneb ümberminekust, poleeritud tsoonist, murdumistsoonist ja jämedast. Burri kõrgus ja suund sõltuvad materjalist, paksusest, stantsi kliirensist, tipptasemel seisukorrast ja stantsimise parameetritest.
Burn võib segada kokkupanekut, muuta kohalikku kliirensit, kahjustada isolatsiooni või tekitada metalliosakesi. Liikuval armatuuril võib pöörde- või juhtpinna lähedal olev kõrgendatud serv samuti kaasa aidata hõõrdumisele ja ebaühtlasele liikumisele.
Joonisel tuleks tuvastada, millised servad vajavad kontrolli ja kas jäme suund on kokkupaneku suuna suhtes piiratud. Iga serva jaoks ei sobi ühekordne kõrguse piirang, kuna mittetoimival perimeetril ja täpsel istumispinnal on erinevad riskiprofiilid.
Tünni poleerimise ja keemilise jäme eemaldamise võrdlus
Tünni poleerimine ja keemiline jäme eemaldamine on protsessi valikud, mitte vahetatavad garantiid konkreetse serva seisukorra kohta. Nende sobivus sõltub detailide geomeetriast, terase klassist, nõutavast mõõtmete säilivusest, pinnaviimistlusest ja saastekontrollist.
| Protsess | Tööpõhimõte | Võimalik kasu | Peamised riskid | Sobivad rakendused |
|---|---|---|---|---|
| Tünni poleerimine | Osad või kandja trummelkuvad, et vähendada teravaid servi kontrollitud mehaanilise kontakti kaudu | Saab töödelda mitut osa partii kohta; võib parandada käsitsemisohutust ja eemaldada kerged jämedused | Osadest osade kokkupõrge, servade ümardamine, pinnakriimud ja mõõtmete muutus | Tugevad stantsitud komponendid mittekriitiliste servadega |
| Keemiline jäsemete eemaldamine või keemiline viimistlus | Kontrollitud keemiline toime eemaldab materjali avatud pindadelt | Juurdepääs valitud keerukatele kontuuridele, kus mehaanilised kandjad on ebaefektiivsed | Materjali ebaühtlane eemaldamine, pinnale tungimine, kemikaalide jäägid ja ühilduvusprobleemid | Valitud keemia jaoks kinnitatud geomeetriad |
| Täpne mehaaniline rümba eemaldamine | Spetsiaalne tööriist või lokaalne mehaaniline tegevus eemaldab kindlaksmääratud jäägid | Lokaliseeritud juhtimine kriitiliste servade ümber | Täiendav käsitsemine, tsükliaeg ja tööriistade maksumus | Postipinnad, kinnitusdetailid või servad, mis vajavad lokaliseeritud töötlemist |
Keemiline töötlemine nõuab vanni koostise, kontsentratsiooni, temperatuuri, kokkupuuteaja, loputamise, kuivatamise ja reovee käitlemise kontrolli. Valitud keemia peab ühilduma terase klassiga ja mis tahes järgneva plaadistus-, katmis- või montaažiprotsessiga.
Tünni poleerimine tuleks valideerida osadevahelise kontakti jälgede ja teravate funktsionaalsete omaduste kadumise suhtes. Kui armatuur sisaldab täppispostipinda, ei tohiks protsessil lasta seda pinda ümardada ega kriimustada ilma dokumenteeritud tehniliste vahenditeta.
Burri kõrguse, puhtuse ja pinna seisukorra kontrollimine
Ülevaatus peaks eristama jäme eemaldamist pinnakahjustusest. Osa võib läbida visuaalse jäseme eemaldamise kontrolli, kuid sellel on siiski mõõtmete kadu, kriimustused või jäägid, mis mõjutavad kokkupanekut.
Soovitatavad juhtelemendid hõlmavad järgmist:
- Burri kõrguse optiline mõõtmine määratletud kriitilistes kohtades.
- Visuaalne kontroll pragude, voltide, mõlkide ja servade rebenemise suhtes.
- Paksuse ja profiili kontrollimine enne ja pärast viimistlemist.
- Puhtuse kontrollimine, kui lahtised metalliosakesed võivad releemehhanismi sattuda.
- Viimistluskeemiale ja ladustamiskeskkonnale vastavad jääkide ja korrosioonikontrollid.
- Funktsionaalsed koostutestid armatuuri liikumise, pöördehõõrdumise ja pooluse kontakti jaoks.
Korrosioonitundlike rakenduste jaoks valige tegelikul materjalil, viimistlusel ja teeninduskeskkonnal põhinev katsemeetod ja aktsepteerimiskriteeriumid. ASTM B117 pakub soolapihustustesti praktikat, kuid kokkupuuteaeg üksi ei määra põllu eluiga ega universaalset korrosioonikindlust.
Teraseklasside vastavus magnetahela ja tootmisnõuetega
SPCC valik kulukontrollitavate releeraamide ja ike jaoks
SPCC-d kasutatakse tavaliselt külmvaltsitud terasest stantsimiseks, kus vormitavus, mõõtmete konsistents ja materjalikulu on olulised. See võib sobida releeraamide, ikede ja muude mehaaniliselt koormatud komponentide jaoks, kui magnetilised nõuded on kooskõlas tegeliku kvaliteediklassi ja töötlemistingimustega.
Valiku tegemisel tuleks kaaluda:
- Lehe paksus ja paksuse tolerants.
- Tõmbeomadused ja vormimise raskusaste.
- Pinna seisukord, õlijäägid ja pinnakatte nõuded.
- Magnetiline jõudlus pärast tembeldamist.
- Korrosioonikaitse ja ladustamistingimused.
- Mõõtmete stabiilsus pärast vormimist ja kokkupanekut.
Ei tohiks eeldada, et SPCC vastab elektrilisele puhtale rauale läbilaskvuse või koertsitiivsuse poolest. Kui magnetreaktsioon määrab relee jõudluse, võrrelge materjali testimise andmeid ühtsetes mõõtmistingimustes.
DT4 puhas raud kontrollitud pehme-magnetilise jõudluse tagamiseks
DT4 tähistab elektrilist puhtast rauast materjalide perekonda, mida kasutatakse pehmemagnetilistes rakendustes. Tegelik nimetus, kohaldatav standard, tarneseisund ja mõõdetud magnetilised omadused tuleb kinnitada enne tootmise vabastamist.
Pingutuspinge võib kaasa tuua nihestused ja jääkpinged, mis muudavad läbilaskvust ja koertsitiivsust. Sel põhjusel võib magnetiline lõõmutamine olla vajalik, kui rakendus nõuab omadusi, mida ei saa säilitada pärast ainult vormimist.
Valideeritud protsess peaks määratlema:
- Sissetulev materjali hinde ja keemia dokumentatsioon.
- Tembeldamise järjekord ja plastilise deformatsiooni raskusaste.
- Lõõmutamistemperatuur, hoidmisaeg, atmosfäär ja jahutusprotseduur.
- Kaitse oksüdatsiooni, dekarburiseerimise või muude pinnamuutuste eest, kui see on asjakohane.
- Mõõtmete kontroll enne ja pärast lõõmutamist.
- Magnetkatsed tüüpiliste näidiste või valmis osadega, kui see on tehniliselt asjakohane.
Ärge avaldage fikseeritud lõõmutamistemperatuuri ega garanteeritud läbilaskvuse väärtust ilma materjali spetsifikatsiooni, ahjuprotsessi ja katsemeetodita. Kuumtöötlus tuleb välja töötada valitud klassi ja komponendi geomeetria jaoks.
Silikoonteras ajas muutuvate magnetväljade jaoks
Elektrilist räniterasest mõeldakse peamiselt siis, kui magnetvoog aja jooksul muutub ja pöörisvoolukadu on oluline. Ränisisaldus, lehe paksus, klass, tera orientatsioon, isolatsioonikate ja südamiku konstruktsioon mõjutavad tulemust.
Relee või lüliti koostu puhul tuleb otsuse tegemisel kaaluda, kas magnetahelat juhib vahelduvvoolu, impulss-DC või mõni muu lainekuju. Õhukesed laminaadid võivad vähendada pöörisvooluteid, kuid nende eelised sõltuvad täielikust magnetilisest disainist. Ühte tembeldatud lehte ei tohiks automaatselt nimetada räniteraseks lihtsalt seetõttu, et komponent kuulub magnetahelasse.
| Disaini seisukord | SPCC | DT4 puhas raud | Elektriline räniteras |
|---|---|---|---|
| Üldine mehaaniline raam või ike | Sageli sobib, kehtib magnetiline valideerimine | Võib kasutada, kui magnetiline jõudlus materjali õigustab | Võib olla ebavajalik, kui pöörisvoolukadu ei tekita muret |
| Alalisvoolu magnetahel, mis vajab madalat koertsitiivsust | Nõuab palgaastmepõhist kontrolli | Sageli kandideerib hindamisele | Sõltub klassist ja süsteeminõuetest |
| AC või kiiresti muutuv voog | Nõuab kadude ja geomeetria hindamist | Võib kaasneda suurem pöörisvoolukadu kui sobiv räniteras | Sageli kaalutakse, lamineerimise ja katte kujundusega |
| Rasked vormimis- või kitsad mõõtmete nõuded | Tööriistad ja tagasilöök nõuavad kinnitamist | Jääkpinge võib mõjutada magnetilisi omadusi | Tuleb hinnata sordipõhist vormimiskäitumist ja katte terviklikkust |
Tabel on valikujuhend, mitte universaalse materjali toimivuse edetabel. Materjali valik tuleks kinnitada magnetmõõtmiste ja valmis releesõlme testimisega.
Konsulteerige meie elektriinseneridega juba täna
Tootmiskvaliteedi kontroll ja jälgitavus releeterasest stantsimistele
Sissetulev ülevaatus ja materjalide jälgitavus
Materjali jälgitavus seob iga tootmispartii kindlaksmääratud klassi, paksuse, tarnija dokumentatsiooni ja tootmisajalooga. See on eriti oluline, kui magnetilised omadused või paksuse kõikumine mõjutavad otseselt relee ajastust ja koostu kliirensit.
Praktiline sissetuleva kontrolli plaan peaks sisaldama:
- Materjali tähistus ja kohaldatav spetsifikatsioon.
- Rulli või lehe partii identifitseerimine.
- Paksuse mõõtmised kindlaksmääratud kohtades üle riba.
- Pinnadefektid, korrosioon, kriimud ja käsitsemiskahjustused.
- Mehaanilise või magnetilise testimise sertifikaadid, kui seda nõuavad joonis või ostu spetsifikatsioon.
- Materjali asenduste tuvastamine ja heakskiitmine enne kasutamist.
Materjalisertifikaat tõendab teatatud partii omadusi, mitte ei tõenda, et iga valmis tembeldatud komponent vastab nõutavatele magnetilistele või mõõtmetele. Kriitilisi omadusi tuleb kontrollida vastavas tootmisetapis.
Menetluses ja lõplik ülevaatus
Kontrolliplaan peaks siduma iga funktsiooni jaoks kriitilise omaduse mõõtmismeetodi, proovivõtusageduse, aktsepteerimiskriteeriumi ja reaktsiooniplaaniga.
| Kontrolli etapp | Iseloomulik | Näidismeetod | Nõutav rekord |
|---|---|---|---|
| Sissetulev materjal | Klass ja paksus | Sertifikaadi ülevaatus ja kalibreeritud mikromeeter | Materjalipartii ja kontrolli tulemused |
| Esmane heakskiit | Profiili ja asukoha määramise funktsioonid | Optiline komparaator, nägemissüsteem või CMM | Kinnitatud esimene aruanne |
| Tembeldamise tootmine | Burri trend ja kriitilised mõõtmed | Määratletud proovide võtmine ja vajadusel ravimi omaduste kokkuvõte | Protsessi kontrolli logi |
| Pärast krohvimist | Serva seisukord ja paksuse säilimine | Optiline kontroll ja mõõtmete võrdlus | Viimistlusülevaatuse akt |
| Pärast lõõmutamist, kui seda kasutatakse | Magnetilised omadused ja mõõtmete muutus | Hinnetepõhine magnetkatse ja mõõtmete kontroll | Kuumtöötlemise ja katsete protokollid |
| Lõpliku koostu valideerimine | Korjamise, vabastamise ja ümberlülitamise ajastus | Relee testimissüsteem kindlaksmääratud tingimustel | Funktsionaalse testi aruanne |
Vastuvõtupiirangud peaksid tulenema kinnitatud joonistest, kliendi spetsifikatsioonidest ja valideeritud protsessiuuringutest. Proovivõtu sagedus peab kajastama tootmisriski, protsessi stabiilsust ja kliendi nõudeid.
ISO 9001, IATF 16949 ja keskkonnanõuetele vastavus
ISO 9001 ja IATF 16949 käsitlevad kvaliteedijuhtimissüsteeme nende vastavates rakendusalades. Need ei tõenda automaatselt konkreetse armatuuri magnetilist jõudlust ega mõõtmete täpsust. Kõiki sertifitseerimisnõudeid tuleks toetada kehtivate dokumentidega, mis kehtivad tootmiskoha ja ulatuse kohta.
RoHSi ja REACHi kohustusi tuleks hinnata vastavalt kohaldatavale tootele, ainepiirangutele, turu- ja kliendinõuetele. Kaetud või keemiliselt töödeldud terasosade puhul võib olla vajalik, et ülevaade sisaldaks viimistluskeemiat, katte koostist ja asjakohaseid deklaratsioone.
Korrosiooni hindamiseks saab ASTM B117 kasutada, kui kliendi spetsifikatsioonid nõuavad soolapihustust. Katsetingimused ja vastuvõtukriteeriumid tuleb eelnevalt kokku leppida; soolapihustamise kestust ei tohiks esitada otsese kasutusea prognoosina.
Näidiskinnitus ja tootmise vabastamine
Enne masstootmist peaksid inseneri- ja ostumeeskonnad kokku leppima heakskiitmispaketi näidises, mis sisaldab:
- Kinnitatud joonistamise ja redaktsiooni tase.
- Materjali klassi, paksuse ja jälgitavuse andmed.
- Kriitilised mõõtmed ja tasapinnalised tulemused.
- Burri kõrguse ja pinna seisukorra kontroll.
- Kuumtöötlemise protokollid ja vajaduse korral magnetkatsete tulemused.
- Funktsionaalrelee testimise tulemused määratud mähise, vedru ja temperatuuri tingimustes.
- Pakendamise ja käitlemise nõuded korrosiooni või püsiva deformatsiooni vältimiseks.
Tootmine peaks põhinema dokumenteeritud tõenditel, mitte ainult visuaalsel kinnitusel. Kui materjali klass, tööriistad, lõõmutamise tingimused või viimistluskeemia muutuvad, peaksid tarnija ja klient otsustama, kas ümberkvalifitseerimine on vajalik.
võtke meiega ühendust
Millised mõõtmete tolerantsid on saavutatavad kiirrelee armatuuride puhul?
Mitme jaamaga progressiivsed tööriistad saavutavad külmvaltsitud terasvarudel aukude ja avade keskpunkti tolerantsid ±0,005 mm, profiili üldtolerantsid ±0,010 mm piires ja ristlõike tasapinna tase alla 0,012 mm.
Miks on pärast DT4 raua külmstantsimist vajalik vaakummagnetlõõmutamine?
Külmstantsimine toob kaasa tugeva võre dislokatsioonitiheduse, suurendades materjali koertsitiivi (Hc). Vaakummagnetlõõmutamine eemaldab mehaanilise pinge, alandades koertsitiivsuse alla 35 A/m ja taastades kõrge esialgse magnetilise läbilaskvuse ilma pinna oksüdatsioonita.
Millised kvaliteedisertifikaadid hõlmavad töötlemata elektriterast ja viimistletud stantsimisi?
Kõik sissetulevad terasrullid kontrollitakse keemilise spektrograafilise analüüsi ja veskikatsetuste sertifikaatidega vastavalt ISO 9001 ja IATF 16949 standarditele, tagades materjalipartiide täieliku jälgitavuse RoHS-i ja REACH-i järgimisega.
võtke meiega ühendust
Kui teie programm nõuab kontrollitud magnetreaktsiooni, madala massigaTäppistempliga EV relee armatuurid, ja korratavad tembeldamise tolerantsid, taotlege kohe relee armatuuri stantsimise osade tootmise teostatavuse ülevaatamist, sealhulgas materjali kontrollimist, tööriistade võimekust ja näidiste valideerimist.